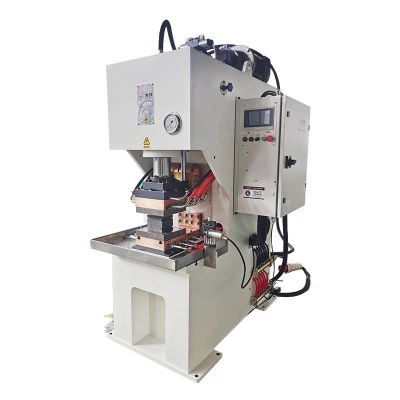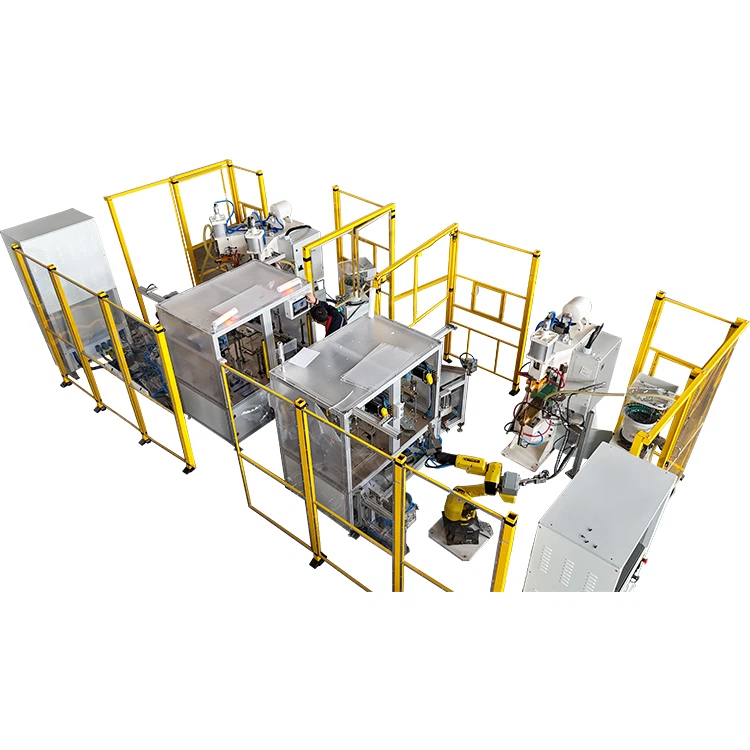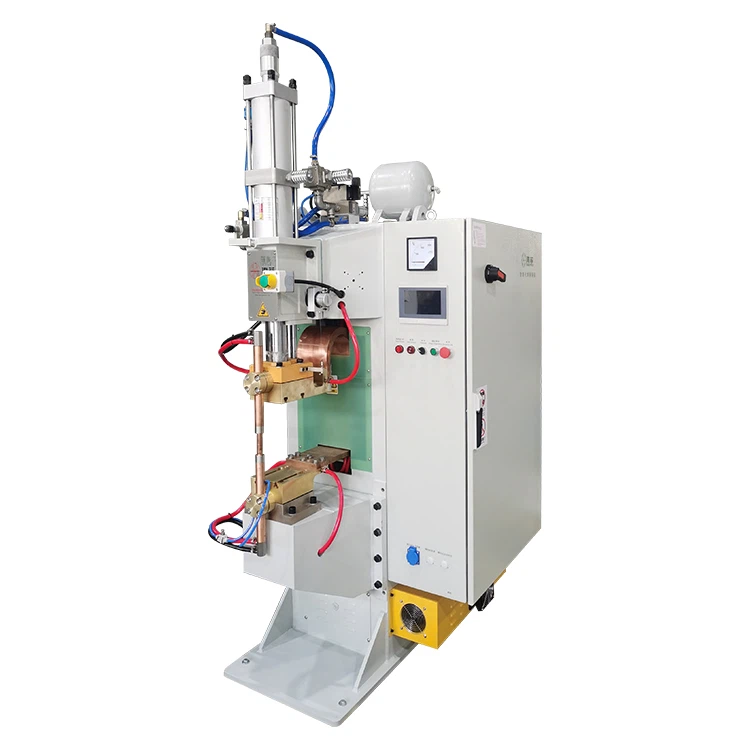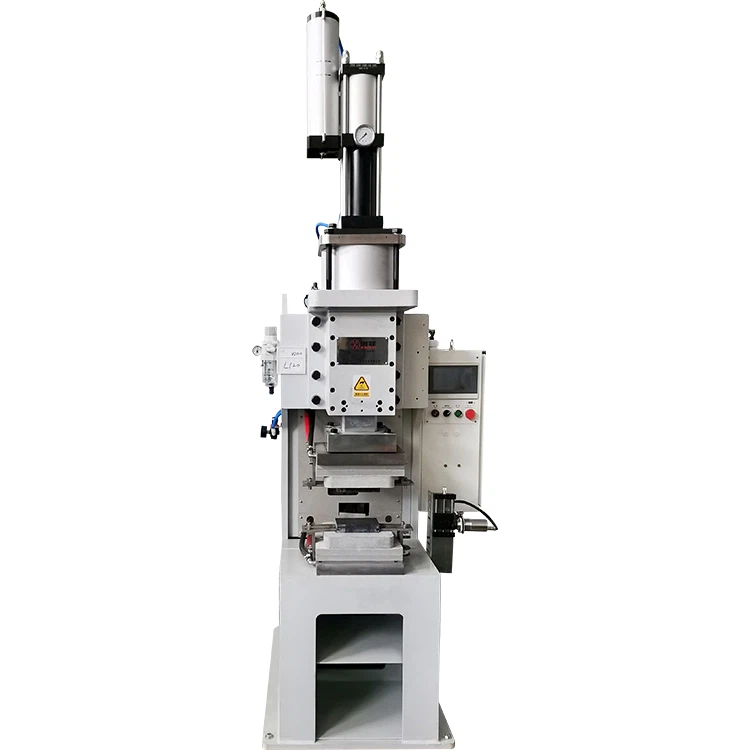

Špeciálny zvárací stroj pre kompresory klimatizácie sa používa na automatizované zváranie skríň kompresorov a súvisiacich častí, vrátane nožných konzol, zdvíhacích očiek, elektrických svoriek, medených rúrok a spojov potrubí akumulátora. Tieto zvárané časti ovplyvňujú inštaláciu kompresora, elektrické pripojenie, tesnenie chladiva a dlhodobú-stabilitu prevádzky. Výrobcom klimatizačných zariadení, chladničiek, tepelných čerpadiel a komponentov chladenia pomáha špecializovaný zvárací systém zlepšiť konzistenciu zvaru, redukovať chyby manuálneho polohovania a podporovať stabilnú dávkovú výrobu.

Čo je to vyhradený kompresorový zvárací stroj?
Špeciálny kompresorový zvárací stroj nie je štandardný zvárací stroj používaný pre jeden zvarový bod. Je navrhnutý podľa veľkosti plášťa kompresora, pozícií zvaru, štruktúry dielu, doby cyklu a rozloženia výroby.
Stroj môže integrovať polohovanie produktu, nakladanie dielov, upínanie, zváranie, kontrolu a vykladanie. V závislosti od zváranej časti môže používať strednofrekvenčné bodové zváranie, projekčné zváranie, odporové zváranie, tvrdé spájkovanie, indukčné spájkovanie alebo automatizované zváranie rúr.
1.Typické zvárané diely
Bežné aplikácie zahŕňajú konzoly na nohy kompresora, montážne oká, zdvíhacie uši, koncovky, sacie rúrky, výtlačné rúrky, procesné rúrky, akumulátorové medené rúrky a iné pripojenia chladiacich potrubí.
2. Vhodné výrobné scenáre
Toto zariadenie je vhodné pre výrobcov s opakovanou výrobou, pevnými polohami zvárania, vysokými požiadavkami na konzistenciu alebo potrebou zmenšiť odchýlky pri ručnom zváraní.
Prečo kompresory potrebujú špeciálne zváracie zariadenia?
Kryty kompresorov majú zvyčajne okrúhly alebo nepravidelný tvar, zatiaľ čo konzoly, výstupky, koncovky a medené rúrky sú umiestnené v rôznych uhloch a výškach. Manuálne polohovanie môže ľahko spôsobiť odsadenie dielu, nekonzistentné zvarové body, nestabilné uhly rúr alebo prekážku zostavy.
Špeciálny zvárací stroj používa vlastné prípravky a kontrolované parametre zvárania, aby bol každý zvárací cyklus opakovateľnejší. Pomáha znižovať slabé zvary, chýbajúce zvary, nesprávne umiestnenie dielov, netesnosti trubice a prepracovanie.
Vplyv na kvalitu
Zváranie nožnej konzoly ovplyvňuje pevnosť montáže a stabilitu vibrácií. Zváranie očiek ovplyvňuje manipuláciu a bezpečnosť montáže. Zváranie svoriek ovplyvňuje spoľahlivosť elektrického pripojenia. Zváranie medených rúrok a akumulátora ovplyvňuje utesnenie chladiva a vzduchotesnosť-.
Hlavné aplikácie zvárania
1. Zváranie držiaka pätky kompresora
Držiaky nôh sú privarené k spodnej alebo spodnej strane plášťa kompresora. Proces vyžaduje presné umiestnenie konzoly, stabilné upnutie krytu, silné zvarové body a konzistentnú výšku konzoly. Bežne sa používa stredofrekvenčné bodové zváranie, projekčné zváranie alebo odporové zváranie.
2. Zváranie s okom a zdvíhacím uchom
Oká a zdvíhacie uši sa zvyčajne zvárajú projekčným zváraním. Proces využíva zvýšené výstupky na sústredenie prúdu a tlaku, čím sa vytvorí spoľahlivý spoj v krátkom čase zvárania. Kľúčovými kontrolnými bodmi sú fúzia projekcie, uhol výstupku, pevnosť zvaru a deformácia krytu.
3. Zváranie koncovky kompresora
Koncové zváranie vyžaduje presné polohovanie a kontrolovaný prívod tepla. Proces musí zabrániť slabým zvarom, ofsetovému zváraniu a tepelnému poškodeniu blízkych izolačných alebo tesniacich konštrukcií. Pre vyššiu-kvalitnú výrobu sa odporúča detekcia prítomnosti terminálu, detekcia smeru a sledovanie parametrov zvárania.
4. Zváranie medených rúrok kompresora
Zváranie medených rúrok pokrýva sacie rúrky, výtlačné rúrky, procesné rúrky a iné chladiace spoje. Kľúčovými požiadavkami sú uhol rúrky, hĺbka vloženia, úplná tvorba zvaru a tesniaci výkon. Po zváraní sa zvyčajne vyžaduje vzduchotesnosť-alebo tlaková skúška.
5. Akumulátorové zváranie medených rúrok
Zváranie rúrok akumulátora sa používa na zostavy potrubí kompresora a chladiaceho systému. Stroj umiestni telo akumulátora a medenú rúrku dohromady, potom dokončí ohrev, spájkovanie a chladenie. Proces musí zabrániť úniku, zablokovaniu trubice, nadmernému výplni a deformácii steny trubice.
Odporúčaný postup zvárania
Krok 1: Naloženie a umiestnenie krytu
Skriňa kompresora sa umiestňuje do vyhradeného prípravku ručne, robotom alebo dopravníkom. Presné polohovanie je základom pre všetky nasledujúce zváracie operácie.
Krok 2: Zváranie nožnej konzoly
Najprv sa umiestnia a zvaria nožné konzoly, aby sa vytvorila stabilná montážna základňa pre kompresor.
Krok 3: Zváranie očka alebo zdvíhacieho ucha
Oká, zdvíhacie uši alebo bočné dosky sú zvárané podľa konštrukcie kompresora a požiadaviek na montáž.
Krok 4: Koncové zváranie
Terminál je umiestnený a zvarený s kontrolovaným tlakom, prúdom a vstupom tepla na ochranu elektrických a tesniacich konštrukcií.
Krok 5: Zváranie medených rúr a akumulátorov
Nasávacie rúrky, výtlačné rúrky, procesné rúrky a prípojky akumulátorových rúr sa zvárajú po dokončení hlavných konštrukčných častí.
Krok 6: Kontrola a vykládka
Hotový kompresor môže prejsť kontrolou zvarov, detekciou prítomnosti dielov, kontrolou polohy, monitorovaním parametrov, testovaním vzduchotesnosti-a vyložením.
Plne automatizovaný proces zvárania kompresorom
Plne automatizovaný kompresorový zvárací systém môže zahŕňať automatické nakladanie, automatické polohovanie, upínanie, zváranie, otáčanie, kontrolu a vykladanie. Pri kompresoroch s viacerými zvarovými bodmi môže otočný stôl, servorotačná jednotka alebo robot presunúť kryt do rôznych pozícií zvárania bez opakovanej ručnej manipulácie.
Automatická kontrola môže zahŕňať monitorovanie prúdu, monitorovanie tlaku, detekciu prítomnosti dielov, vizuálnu kontrolu, kontrolu zvarov a testovanie vzduchotesnosti-. Ak stroj zistí chýbajúce diely, odchýlku polohy, abnormálne parametre zvárania alebo neúspešné výsledky tesnenia, môže spustiť alarm a zastaviť prechod produktu na ďalší proces.
Bežné typy zariadení na zváranie kompresorom
Špeciálne kompresorové zváracie stroje môžu byť navrhnuté v rôznych formách podľa objemu výroby, špecifikácií produktu, požiadaviek na automatizáciu a rozpočtu. Bežné riešenia zahŕňajú polo-automatické zváracie stroje s pätkovou konzolou, dvojpolohové zváracie stroje{2}}, rotačné kompresorové zváracie stroje, robotické zváracie pracoviská a plne automatizované zváracie linky.
1.Poloautomatický{1}}zvárací stroj na pätku kompresora
Polo{0}}automatická kompresorová zváračka pätky je vhodná na výrobu viacerých-modelov, malých-sérií alebo ručné nakladanie. Operátor umiestni kryt kompresora a nožnú konzolu do prípravku a stroj automaticky dokončí upínanie a zváranie.
Tento typ stroja je pomerne flexibilný. Je vhodný pre zákazníkov, ktorí prechádzajú z ručného zvárania na automatizované zváranie, alebo pre výrobné miesta s častými zmenami produktov a nestabilnými objemami výroby.
2. Zvárací stroj na zváranie pätiek kompresora s dvoma stanicami-
Zvárací stroj na zváranie pätiek kompresora s dvoma stanicami{0}} zvyčajne dokáže zvárať na jednej stanici, zatiaľ čo operátor nakladá a vykladá na druhej stanici. To znižuje čakaciu dobu stroja a zlepšuje využitie zariadenia. V prípade opakovaného zvárania nožnej konzoly môže dvojitá- štruktúra stanice zvýšiť výkon bez toho, aby bolo zariadenie príliš zložité.
Tento typ stroja je vhodný pre stredno{0}}objemovú výrobu, najmä pre výrobcov kompresorov alebo dodávateľov chladiacich komponentov, ktorí chcú vyššiu efektivitu cyklu, ale zatiaľ nepotrebujú plne automatizovanú linku.
3. Zvárací stroj s rotačným kompresorom
Rotačný kompresorový zvárací stroj distribuuje nakladanie, polohovanie, zváranie, kontrolu a vykladanie na viacero staníc. Otočný stôl indexuje v nastavenom cykle, čo umožňuje každej stanici pracovať v rovnakom čase a umožňuje nepretržitú viac{1}}procesnú výrobu.
Tento typ zariadenia je vhodný pre zákazníkov so stabilnými produktovými špecifikáciami, vyšším objemom výroby a viacerými zváracími procesmi. Medzi jeho výhody patria koncentrované procesy, prehľadné plánovanie cyklov a vyššia úroveň automatizácie. Štruktúra produktu a postupnosť procesu však musia byť pred návrhom starostlivo naplánované.
4. Robotické kompresorové zváracie pracovisko
Robotické kompresorové zváracie pracovisko je vhodné pre aplikácie kompresorového zvárania s viacerými uhlami, viacerými zvarovými bodmi alebo zložitými štruktúrami výrobkov. Robot môže pracovať so zváracími nástrojmi, prípravkami, polohovaním videnia a polohovadlami na dokončenie zvárania na rôznych miestach.
Toto riešenie je vhodné pre zákazníkov s viacerými modelmi produktov, meniacimi sa dráhami zvárania alebo pozíciami zvárania, ktoré nie je možné jednoducho pokryť pevnými mechanizmami. V porovnaní s pevným jednoúčelovým strojom ponúka robotická pracovná stanica lepšiu flexibilitu, ale vyžaduje aj vyššie štandardy pre programovanie, ladenie, údržbu a riadenie procesov.
5. Plne automatizovaná linka na zváranie kompresorom
Plne automatizovaná kompresorová zváracia linka integruje viaceré zváracie procesy, kontrolné stanice, dopravné systémy a systémy nakladania/vykladania. Je vhodný na dlhodobú-vysokoobjemovú-výrobu. Tento typ riešenia možno tiež prepojiť s montážnymi procesmi pred a po prúde, aby sa vytvoril úplnejší automatizovaný výrobný tok.
Tento typ zariadenia je vhodný pre výrobcov OEM kompresorov, veľkých výrobcov chladiacich komponentov a dodávateľov komponentov pre domáce spotrebiče. Hoci je počiatočná investícia vyššia, ponúka jasné výhody vo výrobnej kapacite, stabilite procesu, úspore práce a sledovateľnosti kvality.
Kľúčové konfigurácie
Špeciálny kompresorový zvárací stroj by mal byť nakonfigurovaný podľa zváraných častí, procesu zvárania, výrobného cyklu a požiadaviek na kontrolu kvality. Základné konfigurácie zvyčajne zahŕňajú zvárací zdroj, prípravky, upínací systém, podávací mechanizmus, polohovací systém a kontrolné jednotky.
1. Stredne-frekvenčný zdroj energie pre zváranie
Pre držiaky nôh kompresora, oká, zdvíhacie uši a niektoré aplikácie koncového zvárania sa bežne používa zdroj energie na stredofrekvenčné zváranie. Poskytuje stabilný prúdový výstup a lepšiu reguláciu tepla, čo pomáha zlepšovať pevnosť zvaru a znižovať variácie zvárania v sériovej výrobe.
Napájací zdroj by sa mal vyberať na základe hrúbky materiálu, veľkosti zvarového bodu, času zváracieho cyklu a požiadaviek na pevnosť. Pre rôzne modely kompresorov môže systém uložiť viacero skupín parametrov zvárania pre jednoduchšiu výmenu produktu.
2. Vlastné zváracie prípravky
Upevnenie je jednou z najdôležitejších častí stroja. Pred zváraním drží skriňu kompresora a zvárané komponenty v správnej polohe. Dobre{2}}navrhnutý prípravok pomáha ovládať polohu konzoly, uhol pätky, smer koncovky, hĺbku vloženia trubice a celkovú konzistenciu zvárania.
Pre továrne vyrábajúce rôzne modely kompresorov môže byť prípravok navrhnutý s vymeniteľnými blokmi alebo nastaviteľnými konštrukciami. Vďaka tomu je výmena produktu rýchlejšia a znižuje sa prestoje počas výroby.
3. Upínací a lisovací systém
Upínací systém udržuje skriňu kompresora a diely stabilné počas zvárania. V závislosti od požiadaviek procesu môže stroj používať pneumatické, hydraulické alebo servo-riadené lisovacie jednotky.
Pre premietacie zváranie a zváranie koncoviek je stabilný tlak obzvlášť dôležitý, pretože kolísanie tlaku môže viesť k slabým zvarom, poškodeniu povrchu alebo deformácii dielu. Servo lisovací systém môže poskytnúť presnejšiu kontrolu tlaku a zdvihu, keď sa vyžaduje vyššia konzistencia zvárania.
4.Automatický kŕmny mechanizmus
Pre malé diely, ako sú nožné konzoly, oká, matice a koncovky, môže byť stroj vybavený automatickými podávacími systémami. Bežné možnosti zahŕňajú vibračné misky, zásobníky, lineárne podávače a robotické vyberacie-a{2}}jednotky.
Systém podávania by mal nielen dodávať diely do zváracej polohy, ale mal by tiež zabezpečiť správnu orientáciu a zabrániť chýbajúcim dielom alebo zaseknutiu. Pre diely s nepravidelnými tvarmi sa zvyčajne vyžaduje prispôsobená štruktúra podávania a detekcie.
5. Rotačný polohovací systém alebo systém viacerých staníc-
Keďže kryty kompresorov majú často niekoľko pozícií zvárania pod rôznymi uhlami, otočný polohovací mechanizmus alebo točňa s viacerými{0}}stanicami môže zvýšiť efektivitu. Systém dokáže otočiť skriňu kompresora do správnej zváracej polohy bez opakovanej ručnej manipulácie.
Pre veľkoobjemovú{0}}výrobu môže otočný viac{1}}staničný dizajn kombinovať nakladanie, polohovanie, zváranie, kontrolu a vykladanie v jednom nepretržitom cykle. To pomáha skrátiť čas cyklu a zlepšiť stabilitu procesu.
6. Kontrolné a chybové{1}}jednotky
Kontrolné funkcie môžu byť pridané podľa požiadaviek zákazníka na kvalitu. Bežné možnosti zahŕňajú detekciu prítomnosti dielov, detekciu polohy, monitorovanie zváracieho prúdu, monitorovanie tlaku, monitorovanie posunu, vizuálnu kontrolu, kontrolu zvarov a testovanie vzduchotesnosti.
Pri zváraní medených rúrok a akumulátorov je obzvlášť dôležité{0}}testovanie vzduchotesnosti. Pre pätkové konzoly a oká je dôležitejšia poloha a pevnosť zvaru. Pri zváraní koncoviek treba zvážiť detekciu smeru a reguláciu tepla. Tieto systémy pomáhajú zabrániť tomu, aby sa chybné diely presunuli do ďalšieho procesu.
Informácie potrebné na prispôsobenie
Pred navrhnutím špecializovaného kompresorového zváracieho stroja musí dodávateľ porozumieť konštrukcii kompresora, zváraným častiam, výrobným požiadavkám a normám kvality. Jasné informácie v počiatočnom štádiu pomáhajú vyhnúť sa nesúladu upínačov, nestabilite procesu a zbytočným úpravám po doručení.
1. Výkresy kompresora a rozmery produktu
Zákazník by mal poskytnúť výkresy kompresora, 3D modely alebo vzorky, ak sú k dispozícii. Kľúčové informácie zahŕňajú priemer plášťa, výšku, polohy zvárania, uhly rúr, smer koncovky, polohu konzoly a dostupný priestor okolo oblasti zvárania.
Tieto informácie sa používajú na návrh rámu stroja, upínacích prípravkov, elektród, zváracích nástrojov, rotačného mechanizmu a smeru nakladania.
2. Zvárané diely a zváracie polohy
Dodávateľ potrebuje vedieť, ktoré časti budú na kompresore privarené, ako sú nožné konzoly, oká, zdvíhacie uši, koncovky, sacie rúrky, výtlačné rúrky, procesné rúrky alebo akumulačné rúrky.
Pre každý diel by sa mala potvrdiť poloha zvárania, množstvo, uhol a tolerancia montáže. To pomáha určiť, či by mal byť stroj navrhnutý ako jedno-staničné, dvojité{2}}stanovisko, rotačný, robotický alebo plne automatizovaný systém.
3. Materiály, hrúbky a povrchové podmienky
Rôzne materiály a hrúbky si vyžadujú rôzne parametre zvárania a dizajn nástrojov. Zákazník by si mal potvrdiť materiál plášťa kompresora, konzoly, oka, koncovky a medenej rúrky, ako aj hrúbku a povrchovú úpravu.
Ak majú diely pokovovanie, zvyšky oleja, oxidáciu, náter alebo špeciálne požiadavky na povrch, tieto detaily by sa mali prehodnotiť počas testovania procesu, pretože môžu ovplyvniť kvalitu a konzistenciu zvaru.
4. Požadovaná kapacita a doba cyklu
Výrobná kapacita určuje úroveň automatizácie a usporiadanie stanice. Zákazník by mal poskytnúť cieľový výkon za zmenu, denný objem výroby, očakávaný čas cyklu, počet operátorov a či je potrebné stroj pripojiť k existujúcej výrobnej linke.
Na výrobu menšieho-objemu môže stačiť poloautomatický{1} stroj. Pre stabilnú-výrobu vo veľkom objeme môže byť vhodnejšia duálna-stanica, rotačná multi{5}}stanica alebo plne automatizovaná zváracia linka.
5. Spôsob načítania a úroveň automatizácie
Zákazník by si mal potvrdiť, či sa kryt kompresora a diely budú nakladať manuálne, robotom, dopravníkom alebo prostredníctvom automatických podávacích systémov. Požadovaná úroveň automatizácie ovplyvňuje náklady na stroj, usporiadanie, údržbu a čas uvedenia do prevádzky.
Ak sa vyžaduje automatické podávanie, mali by ste vopred posúdiť tvar dielu, smer podávania, spôsob skladovania a -prevedenie proti zasekávaniu.
6. Požiadavky na kontrolu a sledovateľnosť
Zákazník by mal definovať požadované kontrolné položky, ako je vzhľad zvaru, prítomnosť dielu, presnosť polohy, parametre zvárania, vzduchotesnosť, udržiavanie tlaku alebo vizuálna kontrola.
Ak výrobná linka vyžaduje sledovateľnosť kvality, stroj môže zaznamenávať zvárací prúd, tlak, čas, výsledky kontroly a ID produktu. To je užitočné pre kontrolu kvality šarží a neskoršiu analýzu výroby.
Záver
Špeciálne zváracie stroje pre kompresory klimatizácií sa používajú hlavne na zváranie nožných konzol, zváranie výstupkov, koncové zváranie, zváranie medených rúr a zváranie akumulátorových rúr. Ich hlavnou hodnotou je nielen rýchlejšie zváranie, ale aj lepšia presnosť polohovania, stabilnejšia kvalita zvaru, menej chýbajúcich alebo nesprávnych zvarov, nižšie miery prepracovania a silnejšia podpora pre sériovú výrobu.
Výrobcom kompresorov, dodávateľom chladiacich komponentov a továrňam na výrobu dielov pre domáce spotrebiče môže prispôsobený zvárací systém pomôcť zlepšiť stabilitu výroby, znížiť odchýlky pri ručnom zváraní a zjednodušiť ovládanie zvárania kompresorom v dlhodobej{0}}sériovej výrobe.
 O Autorovi
Kathy|Predajca inžinierskych riešení Haifei Welding Solutions
Kathy so zameraním na odporové zváracie stroje, zariadenia na difúzne zváranie, riešenia na zváranie prípojníc a prispôsobené systémy automatizácie zvárania. Pracuje so zákazníkmi v oblasti novej energetiky, automobilových komponentov, elektrických prípojníc, nízkonapäťovej{1}}elektriky, výroby hardvéru a presného spájania kovov.
Vďaka praktickým skúsenostiam s komunikáciou so zákazníkmi, koordináciou zvárania vzoriek, výberom zariadení a analýzou požiadaviek projektu sa Kathy delí o poznatky zamerané-na aplikácie, aby pomohla kupujúcim lepšie pochopiť výber zváracieho procesu, konfiguráciu stroja a vlastné riešenia automatizácie pre priemyselnú výrobu.