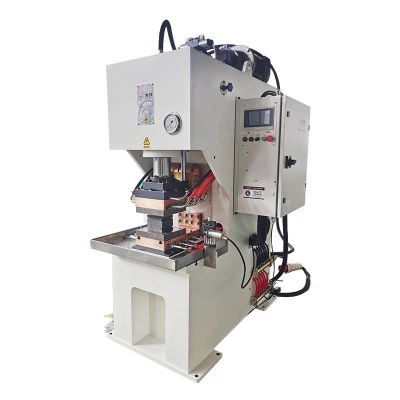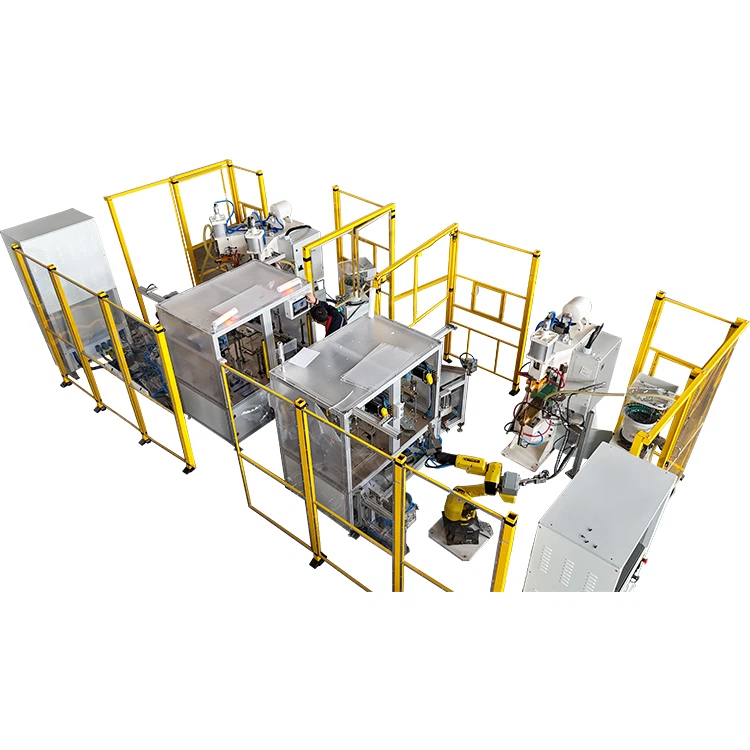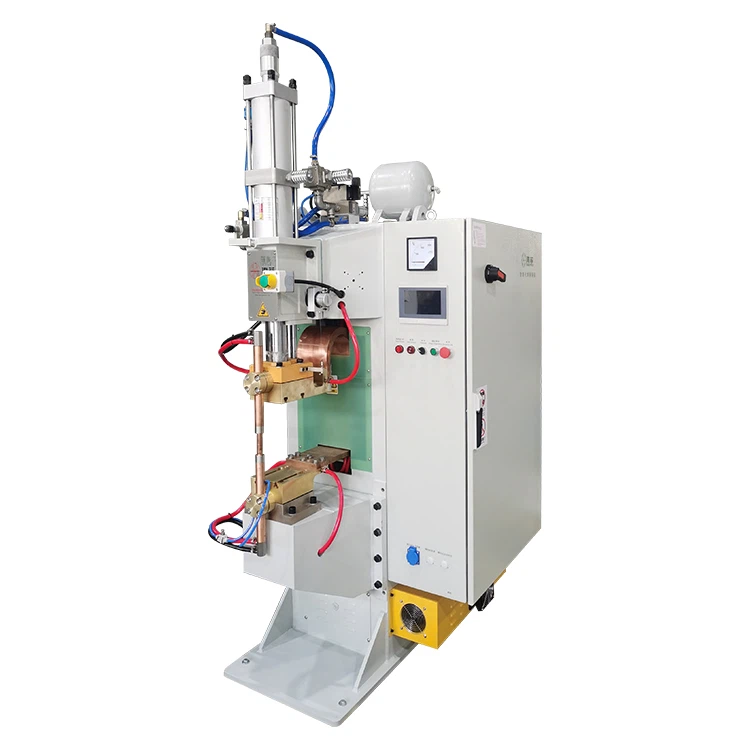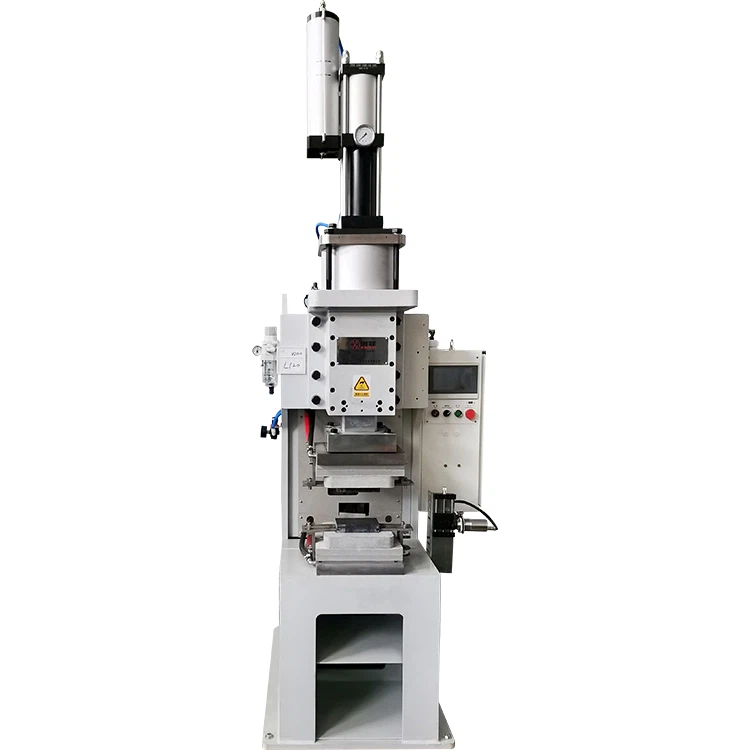

Flexibilné konektory s medenou fóliou sú kritickými vodivými komponentmi, ktoré sa široko používajú v batériových súpravách, systémoch skladovania energie a zariadeniach na riadenie napájania. V moderných elektrických systémoch hrajú zásadnú úlohu pri prenášaní vysokých prúdov a zároveň absorbujú mechanické namáhanie spôsobené vibráciami a tepelnou rozťažnosťou. V porovnaní s pevnými vodičmi ponúkajú flexibilné konektory s medenou fóliou vynikajúcu flexibilitu, vynikajúcu elektrickú vodivosť a účinný odvod tepla, vďaka čomu sú nevyhnutné vo vysoko-spoľahlivých aplikáciách, ako sú elektrické vozidlá, systémy na ukladanie energie z batérií a zostavy meničov.
Spomedzi dostupných výrobných procesov sa polymérové difúzne zváranie stalo preferovaným riešením pre zváranie flexibilných konektorov z medenej fólie, pretože umožňuje metalurgické spájanie v tuhom stave bez použitia prídavných materiálov. Táto metóda výrazne znižuje kontaktný odpor pri zachovaní vysokej mechanickej pevnosti. V porovnaní s tradičnými metódami tvrdého spájkovania alebo mechanického krimpovania znižuje difúzne zváranie aj spotrebu energie a zlepšuje dlhodobú-stabilitu spojenia.
Počas skutočnej výroby však delaminácia a slabé spojenie (neúplné difúzne spojenie) zostávajú najčastejšími problémami s kvalitou ovplyvňujúcimi výnosnosť a-dlhodobú spoľahlivosť. Ak tieto problémy nie sú systematicky kontrolované, môžu viesť k zvýšenému elektrickému odporu, lokalizovanému prehriatiu alebo dokonca zlyhaniu systému počas-dlhodobej prevádzky. Tento článok poskytuje-hĺbkové vysvetlenie základných príčin týchto chýb, praktické riešenia a kľúčové kritériá výberu zariadení a ponúka cenné rady pre inžinierov a výrobcov plánujúcich optimalizáciu procesov alebo výber vhodnéhostroj na difúzne zváranie.


1. Základná analýza delaminácie a slabého spojenia pri zváraní flexibilných konektorov z medenej fólie
Počas zvárania flexibilných konektorov z medenej fólie závisí kvalita spojenia predovšetkým od stupňa atómovej difúzie medzi vrstvami medi pri kontrolovanej teplote a tlaku. Keď sú tieto difúzne podmienky nedostatočné, môžu sa vyskytnúť rôzne defekty lepenia. Aj keď sa delaminácia a slabá väzba vyskytujú odlišne, obe pochádzajú z neúplnej alebo nerovnomernej atómovej difúzie na rozhraní.
V reálnych{0}}produkčných prostrediach sa tieto dva defekty zriedka vyskytujú nezávisle. V mnohých prípadoch sa neúplné spojovacie oblasti spočiatku javia ako slabé spoje a neskôr sa vyvinú do viditeľnej delaminácie, keď sú vystavené mechanickému namáhaniu alebo tepelným cyklom. Preto je pochopenie ich formovacích mechanizmov nevyhnutné pre vývoj efektívnych stratégií riadenia procesov.
Rozdiel medzi delamináciou a slabým spojením
Delaminácia
Delaminácia sa zvyčajne neobjaví ihneď po zváraní, ale prejaví sa v neskorších fázach používania, najmä pri mechanickej vibrácii, ohybových silách alebo opakovaných tepelných cykloch. Jeho primárnou charakteristikou je nedostatočná pevnosť spojenia medzi vrstvami, čo vedie k oddeleniu vrstiev pri vystavení vonkajšiemu namáhaniu.
Medzi bežné príčiny delaminácie patria mikroskopické vzduchové medzery medzi vrstvami, nadmerná oxidácia na medených povrchoch, kontaminácia, ktorá nebola úplne odstránená, alebo nerovnomerné rozloženie tlaku počas zvárania. Vo viacvrstvových medených fóliových štruktúrach sú hrubšie vrstvy obzvlášť zraniteľné, pretože vnútorné vrstvy sú vystavené menšiemu priamemu tlaku.
Priemyselné testovanie ukázalo, že keď hrúbka vrstvy oxidu na medených povrchoch presiahne približne 0,5–1 μm, účinná kontaktná plocha sa výrazne zníži a účinnosť difúzie môže klesnúť o 20 % až 40 %, čím sa výrazne zvyšuje riziko delaminácie. Preto je kontrola stavu povrchu jedným z najdôležitejších krokov na dosiahnutie spoľahlivého spojenia.
Slabá väzba (neúplná difúzna väzba)
Slabé spojenie sa zvyčajne vyskytuje počas samotného procesu zvárania a týka sa lokalizovaných oblastí, kde sa nevytvorilo úplné metalurgické spojenie. Aj keď sa zvarový spoj môže javiť ako vizuálne prijateľný, skryté chyby zostávajú vo vnútri spojovacieho rozhrania.
Medzi typické príznaky patrí zvýšený elektrický odpor, abnormálny nárast teploty počas prevádzky a znížená mechanická pevnosť. Na mnohých výrobných linkách sa pri elektrickom testovaní alebo testovaní pevnosti v odlupovaní zistia slabé spojovacie chyby.
Pre štandardné aplikácie flexibilných konektorov z medenej fólie sa zvyčajne vyžaduje, aby kontaktný odpor správne lepeného spoja zostal v rozmedzí:
Menšie alebo rovné 5–20 μΩ
Ak hodnoty odporu prekročia tento rozsah, je veľmi pravdepodobné neúplné difúzne spojenie. Podobne, ak pri skúške ťahom pevnosť spojenia nedosiahne aspoň 80 % projektovanej pevnosti, slabé spojenie by sa malo považovať za pravdepodobnú príčinu.
2. Systematické riešenia delaminácie pri zváraní flexibilných konektorov z medenej fólie
Delaminácia je zvyčajne výsledkom viacerých vzájomne sa ovplyvňujúcich faktorov, a nie jedného izolovaného problému. Účinná prevencia si preto vyžaduje koordinovanú optimalizáciu materiálov, parametrov procesu a stavu zariadení. Zavedenie štandardizovaných postupov a stabilných systémov riadenia procesov výrazne znižuje pravdepodobnosť delaminácie.
Optimalizujte predbežnú{0}}úpravu medzivrstvy na odstránenie medzier a rizík oxidácie
V aplikáciách zváracích strojov na zváranie polymérmi kvalita predbežnej úpravy medzivrstvy- priamo určuje úspešnosť spájania. Podľa štatistík priemyselnej výroby viac ako 60 % prípadov delaminácie súvisí s nesprávnym čistením povrchu alebo zlým kontaktom medzi vrstvami.
Dôrazne sa odporúča štandardizovaný postup čistenia, aby sa zabezpečilo, že každá vrstva medenej fólie vstúpi do fázy zvárania v optimálnom stave. Typické postupy zahŕňajú odmasťovanie priemyselnými-rozpúšťadlami, odstraňovanie oxidových vrstiev mechanickými alebo chemickými metódami a záverečné čistenie handričkou, ktorá nepúšťa vlákna-, aby sa zabránilo tomu, že zvyškové častice ovplyvnia spojovacie rozhranie.
Je potrebné zvážiť aj podmienky prostredia. Keď okolitá vlhkosť prekročí 60% RH, medené povrchy oxidujú rýchlejšie, čím sa znižuje účinnosť difúzie. V takýchto prípadoch sa odporúča vákuové balenie alebo suché skladovacie systémy a čas medzi čistením a zváraním by sa mal minimalizovať, aby sa zabránilo re-oxidácii.
Presne upravte parametre zvárania, aby ste zabezpečili dostatočnú atómovú difúziu
Teplota, tlak a čas zdržania sú tri primárne parametre, ktoré určujú úspech difúzneho zvárania. Tieto premenné musia byť správne vyvážené, aby sa dosiahlo spoľahlivé metalurgické spojenie.
Typické rozsahy parametrov pre zváranie mäkkých spojov medenou fóliou sú nasledovné:
| Parameter | Odporúčaný rozsah |
|---|---|
| Teplota | 350-500 stupňov |
| Tlak | 8-25 MPa |
| Čas držania | 5–30 s |
Vo viacvrstvových zostavách medenej fólie vyžadujú vnútorné vrstvy viac času a tlaku na dosiahnutie úplného spojenia. Preto, keď sa zvyšuje počet vrstiev, je často potrebné predĺžiť čas držania alebo zvýšiť tlak, aby sa udržalo konzistentné spojenie v celej vrstve.
Dôrazne sa odporúča vytvoriť databázu parametrov pre rôzne konfigurácie produktov, pretože umožňuje výrobcom rýchlo použiť osvedčené nastavenia a skrátiť čas pokusov-a{1}}chyb počas výrobného nastavenia.
Optimalizujte cesty procesu zvárania na zníženie zvyškového stresu
Zvyškové napätie je jedným z hlavných prispievateľov k oneskorenej delaminácii. Rýchle zmeny teploty alebo nestabilná aplikácia tlaku môžu vytvárať koncentrácie napätia v rozhraní spoja, čo ohrozuje dlhodobú-spoľahlivosť.
Na vyriešenie tohto problému by sa mali prijať stratégie postupného zahrievania, aby sa zabezpečilo rovnomerné rozloženie teploty pred dosiahnutím cieľovej difúznej teploty. Po zváraní sa odporúča riadené chladenie namiesto rýchleho ochladzovania, čo umožňuje postupné rozptýlenie vnútorného napätia.
Výskumné údaje naznačujú, že riadené chladenie môže znížiť úroveň zvyškového napätia približne o20%–35%výrazne zlepšuje stabilitu spoja a znižuje riziko oddelenia vrstiev.
Pravidelne kontrolujte tlakové a vykurovacie systémy
Stabilita zariadenia zohráva rozhodujúcu, ale často podceňovanú úlohu pri predchádzaní delaminácii. V mnohých prípadoch chyby nepochádzajú z nesprávnych parametrov, ale z degradácie výkonu zariadenia v priebehu času.
Rutinné kontroly by mali zahŕňať monitorovanie stability výstupného tlaku a overovanie rovnomerného výkonu ohrevu. Náhle kolísanie tlaku alebo nerovnomerné rozloženie teploty môžu výrazne ovplyvniť kvalitu lepenia.
Vo všeobecnosti môžu kolísanie tlaku presahujúce ±2 % alebo kolísanie teploty presahujúce ±3 stupne ohroziť konzistenciu zvárania. Preto je implementácia plánovanej údržby zariadení nevyhnutná pre udržanie spoľahlivej výroby.
3. Kľúčové riešenia pre slabé lepenie pri zváraní flexibilných konektorov z medenej fólie
V porovnaní s delamináciou je často ťažšie odhaliť slabé chyby spojenia v počiatočnom štádiu, pretože vonkajší vzhľad zvaru môže vyzerať prijateľne, zatiaľ čo vnútorné spojenie zostáva neúplné. V mnohých výrobných prostrediach s použitím apolymérový difúzny zvárací strojprezváranie flexibilných konektorov z medenej fólie, výrobky môžu najprv prejsť vizuálnou kontrolou, ale neskôr zlyhajú v elektrických alebo mechanických testoch v dôsledku lokalizovaných defektov lepenia.
Z procesného hľadiska sa slabá väzba vo všeobecnosti vyskytuje vtedy, keď difúzne podmienky nedosiahnu kritický prah potrebný pre úplné metalurgické spojenie. Tento stav je typicky spojený s nesprávnym prispôsobením parametrov, nedostatočným kontaktom medzi vrstvami alebo nekonzistentnými prevádzkovými postupmi. Preto riešenie problémov so slabým spojením vyžaduje starostlivú pozornosť optimalizácii parametrov, disciplíne procesu a kontrole kontroly.
Prísne kontrolujte prispôsobenie parametrov, aby ste udržali stabilné difúzne podmienky
Počas zvárania mäkkých spojov medenou fóliou si rôzne hrúbky medenej fólie, počet vrstiev a konštrukčné návrhy vyžadujú rôzne difúzne podmienky. Použitie všeobecných nastavení parametrov bez overenia-špecifického pre produkt často vedie k nedostatočnému šíreniu v lokalizovaných oblastiach, čo v konečnom dôsledku spôsobuje slabé spojenie.
V praxi sa výrobcom odporúča zaviesť modely parametrov založené na hrúbke fólie a konfigurácii stohu, po ktorých nasleduje kontrolované skúšobné zváranie na určenie optimálnych podmienok. Typické tlakové odporúčania pre bežné hrúbky medenej fólie zahŕňajú:
| Hrúbka medenej fólie | Odporúčaný rozsah tlaku |
|---|---|
| 0,05 mm | 8–12 MPa |
| 0,1 mm | 10–18 MPa |
| 0,2 mm | 15–25 MPa |
Je dôležité poznamenať, že so zvyšujúcim sa počtom vrstiev je čoraz ťažšie efektívne spájať vnútorné vrstvy. V takýchto prípadoch je často potrebné predĺžiť čas zdržania alebo zlepšiť rovnomernosť distribúcie tepla, aby sa zabezpečila úplná difúzia v komíne.
Skúsenosti z odvetvia naznačujú, že keď je prispôsobenie parametrov optimalizované, slabé miery lepenia možno zvyčajne kontrolovať pod 1 %. Ak však parametre spadajú mimo odporúčané rozsahy, chybovosť sa môže zvýšiť na 5 % – 10 %, čo výrazne ovplyvní konzistenciu výroby. Z tohto dôvodu je nevyhnutné vytvoriť proces overovania štruktúrovaných parametrov predtým, ako sa začne hromadná výroba s použitím akéhokoľvek difúzneho zváracieho stroja.
Zlepšite kvalitu kontaktu medzi vrstvami, aby ste maximalizovali efektívnu oblasť lepenia
Inzváranie flexibilných konektorov z medenej fóliekvalita medzivrstvového kontaktu zohráva rozhodujúcu úlohu v účinnosti difúzie. Dokonca aj malé vychýlenie alebo lokalizovaná deformácia počas stohovania môže znížiť účinnú kontaktnú plochu, čo vedie k neúplnému spojeniu napriek správnemu nastaveniu teploty a tlaku.
Na zlepšenie kvality kontaktu medzi vrstvami by sa mali použiť špeciálne vyrovnávacie prípravky na udržanie presného umiestnenia počas stohovania. Tieto prípravky pomáhajú minimalizovať manuálne variácie a zabezpečujú konzistentné zarovnanie vrstiev. Vo väčšine aplikácií by mala byť tolerancia medzivrstvového posunu kontrolovaná v rámci:Menšie alebo rovné 0,2 mm
Pre viacvrstvové štruktúry presahujúce 20 vrstiev je mechanická pomoc čoraz dôležitejšia, aby sa zabránilo skrytým defektom spojenia v centrálnych vrstvách.
V odvetviach, ako je výroba batérií pre elektrické vozidlá, kde je dlhodobá{0}}spoľahlivosť rozhodujúca, stabilita zarovnania medzi vrstvami priamo ovplyvňuje bezpečnosť systému. Preto pri výbere apolymérový difúzny zvárací strojVýrobcovia by mali vyhodnotiť dizajn upínacieho prostriedku a výkon upínacieho systému ako súčasť procesu hodnotenia zariadenia.
Štandardizovať operačné postupy na zníženie ľudskej variability
Aj keď je výkon zariadenia spoľahlivý, nekonzistentné prevádzkové postupy môžu spôsobiť variabilitu, ktorá vedie k slabým chybám lepenia. V mnohých výrobných zariadeniach sa procesy stohovania, manipulácie a nakladania upínadiel stále spoliehajú na ručnú obsluhu, preto je procedurálna disciplína nevyhnutná.
Mali by sa zaviesť štandardné prevádzkové postupy (SOP) na definovanie každého kroku v pracovnom toku zvárania, vrátane postupnosti stohovania, poradia nakladania upínacieho prípravku, postupnosti aplikácie tlaku a postupov spúšťania stroja. Jasná dokumentácia zabezpečuje konzistentné vykonávanie a znižuje pravdepodobnosť odchýlky procesu.
Implementácia funkcií blokovania parametrov v rámci riadiaceho systému stroja na difúzne zváranie navyše zabraňuje neoprávneným zmenám, ktoré môžu ovplyvniť stabilitu výroby.
Výrobné údaje z niekoľkých priemyselných prevádzok naznačujú, že implementácia štandardizovaných postupov môže znížiť slabú mieru lepenia približne o 15 % – 25 % a zároveň zlepšiť celkovú konzistenciu produktu.
Posilnite{0}}kontrolné a skríningové systémy zvarov
Slabé chyby lepenia sú len zriedka viditeľné len vizuálnou kontrolou, preto je systematické testovanie nevyhnutné pre zabezpečenie kvality. Dobre{1}}navrhnutý kontrolný systém nielen identifikuje chybné produkty, ale poskytuje aj cennú spätnú väzbu pre neustále zlepšovanie procesov.
Bežné metódy kontroly zahŕňajú vizuálnu kontrolu, testovanie odolnosti, testovanie ťahom a ultrazvukovú kontrolu. Spomedzi nich je testovanie elektrického odporu najpoužívanejšou metódou na detekciu neúplného spojenia.
Pre aplikácie s vysokou{0}}spoľahlivosťou, ako sú prípojnice s batériou, sa všeobecne odporúča nasledujúca stratégia kontroly:
100 % testovanie odolnosti v kombinácii s deštruktívnym testovaním-založeným na vzorkách
Tento kombinovaný prístup vyvažuje účinnosť kontroly a spoľahlivosť. Okrem toho by sa mali zaznamenávať a analyzovať výsledky inšpekcií, aby sa zistili trendy, ktoré môžu naznačovať posun procesu alebo nestabilitu zariadenia.
4. Spoločné preventívne opatrenia pre delamináciu aj slabé lepenie
V praktických výrobných prostrediach má delaminácia a slabé spojenie často spoločné základné príčiny, ako je nekonzistentná kvalita materiálu, nedostatočná údržba zariadení alebo nedostatočná disciplína procesov. Implementácia preventívnych stratégií, ktoré riešia tieto spoločné faktory, je preto nevyhnutná pre dlhodobú-stabilitu produkcie.
Systematický prístup k riadeniu pomáha znižovať výskyt chýb pri zdroji, minimalizuje náklady na prepracovanie a zlepšuje celkovú efektivitu výroby.
Zaviesť prísnu kontrolu kvality surovín
Kvalita surovín tvorí základ spoľahlivého výkonu difúzneho zvárania. Ak materiály s medenou fóliou vykazujú zmeny hrúbky, oxidáciu alebo mechanické defekty, dosiahnutie stabilného spojenia sa stáva výrazne zložitejším, a to aj pri použití pokročilej technológie stroja na difúzne zváranie.
Kľúčové parametre kvality, ktoré je potrebné sledovať pri získavaní medenej fólie, zahŕňajú:
- Tolerancia hrúbky v rozmedzí ± 5 %
- Čistota medi väčšia alebo rovná 99,9 %
- Žiadne viditeľné oxidačné škvrny
- Bez vrások a mechanického poškodenia
Pre flexibilné konektory s medenou fóliou používané v aplikáciách na skladovanie energie alebo elektrických vozidiel sa tiež odporúča testovanie konzistencie šarží, aby sa zabezpečil jednotný výkon v rámci výrobných sérií.
Vytvorte si programy rutinnej údržby zariadenia
Spoľahlivá prevádzka zváracieho stroja na difúzne polyméry závisí vo veľkej miere od dôslednej údržby. V priebehu času môže mechanické opotrebovanie a starnutie komponentov znížiť presnosť systému, čo vedie k postupnému poklesu výkonu zvárania.
Odporúčané intervaly údržby zahŕňajú:
| Položka údržby | Odporúčaný interval |
|---|---|
| Kontrola pneumatického systému | Týždenne |
| Kalibrácia teploty | Mesačne |
| Overenie tlakového systému | Mesačne |
| Výmena opotrebovaných komponentov | Štvrťročne |
Osobitná pozornosť by sa mala venovať vyhrievacím prvkom, pretože znížená účinnosť vykurovania často vedie k nerovnomernému rozloženiu teploty, čím sa zvyšuje pravdepodobnosť slabého spojenia a delaminácie.
Štúdie ukázali, že dobre{0}}udržiavané vybavenie môže zlepšiť prevádzkovú stabilitu o 10 % až 20 % a zároveň výrazne zvýšiť celkovú výťažnosť produktu.
Zabezpečte nepretržité školenie operátorov
Hoci moderné stroje na difúzne zváranie ponúkajú pokročilé automatizačné funkcie, kvalifikovaní operátori sú aj naďalej nevyhnutní na udržanie konzistentnosti procesu. Úlohy ako stohovanie medených fólií, nastavovanie parametrov a diagnostika abnormalít si vyžadujú technické znalosti aj praktické skúsenosti.
Tréningové programy by sa mali zamerať na:
- Základy difúzneho zvárania medenej fólie
- Princípy úpravy parametrov
- Identifikácia bežných porúch
- Základné techniky údržby zariadenia
Spoločnosti, ktoré investujú do priebežného technického školenia, často dosahujú merateľné zlepšenia výkonnosti. V niektorých prípadoch sa výnos z produkcie zvýšil z približne 92 % na viac ako 97 % po systematickom školení operátorov.
Vybudujte si uzavretý{0}}systém riadenia kvality
Dlhodobá{0} stabilita procesov si vyžaduje štruktúrovaný zber a analýzu údajov. Spoliehanie sa výlučne na skúsenosti operátora nestačí na dosiahnutie stáleho zlepšovania kvality.
Odporúčané prvky sledovania údajov zahŕňajú:
- Informácie o šarži materiálu
- Záznamy parametrov zvárania
- Podrobnosti o pred{0}}ošetrení
- Výsledky kontroly a testovania
Keď sa vyskytnú chyby, tieto údaje umožňujú rýchlu analýzu{0}}príčin a cielené nápravné opatrenia. Postupom času riadenie kvality v uzavretom-cykle výrazne znižuje výskyt opakovaných chýb a zvyšuje efektivitu výroby.
5. Ako vybrať správny stroj na difúzne zváranie pre flexibilné konektory z medenej fólie
Pre výrobcov plánujúcich nákup astroj na difúzne zváraniealebo inovovať existujúcu výrobnú linku, výber zariadenia priamo ovplyvňuje-dlhodobú produktivitu a spoľahlivosť produktu. Zameranie sa výlučne na počiatočnú kúpnu cenu často vedie k vyšším prevádzkovým nákladom neskôr.
Výber dopravapolymérový difúzny zvárací strojvyžaduje starostlivé vyhodnotenie výkonnostných špecifikácií, konštrukčného návrhu a aplikačnej schopnosti.
Uprednostňujte presnosť riadenia vysokého tlaku
Tlak je jedným z najdôležitejších parametrovzváranie flexibilných konektorov z medenej fólie. Kolísanie tlaku môže viesť k nekonzistentnému spojeniu cez zvarový povrch.
Zariadenie s presnosťou regulácie tlaku:
±1% alebo lepšiedôrazne sa odporúča. Stroje vybavené systémom regulácie tlaku v uzavretom okruhu{1}} dokážu automaticky kompenzovať kolísanie tlaku počas prevádzky, čím zaisťujú konzistentné výsledky v rámci výrobných cyklov.
Táto schopnosť je obzvlášť dôležitá pre viacvrstvové konštrukcie z medenej fólie, kde sú vnútorné vrstvy veľmi citlivé na zmeny rozloženia tlaku.
Vyhodnoťte stabilitu riadenia teploty
Teplotná stabilita je definujúcou charakteristikou vysokovýkonných{0}}zváracích strojov na difúzne zváranie. Dokonca aj malé zmeny teploty môžu výrazne ovplyvniť difúzne správanie.
Vysoko{0}}kvalitné vybavenie zvyčajne zahŕňa:
- Viac{0}}bodové monitorovanie teploty
- Automatická teplotná kompenzácia
- Regulácia kolísania teploty v rozmedzí ±3 stupňov
Rovnomerné rozloženie teploty zaisťuje konzistentné metalurgické spojenie po celej ploche zvaru, čo je obzvlášť dôležité pre veľké zostavy medenej fólie.
Overte jednotný návrh vykurovacej konštrukcie
Konštrukcia vykurovacieho systému priamo ovplyvňuje rozvod tepla pri zváraní mäkkých spojov medenou fóliou. Zlý návrh vykurovania často vedie k lokálnym teplotným rozdielom, čím sa zvyšuje riziko neúplného spojenia.
Vysoko{0}}výkonné stroje vo všeobecnosti obsahujú:
- Jednotné konštrukcie vykurovacích dosiek
- Viac{0}}zónové ovládanie teploty
- Optimalizované dráhy vedenia tepla
Tieto vlastnosti umožňujú konzistentnejšiu distribúciu tepla a zlepšujú celkovú spoľahlivosť zvárania.
Vyberte si výrobcov s osvedčenými priemyselnými skúsenosťami
Okrem špecifikácií zariadení zohráva pri úspešnej implementácii dôležitú úlohu aj odbornosť výrobcu. Dodávatelia s osvedčenými aplikačnými skúsenosťami sú lepšie vybavení na podporu vývoja procesov a odstraňovania problémov.
Odporúčané hodnotiace kritériá zahŕňajú:
- Osvedčené skúsenosti v priemysle batérií alebo skladovania energie
- Dostupnosť vzorových zváračských služieb
- Schopnosť poskytovať podporu pri optimalizácii procesov
Výrobcovia so silnými schopnosťami technickej podpory často pomáhajú zákazníkom rýchlejšie dosiahnuť stabilnú výrobu, skracujú čas uvedenia do prevádzky a minimalizujú prevádzkové riziká.
Záver: Základné princípy na dosiahnutie stabilného zvárania flexibilných konektorov z medenej fólie
V praktických aplikáciáchpolymérové difúzne zváracie stroje, delaminácia a slabá väzba sú bežné výzvy, ale dajú sa zvládnuť systematickou kontrolou. Správnym plánovaním procesov a výberom zariadení možno väčšinu defektov minimalizovať v počiatočnom štádiu.
Spoľahlivý výkon zvárania flexibilných konektorov s medenou fóliou je zvyčajne výsledkom kombinovaného vplyvu viacerých faktorov a nie jednej premennej. Vysoko-kvalitné suroviny, konzistentné postupy pred{2}}úpravy, presná kontrola parametrov a stabilný výkon zariadenia musia spolupracovať, aby sa dosiahla dlhodobá-spoľahlivosť.
Výrobcom, ktorí plánujú nové výrobné linky alebo modernizujú existujúce systémy strojov na difúzne zváranie, môže pochopenie týchto základných princípov vopred výrazne znížiť čas nastavenia a prevádzkové náklady a zároveň zlepšiť konzistenciu produktu.
Z investičného hľadiska výber vysokovýkonného-zváracieho stroja na difúzne zváranie so stabilnými možnosťami riadenia nielen zvyšuje efektivitu výroby, ale tiež znižuje skryté náklady spojené s kolísaním kvality. Preto by sa dlhodobá-spoľahlivosť mala vždy považovať za primárny faktor pri hodnotení zariadenia, a nie len na počiatočné obstarávacie náklady.