
Medené prípojnice s veľkým-prierezom sa široko používajú v systémoch distribúcie energie, v zariadeniach na ukladanie energie z obnoviteľných zdrojov, v batériových súpravách elektrických vozidiel a -ťažkých priemyselných zariadeniach. Keďže ide o primárny prúd-súčiastok, ich kvalita zvárania priamo určuje stabilitu elektrickej vodivosti, mechanickú integritu a-dlhodobú prevádzkovú bezpečnosť.
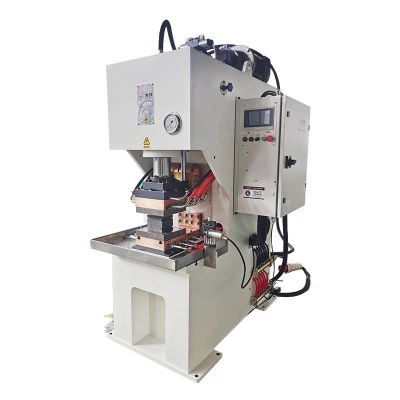
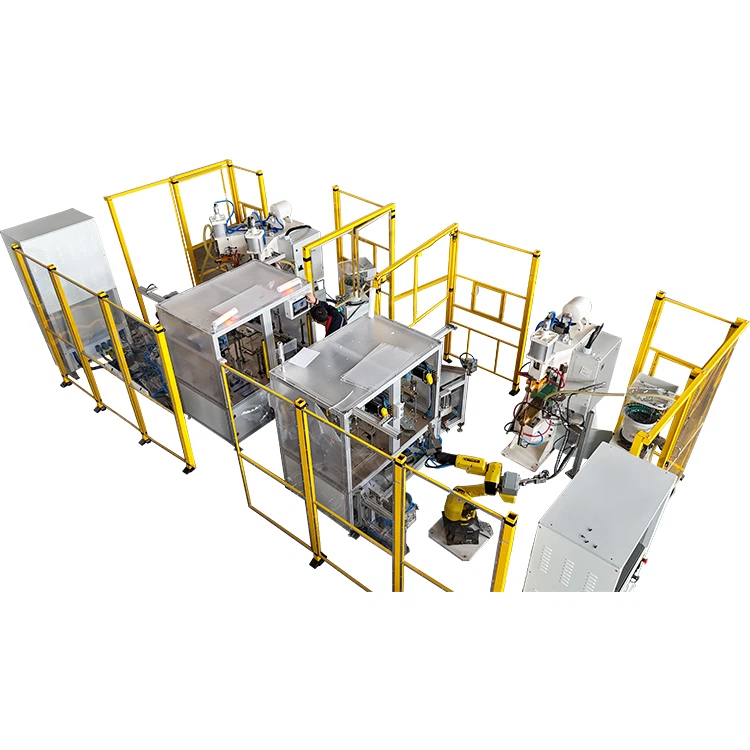
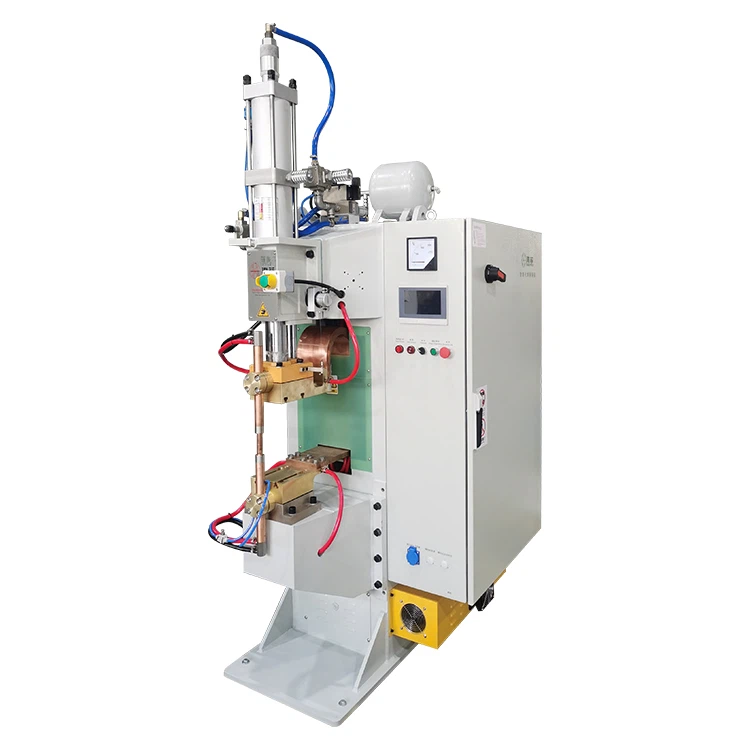
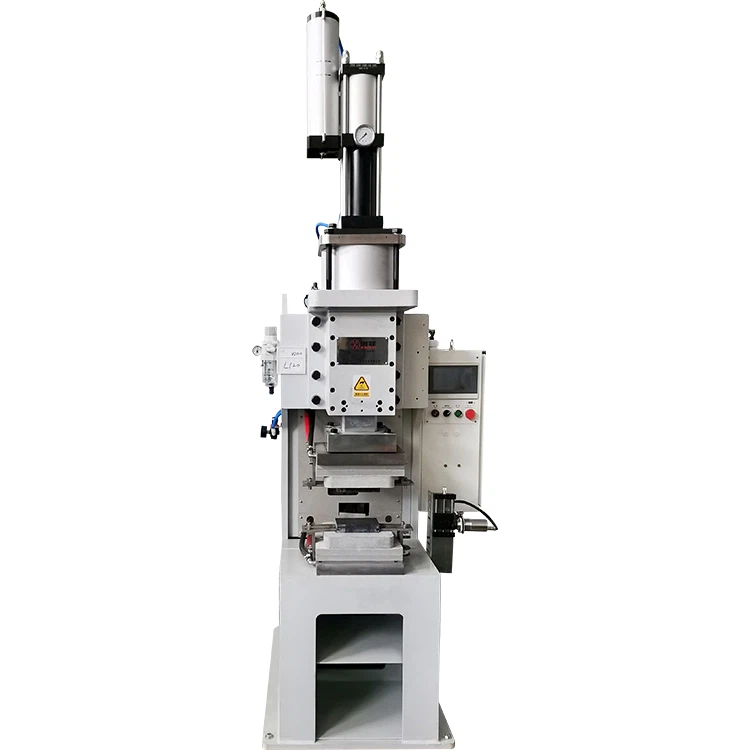
Pri použití apolymérový difúzny zvárací strojpri zváraní veľkých medených prípojníc sa výrobcovia často stretávajú s problémami, ako je neúplné lokálne spojenie, chýbajúce spojenie na okrajoch a nejednotné vnútorné štruktúry. Tieto problémy sú spôsobené najmä vysokou tepelnou vodivosťou medi, veľkými-rozmermi prierezu a nerovnomerným rozložením tlaku počas procesu zvárania.
Táto príručka sa zameriava na hlavný cieľ dosiahnuť jednotné, celoplošné{0}}lepenie veľkých medených prípojníc. Načrtáva praktické stratégie-pripravené na implementáciu zahŕňajúce prípravu, optimalizáciu parametrov, úpravy procesov, údržbu zariadení a kontrolu kvality. Obsah je navrhnutý tak, aby pomohol inžinierom, výrobným manažérom a tímom obstarávania prijímať informované rozhodnutia pri výbere a prevádzke astroj na difúzne zváranie.


1. Pred-príprava pred zváraním: Budovanie základov pre rovnomerné lepenie
Pri difúznom zváraní prípravné kroky do značnej miery určujú dosiahnuteľnú kvalitu spojenia. V prípade veľkých medených prípojníc stav povrchu, presnosť upevnenia a stratégia predhrievania významne ovplyvňujú účinnosť prenosu tepla a atómovú difúziu.
1.1 Presná príprava povrchu na odstránenie difúznych bariér
Meď ľahko vytvára oxidové filmy, keď je vystavená vzduchu. Tieto oxidové vrstvy pôsobia ako difúzne bariéry a sú jednou z hlavných príčin slabého spojenia a neúplného splynutia. Preto je pred zváraním nevyhnutná štandardizovaná príprava povrchu.
Bežné a účinné spôsoby prípravy zahŕňajú:
- Mechanické brúsenie pomocou jemných brúsnych pásov alebo leštiacich kotúčov na odstránenie oxidových vrstiev až po čistý kov
- Chemické čistenie roztokmi slabých kyselín na odstránenie zvyškov oxidov
- Utieranie bezvodým alkoholom na odstránenie mastnoty a jemných častíc
- Okamžité upnutie po príprave, aby sa zabránilo re-oxidácii
V priemyselnej praxi sa drsnosť povrchu zvyčajne odporúča v rozmedzí Ra 0,8–1,6 μm, čo poskytuje optimálnu rovnováhu medzi tesným kontaktom a účinnou difúziou.
1.2 Výber správnych prípravkov na zabezpečenie rovnomerného umiestnenia a tlaku
V prípade hrubých medených prípojníc nedostatočná rovinnosť upevnenia alebo nerovnomerné rozloženie tlaku často vedie k slabému spojeniu na okrajoch. Toto je bežná základná príčina okrajových ne{1}}fúznych defektov.
Odporúčané vlastnosti príslušenstva zahŕňajú:
- Vysoká tuhosť konštrukcie na minimalizáciu deformácie pod tlakom
- Nastaviteľné polohovacie mechanizmy pre rôzne veľkosti prípojníc
- Rovinnosť povrchu kontrolovaná v rozmedzí ±0,02 mm
- Viac{0}}bodové synchronizované rozloženie tlaku
V aplikáciách prípojníc na akumuláciu energie môžu viacbodové prítlačné zariadenia zvyčajne udržiavať kolísanie tlaku v rozmedzí ± 3 %, čo výrazne zlepšuje konzistenciu spojenia.
1.3 Predhrievanie medených prípojníc na zníženie tepelných strát
Meď má tepelnú vodivosť približne 390–400 W/(m·K), čo je oveľa vyššia hodnota ako u väčšiny konštrukčných ocelí. V dôsledku toho sa teplo počas zvárania rýchlo rozptýli, čo môže viesť k nedostatočnej teplote jadra.
Predohrev znižuje teplotné gradienty a stabilizuje proces zvárania.
Odporúčané parametre predohrevu:
- Teplota predhrievania: 150-350 stupňov
- Trvanie predhrievania: 10–30 minút v závislosti od hrúbky
- Spôsob predohrevu: Predohrev pece alebo integrované moduly predohrevu stroja
Správne predhriatie môže zlepšiť rovnomernosť teploty približne o 20 % – 35 %, čím sa výrazne znížia chyby okrajov-fúzie.
2. Optimalizácia základných parametrov: Riadenie kritických premenných
Difúzne zváranie sa spolieha na kombinované účinky teploty, tlaku a času na podporu atómovej difúzie cez rozhrania. Tieto tri parametre tvoria základ jednotného spojenia.
2.1 Viac{1}}zónové ovládanie teploty na zabezpečenie rovnomerného prenikania tepla
Pre medené prípojnice hrubšie ako10 mmjednozónové vykurovanie často nestačí na udržanie jednotnej vnútornej teploty. Dôrazne sa odporúča viac-zónové systémy regulácie teploty.
Typický vykurovací cyklus zahŕňa:
Fáza predhrievania
Teplota sa postupne zvyšuje na približne60%–70%cieľovej úrovne. To znižuje tepelný šok a minimalizuje riziko deformácie.
Vykurovací stupeň
Teplota sa naďalej zvyšuje pozdĺž kontrolovaného profilu rampy, až kým nedosiahne rozsah difúzneho zvárania:
- Teplota zvárania difúziou medi:600-850 stupňov
- Odporúčaná presnosť teploty:v rozmedzí ±5 stupňov
Holding Stage
Teplota sa udržiava na stabilnej úrovni, čo umožňuje vyrovnávanie vnútornej teploty a uľahčuje atómovú difúziu.
Viac{0}}zónové synchrónne vykurovanie môže znížiť kolísanie vnútornej teploty nav rozmedzí ±10 stupňov, čo je nevyhnutné na dosiahnutie jednotnej fúzie naprieč celým rozhraním.
2.2 Aplikácia gradientového tlaku pre jednotný kontakt rozhrania
Tlak hrá rozhodujúcu úlohu pri odstraňovaní povrchových medzier a zvyšovaní účinnosti difúzie. V prípade veľkých medených prípojníc je postupná aplikácia tlaku účinnejšia ako okamžité použitie plného tlaku.
Typické tlakové stupne zahŕňajú:
| Etapa | Rozsah tlaku | Účel |
|---|---|---|
| Počiatočné upnutie | 5-10 MPa | Odstráňte medzery |
| Vykurovací stupeň | 10-20 MPa | Zväčšite kontaktnú plochu |
| Holding Stage | 20-40 MPa | Podporovať difúziu |
Ak je tlak príliš nízky, difúzia zostáva neúplná. Nadmerný tlak na druhej strane môže spôsobiť deformáciu alebo vytláčanie materiálu. pretostabilita tlaku by v ideálnom prípade mala zostať v rozmedzí ±1%, čo je kľúčová špecifikácia-kvalitného zariadenia na difúzne zváranie.
2.3 Optimalizácia doby zdržania na zabezpečenie úplnej vnútornej difúzie
Atómová difúzia je-závislá od času, čo znamená, že trvanie držania musí zodpovedať hrúbke materiálu.
Typické referencie doby držania:
| Hrúbka prípojnice | Odporúčaná doba držania |
|---|---|
| 5-10 mm | 20 – 40 minút |
| 10-20 mm | 40 – 70 minút |
| 20-30 mm | 70 – 120 minút |
Príliš dlhé časy držania môžu viesť k rastu zŕn a zníženiu mechanických vlastností. Na doladenie parametrov sa odporúča-skúšobné zváranie.
3. Úpravy procesov: Riešenie miestnych-nejednotných problémov spojených s fúziou
Dokonca aj pri optimalizovaných parametroch môže jemné{0}}doladenie procesu zvárania výrazne zlepšiť kvalitu spájania.
3.1 Pomoc ochranného plynu na zníženie oxidácie
Meď pri zvýšených teplotách rýchlo oxiduje. Tvorba oxidu znižuje účinnosť difúzie a kvalitu lepenia. Zavedenie ochranného plynu pomáha minimalizovať oxidáciu.
Bežné ochranné plyny zahŕňajú:
- Argón (Ar): Najpoužívanejší
- Dusík (N₂): Ekonomická alternatíva
- Zmesi-obsahujúce vodík: Používajú sa pre vysokovýkonné-aplikácie
Prostredie ochranného plynu môže znížiť rýchlosť oxidácie približne o60%–80%, zlepšenie čistoty rozhrania.
3.2 Optimalizované rozloženie vykurovania pre rovnomernú distribúciu tepla
Nesprávne umiestnenie ohrievača často spôsobuje nerovnomerné teplotné profily na veľkých prípojniciach.
Odporúčané postupy zahŕňajú:
- Viac{0}}zónové ovládanie nezávislého kúrenia
- Symetrické usporiadanie ohrievača
- Synchronizovaná regulácia výkonu
Tieto opatrenia výrazne znižujú lokálne prehrievanie alebo nedostatočné vykurovanie.
3.3 Riadené chladenie na prevenciu vnútorných porúch
Rýchle ochladenie môže spôsobiť zvyškové napätie a mikroštrukturálne defekty.
Odporúčané stratégie chladenia:
- Umožnite prirodzené chladenie po zváraní
- Počas chladenia udržujte prúdenie ochranného plynu
- Vyhnite sa metódam núteného chladenia
Riadené chladenie môže znížiť úroveň zvyškového napätia o viac ako30%, čím sa zlepšuje-dlhodobá spoľahlivosť.
4. Kalibrácia a údržba zariadenia: Zabezpečenie stabilnej prevádzky
Ani pokročilé zváracie procesy nedokážu kompenzovať nestabilné podmienky zariadenia. Pravidelná údržba zaručuje konzistentné výsledky zvárania.
4.1 Periodická kalibrácia teplotných a tlakových systémov
Regulátory teploty a tlakové snímače sa môžu časom meniť.
Odporúčané intervaly kalibrácie:
- Systém regulácie teploty: Každý3–6 mesiacov
- Tlakové snímače: každý6 mesiacov
- Vykurovacie telesá: Pravidelná kontrola a výmena v prípade poškodenia
Presné riadiace systémy zaisťujú opakovateľný výkon zvárania.
4.2 Údržba elektród a príslušenstva pre spoľahlivý kontakt
Oxidované alebo opotrebované komponenty zvyšujú kontaktný odpor a narúšajú rozloženie tlaku.
Opatrenia na údržbu zahŕňajú:
- Odstránenie nánosov oxidu
- Renovácia opotrebovaných povrchov
- Pravidelne kontrolujte rovinnosť príslušenstva
Tieto postupy môžu približne znížiť kolísanie kontaktného odporu20%–40%.
4.3 Kontrola plynových a izolačných systémov
Únik plynu a poškodená izolácia zvyšujú tepelné straty a znižujú účinnosť.
Bežné kontroly by mali zahŕňať:
- Integrita tesnenia plynového potrubia
- Stav izolačného materiálu
- Výkon tesnenia komory
Efektívna izolácia môže znížiť spotrebu energie o10%–25%.
5. Prevádzkové štandardy a kontrola kvality: Konečná záruka
Dôsledná prevádzka a prísne kontrolné protokoly zaisťujú stabilnú kvalitu výroby.
5.1 Štandardizované prevádzkové postupy na zníženie ľudských chýb
Odbornosť operátora priamo ovplyvňuje kvalitu zvárania. Štandardné operačné postupy (SOP) pomáhajú udržiavať konzistentnosť.
Medzi typické prvky SOP patria:
- Kontrolný zoznam pred{0}kontroly zvárania
- Štandardná postupnosť upínania
- Pokyny na nastavenie parametrov
- Uverejnite-dokumentáciu o zváraní
Dobre{0}}vyškolení operátori môžu znížiť variabilitu procesov o viac ako30%.
5.2 Komplexné testovanie kvality na konzistenciu šarže
Pred plnohodnotnou{0} výrobou sa dôrazne odporúča skúšobné zváranie a overenie.
Bežné metódy kontroly zahŕňajú:
- Vizuálna kontrola jednotnosti
- Ultrazvukové testovanie (UT) na vnútorné defekty
- Rádiografické testovanie (RT) na hodnotenie štruktúry
- Testovanie pevnosti v šmyku na mechanické overenie
Vo vysoko{0}}spoľahlivých elektrických systémochpevnosť spoja musí typicky dosiahnuť 80 % až 95 % pevnosti základného materiálu, vďaka čomu je to kritické kritérium kvality.
6. Ako si vybrať správny difúzny zvárací stroj pre veľké medené prípojnice
Spoločnosti, ktoré plánujú investovať do zariadenia na difúzne zváranie, vedie často zameranie sa výlučne na cenu k dlhodobej-neefektívnosti. Rozhodujúcimi faktormi sú výkonnosť a stabilita procesu.
6.1 Kľúčové technické špecifikácie na vyhodnotenie
Odporúčané špecifikácie pri výbere zariadenia:
| Parameter | Odporúčaný rozsah |
|---|---|
| Presnosť teploty | V rozmedzí ± 5 stupňov |
| Presnosť tlaku | V rámci ±1 % |
| Počet vykurovacích zón | Väčšie alebo rovné 3 zónam |
| Maximálna tlaková kapacita | Väčšie alebo rovné 40 MPa |
| Riadiaci systém | Programovateľné profily |
Tieto parametre priamo ovplyvňujú schopnosť spoľahlivo zvárať veľké medené prípojnice.
6.2 Hodnotenie flexibility a schopnosti budúceho rozšírenia
Odvetvia ako skladovanie energie a výroba elektromobilov si často vyžadujú prispôsobenie sa novým špecifikáciám produktov.
Medzi kľúčové úvahy patria:
- Kompatibilita s rôznymi veľkosťami prípojníc
- Rozšíriteľnosť pre automatizačné moduly
- Funkcie zaznamenávania údajov a sledovateľnosti
Zariadenie so škálovateľnými možnosťami pomáha znižovať budúce náklady na upgrade.
6.3 Výber dodávateľa so silnou technickou podporou
Pre aplikácie difúzneho zvárania samotné zariadenie nestačí. Schopnosť technickej podpory je rovnako dôležitá.
Odporúčané vlastnosti dodávateľa:
- Schopnosť poskytnúť vedenie procesu zvárania
- Dostupnosť služieb skúšobného zvárania
- Dlhodobá{0}podpora údržby
- Osvedčené prípady použitia v priemysle
Tieto faktory často určujú skutočnú hodnotu životnosti zariadenia.
FAQ
Otázka: Aký je najbežnejší problém pri difúznom zváraní veľkých medených prípojníc?
Odpoveď: Najčastejším problémom je neúplné splynutie v miestnych alebo okrajových oblastiach, zvyčajne spôsobené nerovnomerným rozložením teploty alebo nedostatočným tlakom.
Otázka: Aká hrúbka medených prípojníc je vhodná na difúzne zváranie?
Odpoveď: Difúzne zváranie je zvyčajne vhodné pre medené prípojnice v rozsahu od5-30 mm, s10-25 mmje najbežnejším rozsahom.
Otázka: Ako môžete určiť, či je difúzny zvar z medenej prípojnice prijateľný?
Odpoveď: Zvyčajne sa dosiahne kvalifikovaný zvar80%–95%pevnosti základného materiálu a prejde ne{0}}deštruktívnym testovaním bez vnútorných defektov.
Otázka: Aké sú najdôležitejšie parametre pri výbere difúzneho zváracieho stroja?
Odpoveď: Presnosť teploty, stabilita tlaku a schopnosť viac{0}}zónového ohrevu sú najdôležitejšie technické parametre.
Otázka: Je potrebný ochranný plyn na difúzne zváranie medených prípojníc?
A: Aj keď to nie je vždy povinné, ochranný plyn výrazne znižuje oxidáciu a zlepšuje konzistenciu zvaru.
Záver: Jednotná fúzia si vyžaduje systematický prístup
Dosiahnutie rovnomerného spojenia pri difúznom zváraní veľkých medených prípojníc nezávisí od jediného parametra. Namiesto toho si to vyžaduje koordinovanú optimalizáciu materiálov, procesov, zariadení a prevádzkovej disciplíny.
Od prípravy povrchu po kontrolu parametrov, od údržby zariadenia po kontrolu kvality, každý krok prispieva ku konečnému výkonu lepenia. Pre výrobcov, ktorí pracujú s medenými prípojnicami s veľkým prierezom{1}, výberom astroj na difúzne zváranies presnou reguláciou teploty, viac{0}}možnosťou ohrevu vo viacerých zónach a stabilným riadením tlaku-v kombinácii so štandardizovanými postupmi zvárania-môže výrazne zlepšiť konzistenciu a dlhodobú{3}}spoľahlivosť.
Vďaka starostlivej kontrole parametrov a nepretržitému zdokonaľovaniu procesu sa jednotná celoplošná fúzia stáva dosiahnuteľným a opakovateľným výsledkom, ktorý podporuje stabilný prenos energie a spoľahlivý výkon v náročných elektrických a energetických systémoch.
Získajte bezplatnú cenovú ponuku!