
Úvod
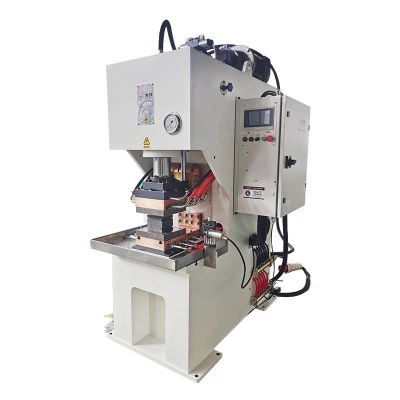
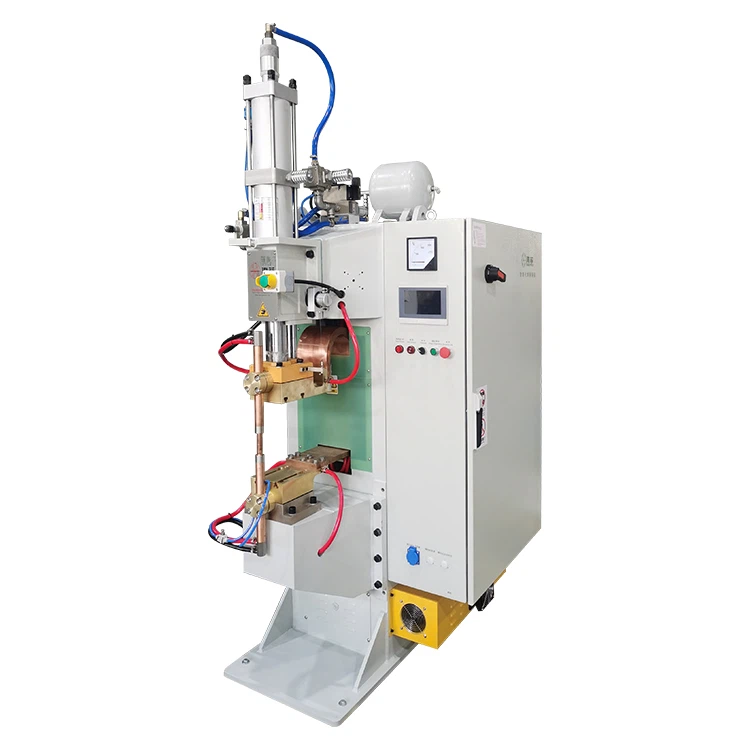
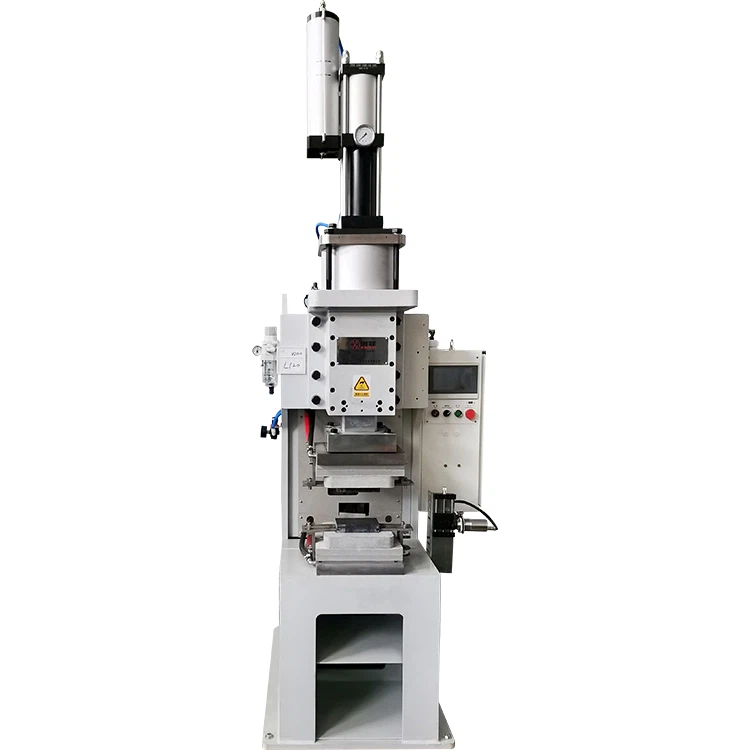
V oblasti odporového zvárania rozšírenie stredofrekvenčnej technológie úplne prepísalo technickú logiku tradičných zváracích zariadení. Ako dve hlavné vetvy stredofrekvenčných zváračov, tzvstrednofrekvenčná bodová zváračkaa strednofrekvenčná projekčná zváračka sú často zmätené, ale ich procesné charakteristiky a použiteľné scenáre sa výrazne líšia. Tento článok ich porovná z dimenzií technických princípov, výkonových parametrov a aplikačných nákladov so zameraním na analýzu jedinečných výhodstrednofrekvenčná bodová zváračkaz hľadiska všestrannosti, pomeru energetickej účinnosti a inteligencie, čo poskytuje vedecký základ pre výber výrobných zariadení.
I. Technický princíp: Základný rozdiel v logike riadenia energie
- Aby sme pochopili rozdiel medzi týmito dvoma typmi zariadení, je potrebné najprv objasniť ich pracovné princípy:
Strednofrekvenčná bodová zváračka: Precízny majster povrchového kontaktného zvárania
- Používa obojstranné{0}}elektródy na vyvíjanie tlaku, čím sa dosahuje spojenie prostredníctvom koncentrovaného odporového tepla na kontaktnom povrchu obrobku.
- Hlavná výhoda spočíva vpresné zaostrenie energie: Vďaka technológii 1kHz-4kHz stredofrekvenčnej inverzie je čas nábehu prúdu menší alebo rovný 1 ms, čo umožňuje presné riadenie tepelného príkonu (±3%).
- Typické aplikácie: Prelínové zváranie plechov s hrúbkou 0,5-4 mm, ako sú dvere automobilov a výčnelky batérií.
Stredofrekvenčná projekčná zváračka: Vyhradené riešenie pre bodové-pripojenie{1}}bodu
- Spolieha sa na pred{0}}vytvorené projekcie na obrobku; pri zváraní sa roztaví iba projekčná plocha.
- Technická charakteristika: Vyžaduje vyšší tlak elektródy (zvyčajne 2-3 krát väčší ako bodové zváranie), aby sa zabezpečilo zrútenie projekcie.
- Typické aplikácie: Pripevňovanie matíc/skrutiek na plechy, ako sú napríklad automobilové podvozky a zváranie kompresorov domácich spotrebičov.
Porovnanie kľúčových rozdielov(Pozri tabuľku 1):
| Parameter | Strednofrekvenčná bodová zváračka | Strednofrekvenčná projekčná zváračka |
|---|---|---|
| Hustota prúdu | 20-50A/mm² | 50-150A/mm² |
| Rozsah tlaku elektród | 200-5000N | 1000-15000N |
| Jednobodový zvárací cyklus | 0,3-1,2 sekundy | 0,5-2 sekundy |
| Použiteľný pomer hrúbky plechu (horný/dolný) | 1:1 ~ 1:3 | 1:4 ~ 1:6 |
II. Päť hlavných výhod stredofrekvenčnej bodovej zváračky
- Hoci oba typy zariadení sú založené na strednofrekvenčnej inverznej technológii,strednofrekvenčná bodová zváračkavykazuje silnejšiu konkurencieschopnosť v týchto dimenziách:
Vynikajúca všestrannosť procesu
- Materiálová kompatibilita:Podporuje kombinácie materiálov, ako je oceľ, hliník, meď a pozinkované plechy, zatiaľ čo projekčné zváračky sú citlivejšie na potiahnuté materiály (výpary zinku môžu ľahko kontaminovať elektródy).
- Široký rozsah prispôsobenia hrúbky:Dokáže zvárať 0,3 mm ultra-tenkú nehrdzavejúcu oceľ (napr. púzdra inteligentných hodiniek) a tiež si poradí s 6 mm hrubými doskovými konštrukčnými komponentmi (vyžaduje vysokovýkonné -modely).
- Prípadová štúdia:Spoločnosť využívajúca nové energetické vozidlá astrednofrekvenčná bodová zváračkana rovnomerné spracovanie krytov batérií (4 mm hliníkový plech) a držiakov BMS (1,5 mm pozinkovaná oceľ), čím sa znížia investície do zariadenia o 40 %.
Kvalita a konzistencia zvárania
- Stabilita nugetov:Symetrická elektródová štruktúra bodového zvárania vedie k rovnomernejšej distribúcii tepla s kolísaním priemeru nugetov menším alebo rovným 5 %, zatiaľ čo premietacie zváranie je v dôsledku jednostranného-tlaku náchylné na čiastočné roztavenie (kolísanie až 15 %).
- Kontrola defektov: Stredne frekvenčné bodové zváračkyvybavený režimami dvojitého riadenia CC/CV dokáže automaticky kompenzovať zmeny odporu spôsobené oxidáciou povrchu obrobku a opotrebovaním elektród, čím sa zníži rýchlosť studených zvarov z 1,2 % na 0,3 %.
Pomer energetickej účinnosti a výhoda nákladov
- Porovnanie spotreby energie:Pri zváraní oceľových plechov Q235 rovnakej hrúbky je jednobodová spotreba energie astrednofrekvenčná bodová zváračkaje 180 J, zatiaľ čo projekčná zváračka vyžaduje 300 J (kvôli dodatočnej energii potrebnej na zrútenie projekcie).
- Náklady na údržbu:Životnosť elektród na bodové zváranie môže dosiahnuť 100 000 zvarov (materiál CuCrZr), zatiaľ čo projekčné zváracie elektródy sú náchylné na deformáciu pod vysokým tlakom a vyžadujú výmenu každých 30 000 zvarov.
- Výpočet návratnosti investícií:Vezmime si ako príklad výrobnú linku s ročnou produkciou 500 000 kusov a zvolíme astrednofrekvenčná bodová zváračkamôže znížiť komplexné náklady o 230 000 CNY/rok (pozri tabuľku 2).
Integračný potenciál automatizácie
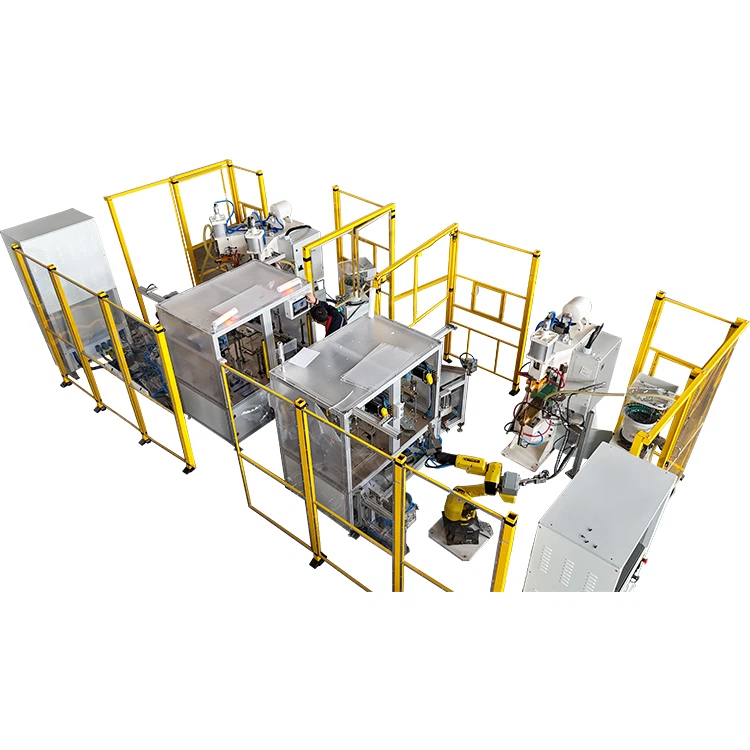
- Rýchlosť odozvy:Schopnosť bodových zváračiek na úrovni 1 ms{1}}prúdovej odozvy ich robí vhodnejšími pre (kooperatívnu) prevádzku s-vysokorýchlostnými robotickými ramenami (viac ako alebo rovné 4 m/s).
- Dátová uzavretá slučka:Modernéstrednofrekvenčné bodové zváračkydokáže monitorovať krivky dynamického odporu v reálnom čase-a predpovedať silu zvaru pomocou algoritmov AI, zatiaľ čo úprava parametrov procesu projekčného zvárania závisí od overenia pokusom-a{2}}omyl.
- Prípadová štúdia:Popredná integrovaná spoločnosť domácich spotrebičovstrednofrekvenčné bodové zváračkydo systému digitálneho dvojčaťa, čím sa skrátil čas vývoja procesu zvárania nového produktu zo 14 dní na 3 dni.
Proces aktualizácie priestoru
- Technická rozšíriteľnosť:Výmenou hrotov elektród, astrednofrekvenčná bodová zváračkamožno rozšíriť o funkcie švového zvárania a zvárania na tupo, zatiaľ čo projekčné zváračky majú jedinú funkciu.
- Špičková{0}}inovácia:Nová generáciastrednofrekvenčné bodové zváračkypoužitie invertorových modulov z karbidu kremíka (SiC) znižuje spotrebu energie o ďalších 18 % a preukázalo svoju hodnotu pri zváraní titánových zliatin v leteckom priemysle.
III. Nenahraditeľné scenáre pre zváračov so strednou frekvenciou
Hocistrednofrekvenčná bodová zváračkamá významné výhody, projekčné zváračky majú stále hodnotu v špecifických oblastiach:
- Spájanie odlišných materiálov s veľkými rozdielmi v hrúbke
When the thickness ratio of upper and lower workpieces is >1:4 (napr. zváranie matice M10 na 3 mm oceľový plech), presahové zváranie môže zabrániť prepichnutiu tenkého plechu.
- Riešenie:Nejaký špičkový-endstrednofrekvenčné bodové zváračkyteraz dokáže spracovať obrobky s pomerom hrúbky 1:5 pridaním modulov tlakových snímačov, čím postupne preniká na trh projekčných zváračiek.
- Špeciálne štruktúry s priestorovými obmedzeniami
V uzavretých priestoroch, ako sú automobilové A-stĺpiky, ponúka jednostranný{1}}konštrukcia prístupu elektród projekčných zváračiek lepšiu funkčnosť.
- Technologická iterácia: Stredne frekvenčné bodové zváračkyvybavené univerzálnymi elektródami prelomili toto obmedzenie. Napríklad továreň Tesla v Šanghaji používa flexibilné ramená elektród na dosiahnutie 360-stupňového- zvárania.
IV. Model rozhodovania o výbere: Štvorrozmerná metóda hodnotenia
- Podniky by si mali vedecky vybrať typ zariadenia na základe nasledujúcich ukazovateľov:
- Kombinácia materiálov:Nepodobné/podobné kovy, s povlakom alebo bez neho.
- Pomer hrúbky:Pomer hrúbky horných a spodných obrobkov.
- Dopyt po kapacite:Doba cyklu jednobodového zvárania, denný objem výroby.
- Rozpočtové obmedzenia:Obstarávanie zariadenia a prah nákladov na prevádzku a údržbu.
- Odporúčaná stratégia:
Vyberte astrednofrekvenčná bodová zváračkapre viac ako 80 % všeobecných scenárov.
- Consider a dedicated projection welder only when the thickness ratio is >1:5 a štruktúra obrobku sa nedá upraviť.
Záver
Pod trendom transformácie výrobnej presnosti a flexibility,strednofrekvenčná bodová zváračka sa postupne stáva hlavnou voľbou v oblasti odporového zvárania vďaka svojej vynikajúcej prispôsobivosti procesu, nákladovej-efektívnosti a inteligentnému potenciálu. Hoci stredofrekvenčné projekčné zváračky stále majú hodnotu v špecifických scenároch, prvé z nich pokračujú v rozširovaní hraníc svojich schopností prostredníctvom modulárneho dizajnu a technologických iterácií. Pre podniky, ktoré sledujú maximálnu efektivitu výroby, investujú do astrednofrekvenčná bodová zváračkanie je len modernizáciou zariadenia, ale aj strategickým rozhodnutím na položenie základov pre budúci inteligentný výrobný systém.