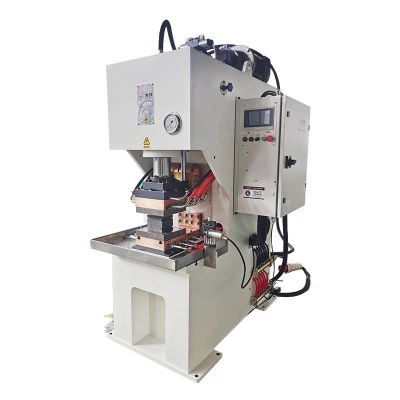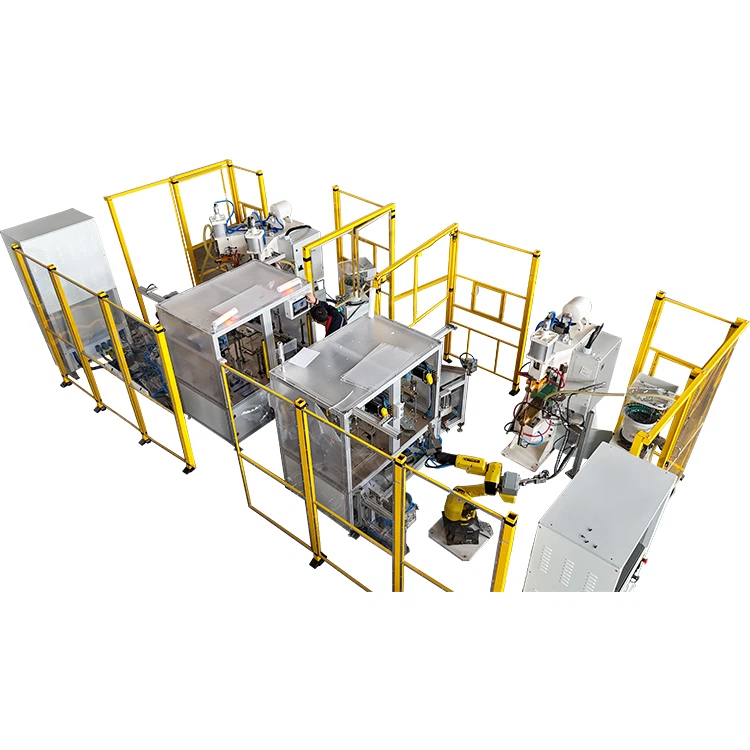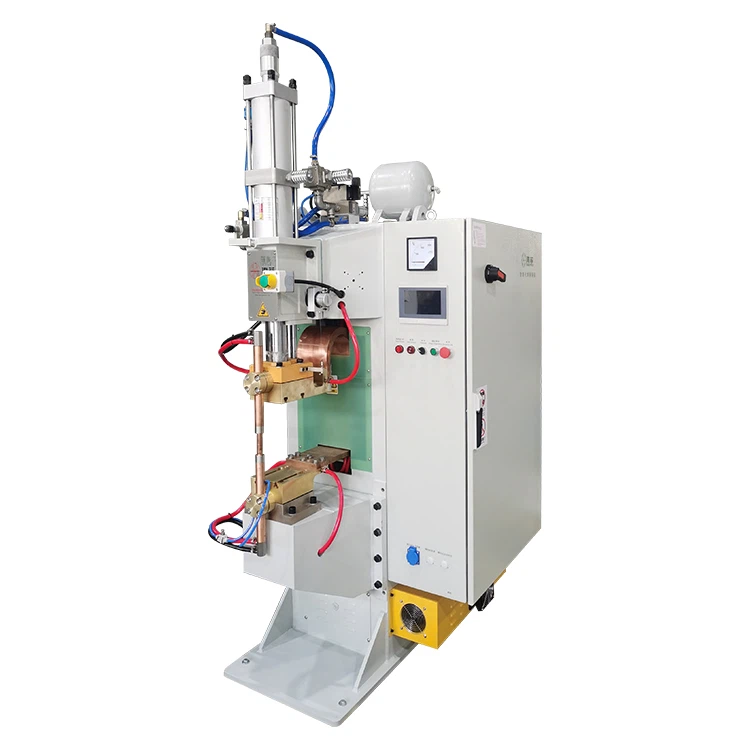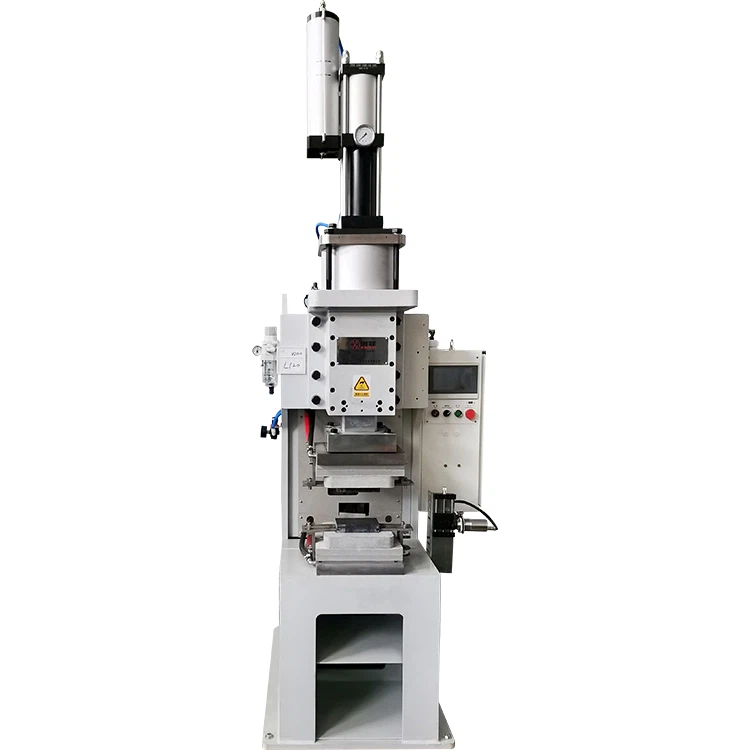

V priemyselnej výrobe je stredofrekvenčný bodový zvárací stroj široko používaný pri spracovaní kovov vďaka jeho efektívnemu a stabilnému výkonu zvárania. Dlhodobá-prevádzka zariadenia však závisí od vedeckých postupov údržby. Zanedbanie bežnej údržby môže viesť k zníženiu kvality zvárania, častým poruchám zariadení a zníženiu životnosti. Tento článok poskytuje praktické odporúčania zamerané na kľúčové aspekty údržbybodový zvárací stroj.


Denné čistenie a základná kontrola
1, Strojové čistenie: Pravidelne čistite telo a kľúčové komponenty (ako je oblasť zvárania a chladiace ventilátory) bodového zváracieho stroja, aby ste zabránili hromadeniu prachu v ovplyvnení účinnosti odvádzania tepla.
2, Údržba elektródy: Elektródy sú základnými komponentmi zvárania a musia byť udržiavané hladké a bez oxidačných vrstiev. Použite jemný brúsny papier alebo špeciálne leštiace nástroje na jemné vyleštenie hrotov elektród, odstránenie kovových zvyškov a oxidov. Ak sú elektródy silne opotrebované (napr. priemer sa zmenšil o viac ako 20 %), okamžite ich vymeňte.
3, Kontrola pripojenia: Denne kontrolujte napájacie káble, vzduchové potrubia a vedenia chladiacej vody, či nie sú uvoľnené alebo upchaté, aby ste zabezpečili stabilnú prevádzkubodový zvárací stroj.
Pravidelný plán hĺbkovej údržby
1, Mazanie kľúčových komponentov: Pravidelne mažte pohyblivé časti (ako sú hriadele prevodu valcov a klzné koľajnice) bodového zváracieho stroja, aby ste znížili straty trením a zabezpečili hladký chod.
2, Údržba chladiaceho systému: Chladiaca voda je rozhodujúca pre odvod tepla. Pravidelne kontrolujte adekvátnosť prietoku vody a zabezpečte, aby teplota drenáže zostala pod 40 stupňov. Nádrž na chladiacu vodu čistite štvrťročne, aby ste zabránili upchatiu vodného kameňa.
3, Kontrola elektrického systému: Monitorujte stabilitu napájacieho napätia a izolačný výkon, aby ste predišli riziku úniku elektrického prúdu. Okamžite opravte uvoľnené alebo zostarnuté spoje obvodu.
Riadenie optimalizácie elektród a parametrov
1, nastavenie elektródy: Pravidelne upravujte tlak elektródy a medzeru na základe hrúbky a materiálu zváraného obrobku. Napríklad znížte tlak pre tenké platne, aby ste sa vyhli hlbokým priehlbinám, a zároveň zvýšte tlak pri hrubých platniach, aby sa zabezpečila správna tvorba nugetov.
2, Kalibrácia parametrov: Dynamická optimalizácia zváracieho prúdu, času a tlaku podľa vlastností obrobku. Napríklad použite "silnú špecifikáciu" (vysoký prúd, krátky čas) pre zváranie nehrdzavejúcej ocele a jemne dolaďte parametre pre hliníkové zliatiny, aby ste minimalizovali rozstrekovanie.
Prevencia porúch a núdzové riešenie
1, Riešenie problémov s abnormalitami: Ak bodové zváracie zariadenie vykazuje nízku kvalitu zvárania, zvýšený rozstrek alebo prehrievanie, skontrolujte opotrebovanie elektródy, stav chladiaceho systému a nastavenia parametrov.
2, Postupy núdzového vypnutia: V prípade úniku elektrického prúdu, dymu alebo nezvyčajných zvukov okamžite vypnite napájanie, prívod vzduchu a vody a kontaktujte odborníkov na opravu.
3, Pravidelné záznamy o údržbe: Vytvorte denník údržby zariadenia, aby ste zdokumentovali každý servisný čas, vymenené diely a vydali riešenia, čím sa uľahčí nepretržité monitorovanie stavu bodového zváracieho stroja.

Záver:
Stabilná prevádzka abodový zvárací strojzávisí od stratégií systematickej údržby. Prostredníctvom každodenného čistenia, pravidelného mazania, starostlivosti o elektródy a optimalizácie parametrov môžete výrazne znížiť poruchovosť a zároveň zlepšiť kvalitu zvárania a efektivitu výroby. Spoločnostiam sa odporúča, aby vyvinuli štandardizované postupy údržby prispôsobené ich potrebám a vyškolili operátorov v základných zručnostiach údržby.