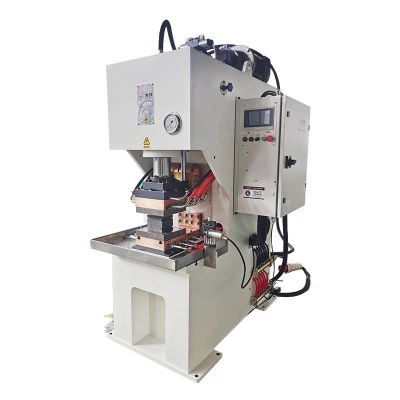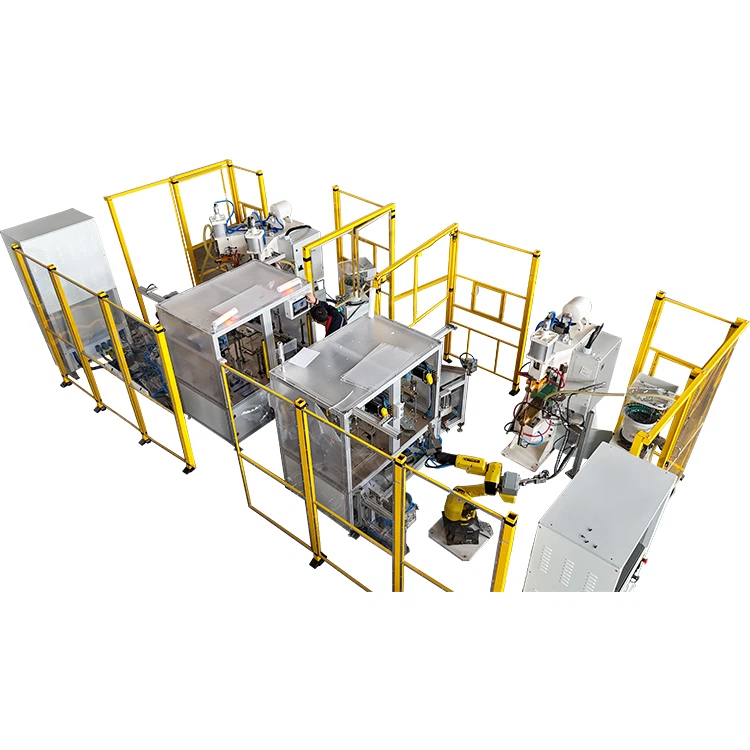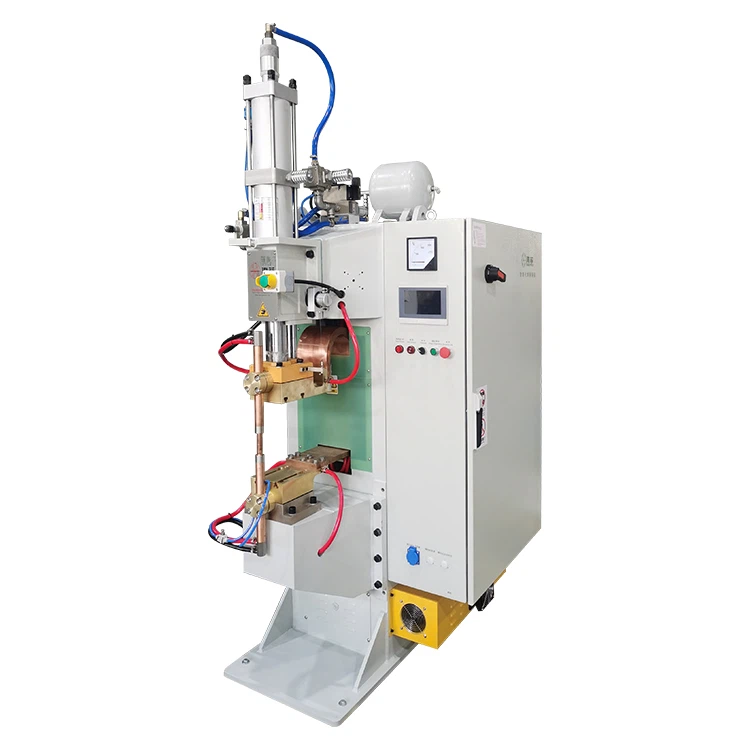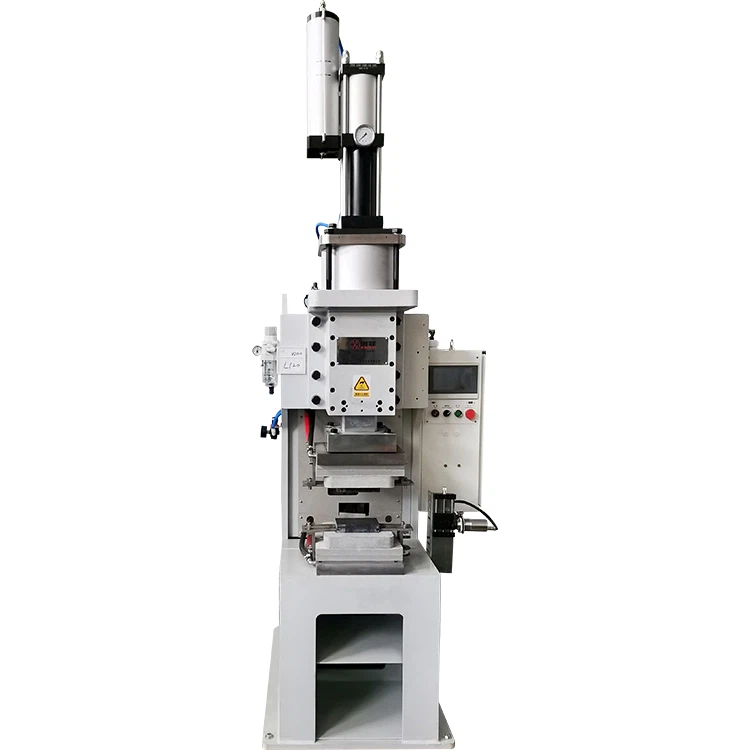

V aplikáciách, ako sú nové systémy skladovania energie, prípojnice napájania a výroba flexibilných vodičov,polymérové difúzne zváracie strojesa stali základným vybavením na dosiahnutie vysoko spoľahlivých kovových spojov. Na rozdiel od tradičného tavného zvárania, ktoré sa spolieha na tavenie základného materiálu, je difúzne zváranie proces spájania v pevnom{1}} stave, pri ktorom teplota a tlak spolupracujú na podpore atómovej difúzie cez rozhranie a vytvárajú stabilnú metalurgickú väzbu.
Za správne optimalizovaných podmienok môžu difúzne{0}}zvarové spoje zvyčajne dosiahnuť 80 % až 100 % pevnosti základného materiálu a v niektorých aplikáciách medi a zliatin medi sa pevnosť spoja môže priblížiť pevnosti samotného základného materiálu.
V reálnych výrobných prostrediach sa však niektorí výrobcovia po prijatí technológie difúzneho zvárania stále stretávajú s nedostatočnou pevnosťou spoja. Bežné symptómy zahŕňajú delamináciu rozhrania počas skúšania ťahom, lokalizované praskanie spoja alebo výrazné kolísanie pevnosti počas sériovej výroby. Tieto problémy nielenže znižujú výnos z produkcie, ale môžu vytvárať aj dlhodobé-riziká spoľahlivosti. Vo vysoko{4}}prúdových aplikáciách, ako sú systémy na skladovanie energie, môže nedostatočná spoľahlivosť spoja nakoniec viesť k prehriatiu, zníženiu výkonu alebo zlyhaniu bezpečnosti.
Z praktických inžinierskych skúseností vyplýva, že nedostatočná pevnosť difúzneho zvárania je zriedkavo spôsobená jediným faktorom. Častejšie je výsledkom kombinácie malých odchýlok vo viacerých fázach procesu. Napríklad mierne nedostatočné parametre, neúplná príprava povrchu a nestabilná kontrola tlaku môžu spoločne brániť správnej difúznej väzbe. Preto je vytvorenie systematického rámca na riešenie problémov nevyhnutné nielen pre rýchlu identifikáciu základných príčin, ale aj pre zlepšenie optimalizácie procesov a rozhodovania o výbere zariadení.
Tento článok analyzuje hlavné príčiny nedostatočnej pevnosti difúzneho zvárania a predstavuje praktické optimalizačné stratégie založené na skutočných-skusenostiach z výroby.


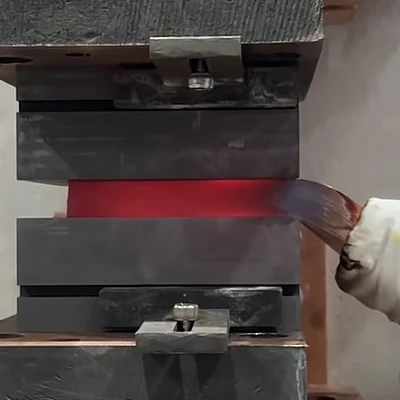
Analýza hlavných príčin: Päť kľúčových faktorov vedúcich k nedostatočnej pevnosti zvárania
Pri difúznom zváraní pevnosť spoja zásadne závisí od stupňa atómovej difúzie a stability difúznej vrstvy vytvorenej na rozhraní. Keď sú teplota, tlak, čas a povrchové podmienky správne zosúladené, tieto dva materiály postupne vytvárajú súvislú kryštálovú štruktúru, ktorá umožňuje mechanické vlastnosti blízke vlastnostiam základného materiálu. Ak sa však ktorýkoľvek z týchto kritických faktorov dostane mimo optimálny rozsah, proces difúzie sa stane neúplným, čo vedie k zníženej pevnosti alebo nespoľahlivým spojom.
V praxi by sa pri odstraňovaní problémov malo postupovať podľa štruktúrovaného prístupu, pričom by sa namiesto slepého nastavovania parametrov malo skúmať nasledujúcich päť kľúčových faktorov.
1. Nesprávne prispôsobenie parametrov zvárania: Najpriamejšia príčina zníženia pevnosti
Medzi všetkými ovplyvňujúcimi faktormi sú nezhodné parametre zvárania najčastejšou príčinou nedostatočnej pevnosti difúzneho zvárania. Účinnosť difúzneho zvárania závisí od mobility atómov, ktorá sa výrazne zvyšuje s teplotou. Keď teplota dosiahne približne 0,5 až 0,8 teploty topenia materiálu (v absolútnej teplote), atómová difúzia sa stane dostatočne aktívnou na vytvorenie metalurgickej väzby pod aplikovaným tlakom.
Ak je teplota príliš nízka, rýchlosť difúzie výrazne klesá. Dokonca aj pri dlhšom čase držania môže difúzna vrstva zostať príliš tenká, čo má za následok jasne viditeľné rozhranie a tendenciu k porušeniu pozdĺž spojovacej roviny počas skúšky ťahom. Naopak, ak je teplota príliš vysoká, difúzia sa nadmerne zrýchľuje, čo podporuje tvorbu krehkých intermetalických zlúčenín. Tento problém je bežný najmä pri kombináciách materiálov na báze medi a hliníka-niklu, kde krehké fázy znižujú ťažnosť a zvyšujú pravdepodobnosť lomu pri zaťažení.
Tlak hrá rovnako dôležitú úlohu. Správny tlak vyvoláva mikro-plastickú deformáciu kontaktných plôch, vyrovnáva mikroskopické nerovnosti a zväčšuje skutočnú kontaktnú plochu. Ak je tlak nedostatočný, medzi povrchmi zostávajú mikroskopické medzery, ktoré bránia nepretržitej difúzii. Nadmerný tlak však môže spôsobiť lokálnu deformáciu alebo poškodenie povrchu, čo negatívne ovplyvňuje celkovú pevnosť spoja.
V praktických aplikáciách sa odporúčané rozsahy parametrov líšia podľa typu materiálu. Napríklad difúzne zváranie medenými prípojnicami zvyčajne vyžaduje teploty medzi 500 stupňami a 750 stupňami a tlaky v rozsahu 5–20 MPa. Nepodobné zváranie meď-hliník často vyžaduje mierne vyšší tlak a starostlivo optimalizovaný čas zdržania, aby sa zabezpečila stabilná tvorba rozhrania.
Preto, keď sa zistí nedostatočná pevnosť, je nevyhnutné prehodnotiť{0}}, či aktuálne parametre skutočne zodpovedajú materiálovým a konštrukčným požiadavkám, a nespoliehať sa iba na predtým používané nastavenia.
2. Nedostatočná príprava povrchu: Základný faktor ovplyvňujúci tvorbu spoja
Stav povrchu hrá základnú úlohu pri výkone difúzneho zvárania. Keďže difúzna väzba vyžaduje tesný kontakt medzi povrchmi na mikroskopickej úrovni, nečistoty, ako sú oxidové vrstvy, zvyšky oleja a jemné častice, môžu pôsobiť ako fyzické bariéry, ktoré bránia atómovej difúzii cez rozhranie.
Ak je prítomná hrubá vrstva oxidu, difúzia môže nastať iba v izolovaných oblastiach, zatiaľ čo ostatné oblasti zostanú nespojené. V praxi to často vedie k čiastočnému lepeniu cez kĺb, kde sa niektoré časti javia ako silné, zatiaľ čo iné predčasne zlyhajú. Počas skúšania ťahom takéto defekty zvyčajne vedú skôr k nepravidelným lomovým vzorom než k rovnomernému zlyhaniu.
Ďalším dôležitým parametrom je drsnosť povrchu. Príliš drsné povrchy vytvárajú veľké mikroskopické medzery, ktoré vyžadujú vyšší tlak na uzavretie, zatiaľ čo príliš hladké povrchy môžu znížiť počet účinných kontaktných bodov. Bežne sa odporúča rozsah drsnosti povrchu Ra 0,8 až 1,6 μm, pretože vyvažuje kontaktnú plochu a deformačné správanie.
Štandardizovaný pracovný postup prípravy povrchu zvyčajne zahŕňa mechanické čistenie, chemické odmasťovanie a riadené sušenie. Mechanické leštenie odstraňuje oxidové vrstvy, chemické čistenie eliminuje kontamináciu olejom a sušenie zabraňuje tomu, aby vlhkosť zasahovala do lepenia. Vo veľkých-objemových výrobných prostrediach môžu oneskorenia medzi čistením a zváraním umožniť vytvorenie nových oxidových vrstiev, takže je nevyhnutné kontrolovať intervaly medzi týmito krokmi.
Skúsenosti z terénu ukazujú, že približne 30 % až 40 % porúch súvisiacich s pevnosťou- možno pripísať neadekvátnej príprave povrchu, čo zdôrazňuje jej dôležitosť napriek zjavnej jednoduchosti.
3. Nestabilita zariadenia: Hlavný prispievateľ k variabilite pevnosti
V mnohých výrobných prostrediach sa veľké rozdiely v sile zvárania často pripisujú nastaveniam parametrov, ale často je hlavnou príčinou nestabilita zariadenia. Difúzne zváracie stroje musia udržiavať vysoko stabilné systémy riadenia teploty a tlaku. Aj keď sú parametre správne naprogramované, odchýlky počas vykonávania môžu výrazne ovplyvniť kvalitu lepenia.
Napríklad, ak je naprogramovaná teplota 600 stupňov, ale skutočná vykurovacia zóna dosahuje iba 580 stupňov kvôli chybám kalibrácie, rýchlosti difúzie nemusia byť dostatočné. Tento rozdiel sa môže javiť ako malý, numericky, ale môže výrazne ovplyvniť metalurgické spojenie, najmä pri zváraní hrubých medených komponentov, kde sa distribúcia tepla stáva zložitejšou.
Podobne môžu kolísanie tlaku zmeniť kontaktné podmienky na rozhraní. Nekonzistentný tlak vedie k nerovnomernej hrúbke difúznej vrstvy, čo vedie k variabilite pevnosti medzi zváranými komponentmi. Pri skúšaní ťahom sa tento problém zvyčajne javí ako nekonzistentné hodnoty pevnosti v rámci tej istej výrobnej šarže, a nie úplné zlyhanie.
Medzi hlavné parametre zariadenia, ktoré by sa mali pravidelne monitorovať, patria:
- Presnosť regulácie teploty v rozmedzí ±2 stupňov až ±5 stupňov
- Kolísanie tlaku v rozmedzí ± 2 %
- Rovnomerné rozloženie ohrevu v oblasti zvárania
- Stav opotrebovania elektródy alebo nástrojov
Pravidelná kalibrácia a preventívna údržba sú nevyhnutné na udržanie konzistentného výkonu zvárania.
4. Nesprávny návrh procesu zvárania: Štrukturálne rozdiely si vyžadujú prispôsobenie procesu
Aj keď sa zariadenie a parametre javia ako prijateľné, samotný návrh procesu zvárania môže stále obmedzovať výkon. Rôzne hrúbky materiálu a konštrukčné konfigurácie vyžadujú prispôsobené zváracie sekvencie a aplikácia jednotného procesu na všetky produkty často vedie k neoptimálnym výsledkom.
Napríklad vo viacvrstvových flexibilných konektoroch môže absencia správnej fázy predbežného{0}}plnenia zabrániť rovnomernému počiatočnému kontaktu medzi vrstvami, čím sa zníži účinnosť difúzie. V hrubých medených prípojniciach môže príliš rýchly ohrev spôsobiť teplotné gradienty medzi povrchom a interiérom, čo vedie k nerovnomernej tvorbe difúznej vrstvy.
Zváranie rôznych materiálov predstavuje ďalšiu zložitosť. Pri spájaní medi a hliníka môže nekontrolovaná difúzia vytvárať hrubé intermetalické vrstvy, ktoré sú mechanicky krehké. Tieto vrstvy majú tendenciu praskať pri mechanickom namáhaní, čím sa znižuje trvanlivosť spoja.
Preto by mal byť návrh procesu optimalizovaný na základe:
- Druh materiálu
- Hrúbka komponentu
- Konfigurácia kĺbov
- Požiadavky na výrobný cyklus
Len vyvážením týchto faktorov možno konzistentne dosiahnuť stabilnú a spoľahlivú difúznu vrstvu.
5. Nízka kvalita surovín: Skrytý zdroj obmedzení pevnosti
Kvalita materiálu v konečnom dôsledku definuje hornú hranicu pevnosti spoja. Aj keď sú parametre zvárania optimalizované, chyby ako nečistoty, vnútorné trhliny alebo inklúzie v základnom materiáli môžu oslabiť spojovacie rozhranie.
Napríklad medené materiály s nedostatočnou čistotou alebo zvýšeným obsahom kyslíka môžu počas difúzneho spájania vyvinúť mikro-defekty. V odlišných materiálových aplikáciách môže absencia vhodnej medzivrstvy urýchliť tvorbu krehkých intermetalických zlúčenín, ktoré často slúžia ako miesta iniciácie trhlín.
Keď dôjde k rozsiahlym poruchám pevnosti, suroviny by sa mali hodnotiť na základe:
- Materiálová čistota
- Stav povrchu
- Prítomnosť vnútorných defektov
- Medzivrstvová kompatibilita
Kontrola kvality surovín zaisťuje stabilný základ pre spoľahlivé difúzne spojenie.
Cielené riešenia: Praktické metódy na zlepšenie pevnosti zvárania
Po zistení základných príčin by sa mali vykonať systematické nápravné opatrenia. Úpravou jedného parametra sa zriedka vyriešia zložité problémy so zváraním. Namiesto toho sa odporúča koordinovaný prístup zahŕňajúci zlepšenia procesov, zariadení a prevádzky.
1. Optimalizujte parametre zvárania prostredníctvom štandardizácie
V dobre{0}}zavedených produkčných prostrediach sa štandardizované databázy parametrov bežne používajú na zabezpečenie konzistentných výsledkov v rôznych produktoch.
Tento proces zvyčajne zahŕňa vykonávanie kontrolovaných skúšobných zvarov, hodnotenie výsledkov pevnosti v ťahu alebo šmyku a zaznamenávanie optimalizovaných kombinácií parametrov. Po overení sú tieto nastavenia formalizované ako štandardné postupy a dôsledne aplikované vo výrobe.
Pri difúznom zváraní medených prípojníc majú správne optimalizované parametre často za následok prekročenie pevnosti spoja85% pevnosti základného materiálus výrazne zlepšenou konzistenciou dávky.
2. Posilnite postupy prípravy povrchu
Príprava povrchu zostáva jedným z najdôležitejších, no často podceňovaných faktorov úspechu difúzneho zvárania.
Všeobecne sa odporúča kombinovaná mechanická a chemická metóda čistenia. Mechanické leštenie odstraňuje oxidové vrstvy, zatiaľ čo chemické čistenie odstraňuje zvyšky oleja a jemné častice. Po vyčistení by mal povrch pred zváraním zostať nedotknutý a bez kontaminácie.
V automatizovaných výrobných linkách môžu špecializované čistiace systémy zlepšiť efektivitu a znížiť variabilitu, čo vedie k konzistentnejším výsledkom.
3. Implementujte preventívnu údržbu zariadenia
V priebehu času sa teplotné snímače, tlakové systémy a vykurovacie moduly môžu odchýliť od svojich kalibrovaných hodnôt. Bez pravidelnej údržby sa tieto odchýlky môžu hromadiť a postupne zhoršovať kvalitu zvárania.
Odporúča sa štruktúrovaný plán údržby, ako napríklad:
- Kalibrácia teplotného systému každé tri mesiace
- Kontrola tlakového systému mesačne
- Kontrola vykurovacieho modulu po definovanom počte cyklov
Preventívna údržba nielen stabilizuje výkon zvárania, ale aj predlžuje životnosť zariadenia.
4. Optimalizujte proces zvárania a pomocné techniky
V odlišných materiálových aplikáciách môže použitie vhodných medzivrstvových materiálov výrazne zvýšiť stabilitu rozhrania. Na zníženie tvorby krehkých zlúčenín a zlepšenie pevnosti spoja sa bežne používajú materiály ako nikel alebo striebro.
Okrem toho kontrola oxidácie počas{0}}vysokoteplotného zvárania-pomocou ochrannej atmosféry alebo vákuového prostredia-môže ďalej zvýšiť spoľahlivosť spájania.
5. Štandardizujte prevádzkové postupy na zníženie ľudských chýb
Prevádzková nekonzistentnosť je častým zdrojom kolísania kvality. Rozdiely v manipulačných postupoch, metódach upínania alebo načasovaní prípravy môžu zmeniť podmienky rozhrania a znížiť opakovateľnosť.
Vypracovanie štandardizovaných prevádzkových postupov (SOP), poskytovanie školení operátorov a vedenie podrobných záznamov o zváraní sú účinnými stratégiami na minimalizáciu variability spôsobenej človekom-.
Praktický pracovný postup na riešenie problémov pre výrobných inžinierov
Keď sa vyskytnú problémy s pevnosťou zvárania, dodržiavanie logickej postupnosti odstraňovania problémov pomáha predchádzať zbytočnému experimentovaniu.
Odporúčaný prístup začína kontrolou čistoty povrchu a kvality prípravy. Ak sa zistí kontaminácia, je potrebné vykonať opätovné{1}čistenie. Ďalej je potrebné overiť nastavenia parametrov podľa požiadaviek na materiál. Ak sa parametre zdajú byť správne, mal by sa vyhodnotiť výkon zariadenia so zameraním na stabilitu teploty a tlaku. Nakoniec by sa mala preskúmať kvalita surovín.
Tento postup-za{1}}krokom umožňuje inžinierom efektívne identifikovať hlavné príčiny a minimalizovať prestoje.
Ako výber zariadenia ovplyvňuje spoľahlivosť zvaru
V mnohých prípadoch problémy s pevnosťou zvárania nesúvisia iba s procesom{0}}, ale súvisia aj so schopnosťou zariadenia. Preto by sa výber zariadenia mal zamerať skôr na technickú výkonnosť ako na samotné náklady.
Presnosť regulácie teploty je jedným z najdôležitejších parametrov. Stroje schopné udržiavať presnosť teploty vo vnútri±2 stupneposkytujú podstatne stabilnejšie difúzne podmienky.
Stabilita tlaku je rovnako dôležitá. Systémy s kolísaním tlaku nižšie±2%sú vhodnejšie na udržiavanie jednotného kontaktu rozhrania.
Pre veľké alebo viacvrstvové komponenty je nevyhnutná rovnomernosť ohrevu. Viac-zónové vykurovacie systémy môžu zlepšiť distribúciu teploty a znížiť lokalizované slabé miesta.
Moderné vybavenie s automatickým zaznamenávaním údajov a funkciami sledovateľnosti tiež zlepšuje riadenie výroby tým, že umožňuje podrobné sledovanie kvality.
Záver
Nedostatočná pevnosť difúzneho zvárania je zriedka spôsobená jedinou odchýlkou parametra. Namiesto toho je zvyčajne výsledkom kombinovaného vplyvu materiálov, zariadení, návrhu procesu a prevádzkových postupov. Dlhodobú stabilitu-zaistíte len správnym zosúladením týchto prvkov.
Pre výrobcov, ktorí v súčasnosti prevádzkujú systémy difúzneho zvárania, je vytváranie štandardizovaných databáz parametrov, zlepšovanie pracovných postupov prípravy povrchu a udržiavanie spoľahlivosti zariadení najefektívnejším spôsobom zvyšovania kvality produktov. Spoločnostiam, ktoré plánujú investovať do nového zariadenia, výber strojov s vysokou presnosťou teploty a stabilnou reguláciou tlaku výrazne zníži riziko porúch-súvisiacich s pevnosťou.
Keďže difúzne zváranie sa neustále rozširuje v rámci skladovania energie, elektrickej infraštruktúry a pokročilých výrobných sektorov, zachovanie konzistentnej pevnosti zvárania zostane kritickým faktorom pri zabezpečovaní spoľahlivosti produktu a-dlhodobého výkonu. Nepretržitá optimalizácia procesov a štandardizované postupy riadenia budú zohrávať čoraz dôležitejšiu úlohu pri dosahovaní-kvalitných výrobných výsledkov.