

V modernej priemyselnej výrobe, najmä v odvetviach, ako je automobilový priemysel, letecký priemysel a presná elektronika,bodový zvárací strojje kritickým zariadením pre zabezpečenie kvality produktu vďaka svojim výhodám vo vysokej účinnosti, úspore energie a stabilnej kvalite zvaru.
Akékoľvek presné strojové zariadenie je však počas{0}}dlhodobej prevádzky náchylné na poruchy. Zvládnutie systematickej a efektívnej metodiky riešenia problémov je nevyhnutné na minimalizáciu prestojov a zvýšenie efektivity výroby.
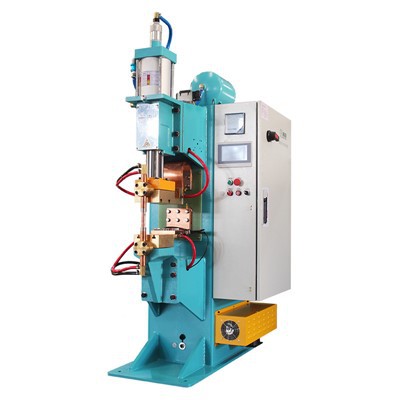


Tento článok poskytuje-hĺbkovú analýzu šiestich najbežnejších porúch bodových zváračiek MFDC a ponúka podrobné, praktické kroky na riešenie problémov a nápravné opatrenia, ktoré pomôžu operátorom a technikom údržby rýchlo identifikovať a vyriešiť problémy.
I. Rýchla referenčná tabuľka chýb bodového zvárača MFDC
Na uľahčenie rýchlej identifikácie problému poskytujeme najskôr rýchlu referenčnú tabuľku, v ktorej sú zhrnuté hlavné chyby, bežné príčiny a odporúčané riešenia.
| Fenomén poruchy | Časté príčiny | Rýchle riešenie problémov a nápravné opatrenia | |
| 1 | Kontrolka abnormálneho napätia svieti | Veľké kolísanie napätia napájacieho zdroja, trojfázová strata{0} alebo závažná nerovnováha. | Zmerajte troj{0}}fázové napätie, aby ste zaistili stabilitu v rozsahu 380 V ± 10 %. Skontrolujte vstupné svorky a ističe. |
| 2 | Ventilátor sa neotáča / kontrolka svieti | Poškodenie chladiaceho ventilátora, výpadok napájania ventilátora alebo strata fázy v napájaní. | Skontrolujte, či nie je ventilátor zaseknutý alebo poškodený. Zmerajte napájacie napätie ventilátora. Ak je ventilátor chybný, okamžite ho vymeňte. |
| 3 | Svetlo indikátora abnormálnej teploty svieti | Preťažená prevádzka (prekročený pracovný cyklus), nedostatočný prietok chladiacej vody alebo prehriatie modulu IGBT. | Okamžite zastavte zváranie a nechajte stroj bežať naprázdno, aby vychladol. Skontrolujte zablokovanie vodného okruhu. Upravte parametre zvárania, aby ste zabezpečili splnenie pracovného cyklu. |
| 4 | Svetlo indikátora abnormálneho prúdu svieti | Okamžitý nadprúd (skrat) alebo trvalé preťaženie; obvod nadprúdovej ochrany je príliš citlivý. | Skontrolujte, či sekundárny obvod nie je skratovaný. Ak sa alarm spustí pri nečinnosti, skúste upraviť prahovú hodnotu nadprúdovej ochrany na riadiacej doske alebo dosku vymeňte. |
| 5 | Žiadny displej pri spustení / žiadna iskra počas zvárania | Výpadok napájania, vypálená poistka, porucha riadiaceho obvodu (bez zobrazenia); nesprávne parametre zvárania, opotrebovaná elektróda (No Spark). | Skontrolujte napájacie káble, hlavný vypínač a vymeňte poistku s rovnakou špecifikáciou. Skontrolujte nastavenia zváracieho prúdu, času a tlaku. |
| 6 | Nadmerný rozstrek zo zvárania / spálený obrobok | Príliš vysoký zvárací prúd, nedostatočný tlak elektródy alebo znečistenie povrchu elektródy. | Znížte zvárací prúd a zvýšte tlak elektródy. Vyčistite alebo upravte elektródu, aby ste zabezpečili dobrý kontakt s obrobkom. |
II. V časti-Hĺbkové riešenie problémov a riešenie šiestich bežných chýb
Porucha 1: Svieti kontrolka abnormálneho napätia (problém systému napájania)
Analýza fenoménu: Bodové zváračky MFDC vyžadujú vstupný výkon vysokej-kvality. Keď sa rozsvieti indikátor abnormálneho napätia, zvyčajne to znamená, že vstupné napätie je mimo povoleného rozsahu (zvyčajne ±10 % menovitého 380 V) alebo že existuje vážna trojfázová nevyváženosť alebo dokonca strata fázy. Trojfázová nerovnováha napätia priamo vedie k nerovnomernej distribúcii prúdu medzi modulmi IGBT a predĺžená prevádzka za týchto podmienok výrazne skráti životnosť IGBT.
Podrobné kroky na riešenie problémov:
1. Vizuálna kontrola: Skontrolujte napájacie káble, či nie sú poškodené, spoje, či nie sú uvoľnené, a či nevypadol hlavný istič.
2. Presné meranie: Na meranie fázového a sieťového napätia troch fáz (U, V, W) na vstupnej svorke zvárača použite vysoko presný multimeter alebo trojfázový voltmeter.
- Kľúčové údaje: Priemyselné normy zvyčajne vyžadujú, aby odchýlka trojfázového napätia nebola väčšia ako ± 5 % a maximálne ± 10 %.
3. Určenie straty fázy: Ak je jednofázové napätie nulové alebo výrazne nízke, potvrďte stratu fázy.
4. Nápravné opatrenia:
- Ak je kolísanie napätia problémom so sieťou, odporúča sa pred zváračku nainštalovať priemyselný-stabilizátor napätia alebo optimalizátor kvality elektrickej energie.
- Ak sa zistí strata fázy, skontrolujte poistky, vzduchové spínače a všetky svorky vodičov v rozvodnej skrini, aby ste zabezpečili spoľahlivý kontakt.
Porucha 2: Ventilátor sa neotáča / kontrolka svieti (zlyhanie primárneho chladiaceho systému)
Analýza javu: Hlavné výkonové komponenty vo vnútri bodovej zváračky MFDC, ako sú moduly IGBT a hlavný transformátor, generujú počas prevádzky veľké množstvo tepla. Ventilátor je rozhodujúci pre systém núteného chladenia vzduchom; ak prestane fungovať, teplo sa nemôže včas rozptýliť, čo vedie k rýchlemu zvýšeniu vnútornej teploty a spusteniu ochrany proti prehriatiu-.
Podrobné kroky na riešenie problémov:
1. Vonkajšia kontrola: Okamžite otvorte kryt stroja a sledujte, či lopatky ventilátora nie sú zaseknuté prachom, cudzími predmetmi alebo nie sú poškodené.
2. Kontrola napájania: Zmerajte napájacie napätie ventilátora (zvyčajne 24V DC alebo 220V AC). Ak nie je napätie, chyba spočíva v doske s obvodmi ovládania ventilátora alebo v napájacom module.
3. Kontrola jednotky ventilátora: Ak je napájacie napätie normálne, ale ventilátor sa neotáča, samotná jednotka ventilátora je poškodená a musí sa vymeniť.
4. Nápravné opatrenia:
- Okamžite vymeňte ventilátor za ventilátor s rovnakými špecifikáciami a prietokom vzduchu.
- Pravidelne (odporúča sa štvrťročne) pomocou-vzduchovej pištole vyčistite prach z vnútra krytu, chladičov a lopatiek ventilátora, aby ste zabezpečili voľné chladiace kanály.
Porucha 3: Svieti kontrolka abnormálnej teploty (ochrana proti prehriatiu)
Analýza javu: Toto je najbežnejšia porucha ochranného vypnutia. Označuje, že teplota modulu IGBT alebo transformátora dosiahla alebo prekročila prednastavený prah ochrany proti prekročeniu{1}}. Zvyčajne je to spôsobené preťaženou prevádzkou alebo neefektívnym výkonom chladiaceho systému.
Kľúčové údaje a kroky na riešenie problémov:
1. Teplotný limit IGBT: Teplotný limit spoja pre IGBT je zvyčajne 125 stupňov. Ochranný obvod zvárača zvyčajne spustí alarm, keď teplota dosiahne 80 stupňov až 90 stupňov, aby sa ochránili základné komponenty.
2. Pracovný cyklus: Bodové zváračky MFDC majú prísne požiadavky na pracovný cyklus. Napríklad zváračka s menovitým pracovným cyklom 20 % znamená, že maximálny čas zvárania nemôže presiahnuť 2 sekundy v rámci 10-sekundového pracovného cyklu.
3. Kontrola chladiacej vody (vodou-chladené modely):
- Skontrolujte hladinu vody v nádrži a uistite sa, že vodné čerpadlo funguje správne.
- Zmerajte prietok a teplotu chladiacej vody. Nedostatočný prietok alebo príliš vysoká teplota vody (zvyčajne musí byť nižšia ako 30 stupňov) bude mať za následok zlý odvod tepla.
- Skontrolujte vodný okruh, či nie je upchatý alebo netesný, najmä vo vodovodnom potrubí v ramenách elektród a transformátora.
4. Nápravné opatrenia:
- Vypnutie a chladenie: Okamžite zastavte zváranie a nechajte zariadenie bežať naprázdno (ponechajte ventilátor a vodné čerpadlo v chode), kým teplota neklesne pod 50 stupňov, než sa pokúsite reštartovať.
- Úprava parametrov: Skontrolujte parametre zváracieho procesu, aby ste sa uistili, že sa neprekročí pracovný cyklus. Ak je potrebné zváranie s vysokou{1}}intenzitou, mali by ste použiť -výkonnú jednotku s vyšším výkonom.
Porucha 4: Svetlo indikátora abnormálneho prúdu svieti (Ochrana nad prúdom)
Analýza javu: Abnormálna prúdová (nadprúdová) ochrana je rýchla reakcia zvárača na skrat v sekundárnom okruhu alebo poruchu výkonového komponentu. Zvárači MFDC zvyčajne používajú prúdové senzory LEM na monitorovanie prúdu v-reálnom čase. Akonáhle prúd prekročí nastavenú hodnotu, ochranný obvod vypne IGBT v milisekundách.
Podrobné kroky na riešenie problémov:
1. Rozlišujte alarm nečinnosti a záťaže:
- Alarm nečinnosti: Ak sa alarm spustí, keď nezvárate, môže to byť spôsobené príliš citlivým nadprúdovým ochranným obvodom (vyžaduje nastavenie prahovej hodnoty) alebo poškodeným modulom IGBT (napr. skrat-prerušenie obvodu).
- Alarm zaťaženia: Ak sa alarm spustí v momente začiatku zvárania, najskôr skontrolujte sekundárny okruh (elektródy, ramená elektród, sekundárne káble), či nedošlo k skratu alebo zlému kontaktu, ktorý spôsobuje okamžitý rázový prúd.
2. IGBT/Kontrola hlavného transformátora:
- Použite režim diódy multimetra na meranie odporu medzi svorkami modulu IGBT, aby ste skontrolovali poruchu.
- Skontrolujte hlavný transformátor, či na ňom nie je zápach po spálení alebo spáleniny.
3. Nápravné opatrenia:
- Ak sa potvrdí poškodenie IGBT, musí sa vymeniť celá sada modulov IGBT na tom istom ramene mostíka a musí sa skontrolovať obvod pohonu, aby sa predišlo okamžitému zlyhaniu nových modulov.
- Ak ide o sekundárny skrat, vyčistite kovové úlomky z ramien elektród alebo vymeňte izolačné podložky.
Porucha 5: Žiadny displej pri spustení alebo žiadna iskra počas zvárania (chyby napájacieho a riadiaceho obvodu)
Analýza javov: Ide o chyby vyskytujúce sa v dvoch rôznych fázach. Žiadny displej neindikuje poruchu napájacieho vstupu alebo riadiaceho obvodu; žiadna iskra indikuje poruchu vo výstupnom obvode zvárania.
Podrobné kroky na riešenie problémov:
| Typ poruchy | Riešenie problémov so zameraním | Kľúčové kontrolné body |
| Žiadny displej pri spustení | Príkon a ovládanie napájania |
1. Skontrolujte, či je pripojený napájací kábel a hlavný vypínač. 2. Skontrolujte, či nie je vypálená poistka riadiaceho obvodu; výmena musí používať rovnakú špecifikáciu. 3. Skontrolujte, či má riadiaci transformátor výstup. |
| Žiadna iskra počas zvárania | Parametre zvárania a výstupný obvod |
1. Parametre zvárania: Skontrolujte, či sú nastavenia zváracieho prúdu, času a tlaku nulové alebo príliš nízke. 2. Stav elektródy: Skontrolujte, či elektróda nie je silne opotrebovaná alebo zoxidovaná, čo vedie k nadmernému prechodovému odporu. 3. Stav spínača: Skontrolujte, či sa nožný pedál alebo pneumatický spínač správne spúšťa a či riadiaci systém vysiela výstupný signál. |
Nápravné opatrenia:
- V prípade problému „No Display“ by problém mala vyriešiť výmena poistky alebo oprava ovládacieho zdroja napájania.
- V prípade problému „No Spark“ je potrebná systematická kontrola parametrov procesu zvárania. Napríklad pri zváraní tenkých plechov môže čas zvárania potrebovať iba 0,05 až 0,1 sekundy; akákoľvek malá odchýlka môže viesť k poruche zvárania.
Porucha 6: Nadmerný rozstrek zvaru alebo spálený obrobok (problém s kvalitou zvaru)
Analýza javov: Rozstrek a pripálenie sú typické problémy s nízkou kvalitou zvaru, ktoré priamo ovplyvňujú pevnosť a vzhľad produktu. Zvyčajne je to spôsobené nezhodnými parametrami zvárania, zlým stavom elektród alebo nedostatočnou prípravou povrchu obrobku.
Podrobné kroky na riešenie problémov:
1. Kontrola parametrov zvárania:
- Prúd: Nie je nastavený príliš vysoký zvárací prúd? Nadmerný prúd spôsobuje, že sa okamžite vytvára príliš veľa tepla, čo vedie k prudkému roztaveniu kovu a rozstreku.
- Tlak: Je tlak elektródy nastavený príliš nízko? Nedostatočný tlak zvyšuje kontaktný odpor a nedokáže účinne obmedziť roztavenú hrudku, čo tiež spôsobuje rozstrekovanie.
- Čas: Je čas zvárania príliš dlhý? Príliš dlhý čas vedie k nadmernému hromadeniu tepla, čo vedie k prepáleniu{0}}alebo pripáleniu obrobku.
2. Kontrola stavu elektródy:
- Skontrolujte, či nie je hrot elektródy silne zoxidovaný, opotrebovaný alebo kontaminovaný úlomkami. Kontaminácia na povrchu elektródy zvyšuje kontaktný odpor, čo vedie k lokalizovanému prehriatiu a rozstreku.
- Skontrolujte, či sú ramená elektród paralelné, aby sa zabezpečilo rovnomerné pôsobenie tlaku.
3. Kontrola obrobku: Skontrolujte, či na povrchu obrobku nie sú vrstvy oleja, hrdze alebo oxidu. Tieto faktory vážne ohrozujú kvalitu zvaru.
Nápravné opatrenia:
- Optimalizácia parametrov: Riaďte sa princípom „najskôr aplikujte tlak, potom energizujte“. Odporúča sa primerane znížiť prúd, zvýšiť tlak a použiť režim multi-pulzného zvárania (pred-predhriatie - zvaru - tempera) na hladké vytvorenie roztaveného nugetu.
- Údržba elektródy: Pravidelne používajte orovnávač elektród, aby ste udržali čistý a konzistentný tvar hrotu elektródy.
- Čistenie obrobku: Pred zváraním je potrebné vykonať potrebné čistenie povrchu obrobku.
III. Metóda systematického riešenia problémov a odporúčania na údržbu
Na zabezpečenie stabilnej prevádzky bodovej zváračky MFDC by mal personál údržby dodržiavať systematický proces odstraňovania problémov a filozofiu údržby „najskôr prevencia“.
1. Trojkrokový-metóda riešenia problémov
Na riešenie problémov sa odporúča použiť skúsenostnú metódu "Vizuálna kontrola-Kontrola napájania-":
1. Vizuálna kontrola:
- Pozrite sa: Sledujte stav svetelných indikátorov, káblové pripojenia, opotrebovanie elektródy a skontrolujte tesnosť vodného okruhu.
- Počúvanie: Počúvajte akékoľvek abnormálne zvuky počas prevádzky zariadenia (napr. hluk ventilátora, bzučanie transformátora).
- Zápach: Skontrolujte, či nemáte zápach spáleniny alebo zápach spáleného izolačného materiálu.
2. Kontrola napájania:
- Použite profesionálne prístroje na meranie napätia, prúdu a frekvencie vstupného zdroja napájania, pričom zaistite trojfázovú rovnováhu a súlad s požiadavkami zariadenia.
- Skontrolujte stabilitu výstupov riadiaceho výkonu a pohonu.
3. Skúsenosti a dokumentácia:
- Ak chcete rýchlo zúžiť rozsah porúch na základe kódu alarmu, pozrite si tabuľku chybových kódov a schémy zapojenia výrobcu.
- Prezrite si nedávne záznamy o údržbe zariadenia a prevádzkové denníky, aby ste zistili, či chyba súvisí s nedávnymi úpravami parametrov alebo operáciami údržby.
2. Odporúčania na preventívnu údržbu
Stabilná prevádzka bodovej zváračky MFDC je zo 70 % závislá od bežnej údržby. Zavedenie prísneho denného kontrolného systému môže výrazne znížiť poruchovosť.
| Položka údržby | Frekvencia | Kľúčová operácia a cieľ | |
|
Čistenie a odstraňovanie prachu |
Týždenne/mesačne | Použite stlačený vzduch-bez oleja na čistenie vnútra krytu, chladičov a ventilátorov, aby ste zabránili hromadeniu prachu v ovplyvňovaní rozptylu tepla a izolácie. | |
| Kontrola vodného okruhu | Denne | Skontrolujte hladinu a teplotu v nádrži chladiacej vody a uistite sa, že prietokomer ukazuje normálnu prevádzku. Pravidelne vymieňajte za čistenú alebo deionizovanú vodu, aby ste zabránili usadzovaniu vodného kameňa a upchávaniu. | |
| Údržba elektród | Za smenu | Na udržanie rovnej a čistej kontaktnej plochy elektródy použite orovnávač elektród. Skontrolujte presnosť tlaku elektródy. | |
| Kontrola elektrického pripojenia | Štvrťročne | Skontrolujte tesnosť všetkých vysokoprúdových pripojovacích svoriek (napr. sekundárnych káblov, pripojenia ramena elektródy), aby ste zabránili vysokému prechodovému odporu, ktorý spôsobuje zahrievanie a stratu energie. | |
| Kalibrácia parametrov | Pol{0}}ročne | Kalibrujte riadiace parametre, ako je zvárací prúd, čas a tlak, aby ste zabezpečili, že ich presnosť spĺňa požiadavky procesu. |

Záver
TheBodová zváračka MFDCje vysoko{0}}presný, vysoko{1}}efektívny produkčný nástroj a jeho riešenie problémov si vyžaduje systematické a špecializované znalosti.
Zvládnutím šiestich bežných metód diagnostiky porúch uvedených v tomto článku a striktným dodržiavaním zásady „najprv prevencia, až potom údržba“ môžu spoločnosti výrazne znížiť prestoje zariadení, zabezpečiť stabilnú kvalitu zvarov a udržiavať nepretržitú, efektívnu výrobu. Odporúča sa, aby všetci operátori a pracovníci údržby používali túto príručku ako základnú referenciu pre svoju každodennú prácu.




