
Úvod
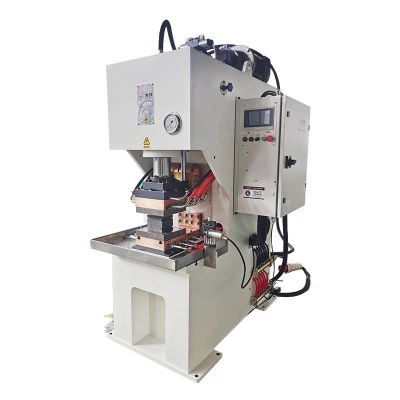
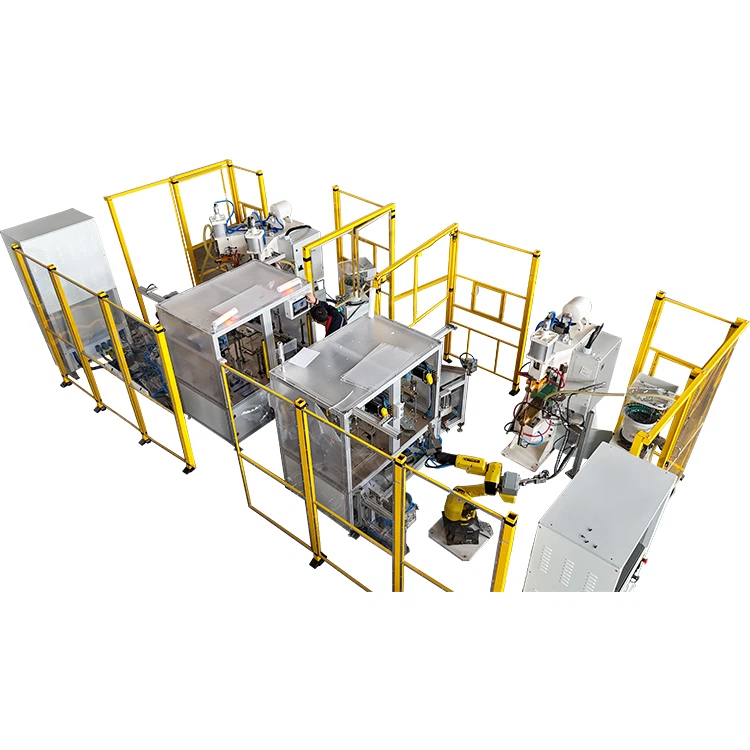
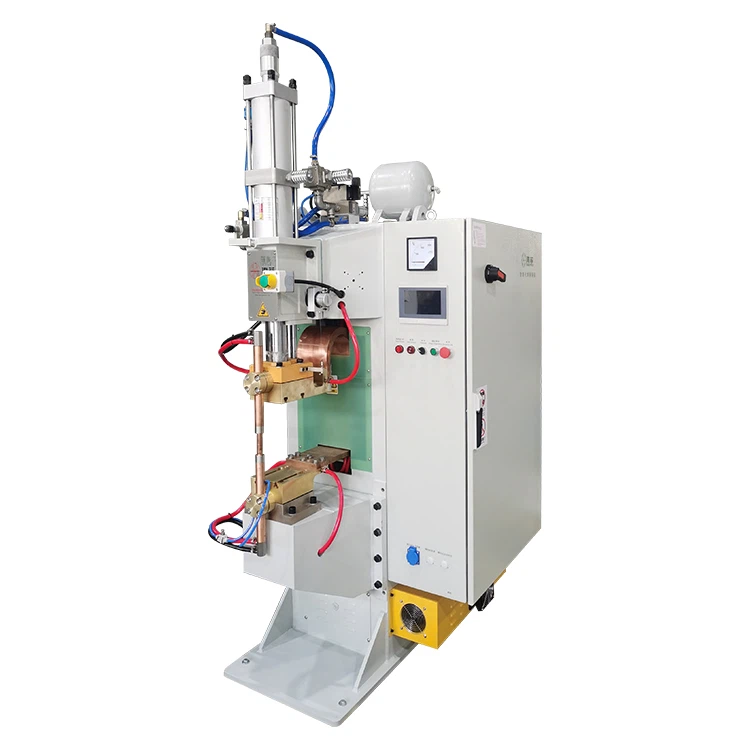
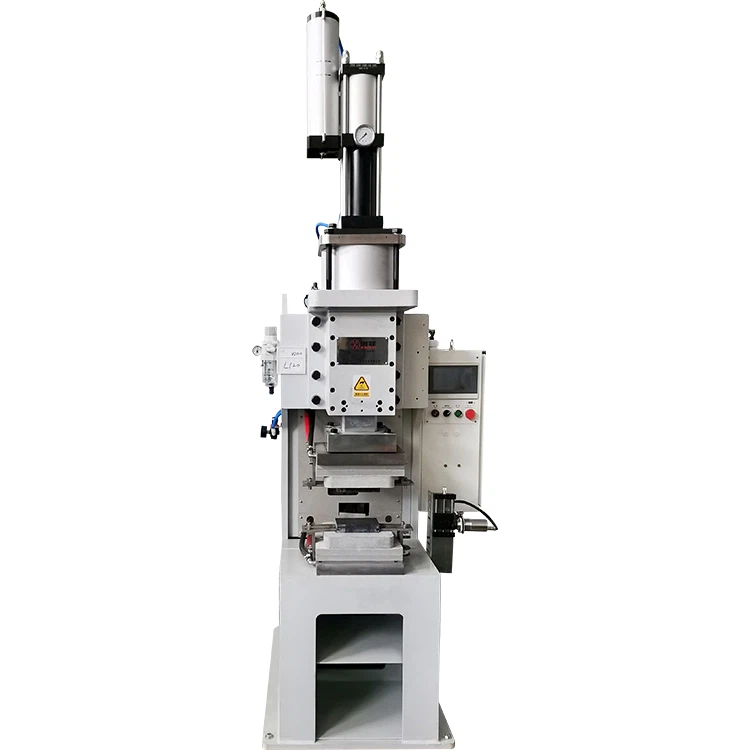
Ako kľúčový kus zariadenia v priemyselnej výrobe, účinnosť a presnosťStrednofrekvenčná bodová zváračkapriamy vplyv na kvalitu zvárania. Efektívna prevádzka zariadenia však závisí od vedeckých noriem bezpečnosti prevádzky. Tento článok poskytne systematickú prevádzkovú príručku zameranú na kroky bezpečného používania strednofrekvenčných bodových zváračiek, ktorá používateľom pomôže vyhnúť sa rizikám a zaistiť bezpečnosť výroby.
1. Pred prevádzkou: Komplexná príprava na predchádzanie problémom
1. Kontrola zariadenia a potvrdenie prostredia
- Bezpečnosť uzemnenia a obvodu: Uistite sa, že je stredofrekvenčná bodová zváračka správne uzemnená; skontrolujte napájacie káble, káble a uzemňovacie vodiče, či nie sú poškodené alebo zostarnuté, aby ste predišli riziku úniku elektrického prúdu.
- Čistenie pracovného prostredia: Odstráňte horľavé a výbušné materiály okolo zariadenia, udržiavajte dobré vetranie, aby ste zabránili hromadeniu výparov zo zvárania.
- Predbežná kontrola chladiaceho systému-: Pred spustením napájania pripojte chladiacu vodu a uistite sa, že tlak vody je v rozsahu 0,15 – 0,2 MPa, aby ste zabránili prehriatiu zariadenia v dôsledku zlého rozptylu tepla.
2. Osobné ochranné prostriedky (OOP)
- Operátori musia používať bezpečnostné okuliare, ochranné rukavice, izolovanú obuv a ochranný odev, aby sa predišlo vystreknutiu iskier alebo úrazu elektrickým prúdom.
- Pri dotyku so zariadením je zakázané nosiť papuče alebo mokré rukavice; zaistite, aby sa počas celej operácie nenachádzala žiadna exponovaná pokožka v oblastiach s vysokou{0}}teplotou.
3. Ladenie zariadenia a nastavenie parametrov
- Nastavenie elektródy: Upravte rozstup elektród a tlak (všeobecne 2-5 kgf/cm²) podľa hrúbky obrobku a materiálu, aby ste zabezpečili rovnomerný kontakt medzi elektródou a obrobkom.
- Predvoľba parametrov: Pomocou ovládača nastavte zvárací prúd, čas a čas chladenia podľa princípu „začať s nízkym prúdom“ a postupne sa prispôsobovať optimálnym parametrom.
2. Počas prevádzky: Štandardizované vykonávanie, presné ovládanie
1. Spustenie a skúšobný postup zvárania
- Umiestnite strednofrekvenčnú bodovú zváračku do režimu „Test Weld“, zošliapnite nožný pedál, aby ste otestovali činnosť elektródy a výstup prúdu, a potom prepnite do režimu „Weld“ po potvrdení žiadnych abnormalít.
- Pred zváraním vyčistite povrch obrobku, aby ste odstránili olejové škvrny, vodný kameň a iné nečistoty, aby ste sa vyhli rozstreku alebo falošným zvarom spôsobeným nadmerným kontaktným odporom.
2. Monitorovanie-v reálnom čase a predchádzanie rizikám
- Bezpečná vzdialenosť elektród: Dôsledne zabráňte vniknutiu rúk alebo iných predmetov do medzery medzi elektródami počas zvárania, aby ste predišli úrazu elektrickým prúdom alebo mechanickému zraneniu.
- Abnormálna manipulácia: Ak sa zistí prehrievanie zariadenia, dymenie alebo abnormality parametrov, okamžite vypnite napájanie a upovedomte odborný personál na kontrolu.
- Ochrana vetrania: Vybavte zvárací priestor odsávacími zariadeniami na zníženie koncentrácie škodlivých plynov a ochranu zdravia operátora.
3. Optimalizácia dynamických parametrov
- Upravte intenzitu prúdu a čas zvárania v reálnom-čase na základe rozdielov v materiáloch obrobku (napr. mäkká oceľ, nehrdzavejúca oceľ). Napríklad materiály s vyššou vodivosťou vyžadujú kratší čas zvárania, aby sa predišlo prepáleniu-.
- Pravidelne kontrolujte opotrebovanie elektród a rýchlo ich vymeňte alebo upravte, aby ste zabezpečili stabilnú kvalitu zvárania.
3. Po operácii: Správny záver, údržba zariadenia
1.Postup bezpečného vypnutia
- Najskôr vypnite napájanie a prívod vzduchu, potom zastavte prívod chladiacej vody, aby ste predišli bezpečnostným rizikám spôsobeným zvyškovým teplom v zariadení.
- Po úplnom ochladení elektród očistite hroty elektród a kovové úlomky z povrchu obrobku, aby ste zabránili oxidácii ovplyvňovať následné použitie.
2. Údržba a zaznamenávanie zariadení
- Mazanie a uťahovanie: Pridajte mazací olej do klzných častí a skontrolujte, či nie sú uvoľnené skrutky a matice, aby sa zabezpečila stabilita zariadenia.
- Dlhodobá-ochrana pri nečinnosti: Ak je zariadenie nečinné dlhšie ako 8 hodín, vypnite napájanie zásuvky a na -nenatreté časti naneste antikorózny olej.
- Záznam údajov: Zaznamenajte parametre zvárania a stav zariadenia pre každú operáciu, aby ste poskytli referencie pre následnú údržbu.
3. Riešenie problémov a školenie
- Ak sa vyskytnú abnormality zariadenia (napr. nestabilný prúd, zlé zváranie), uprednostnite kontrolu chladiaceho systému, opotrebovania elektród a spojov vedenia.
- Organizujte pravidelné prevádzkové školenia na posilnenie porozumenia zamestnancov bezpečnostným predpisom pre stredofrekvenčné bodové zváračky; najmä noví zamestnanci musia absolvovať najmenej 3 mesiace praktického výcviku pod vedením.
4. Záver: Bezpečnosť je základom výroby
Bezpečné používanieStrednofrekvenčné bodové zváračkynie je len technickou špecifikáciou, ale aj základným článkom vo výrobe podnikovej bezpečnosti. Vďaka komplexnej príprave pred prevádzkou, precíznej realizácii počas prevádzky a starostlivej údržbe po prevádzke môžu podniky výrazne znížiť riziká nehôd, predĺžiť životnosť zariadení a súčasne zlepšiť efektivitu a kvalitu zvárania. Odporúča sa začleniť bezpečnostné prevádzkové postupy do štandardizovaných procesov riadenia a skombinovať ich s monitorovacími systémami AI (ako sú upozornenia na parametre zvárania v reálnom čase-), aby sa dosiahlo inteligentné riadenie bezpečnosti, ktoré do priemyselnej výroby vnesie impulz trvalo udržateľného rozvoja.