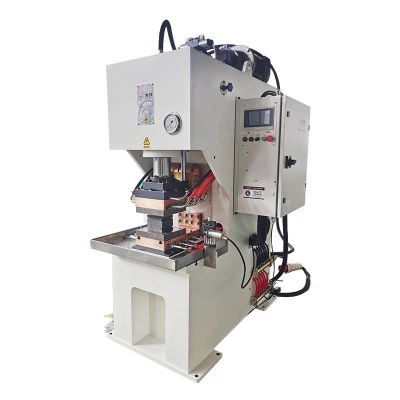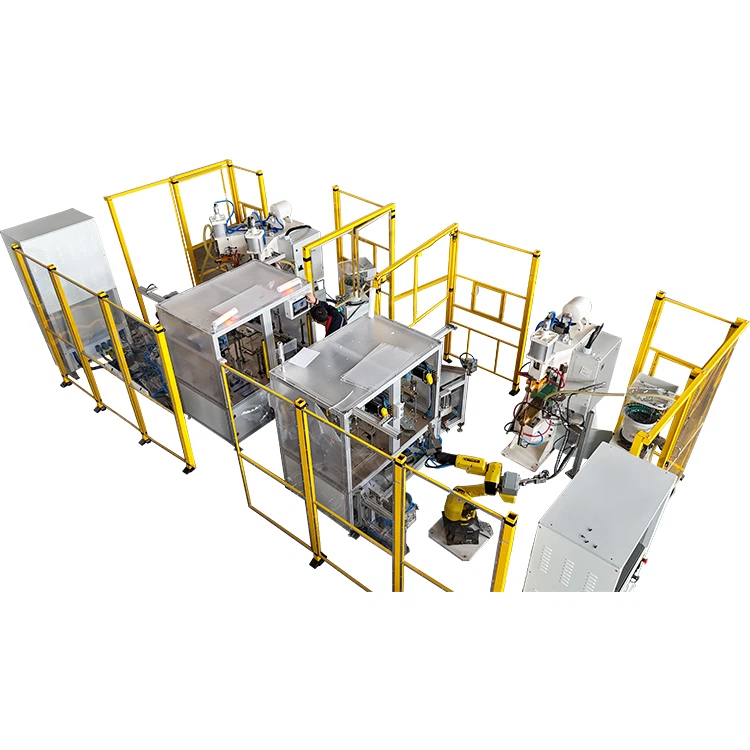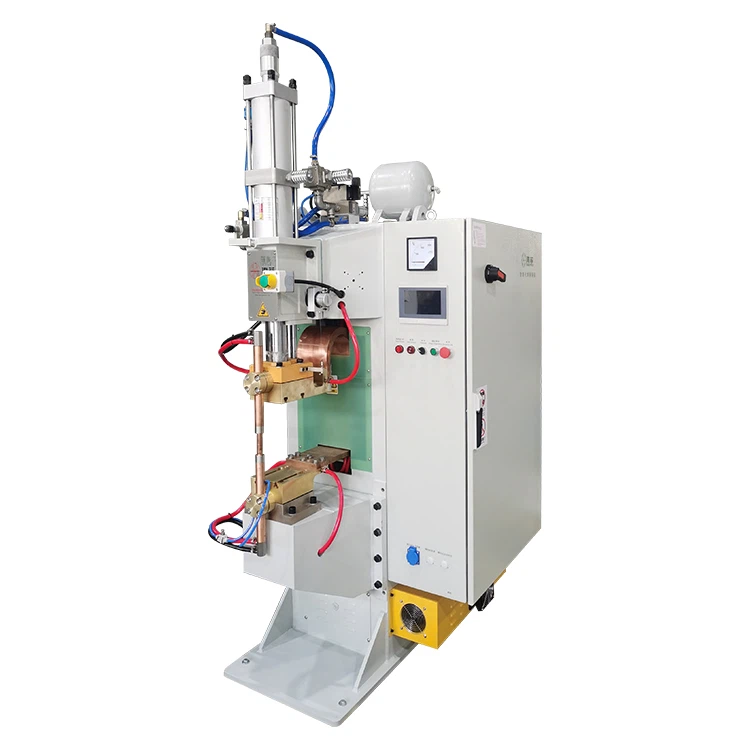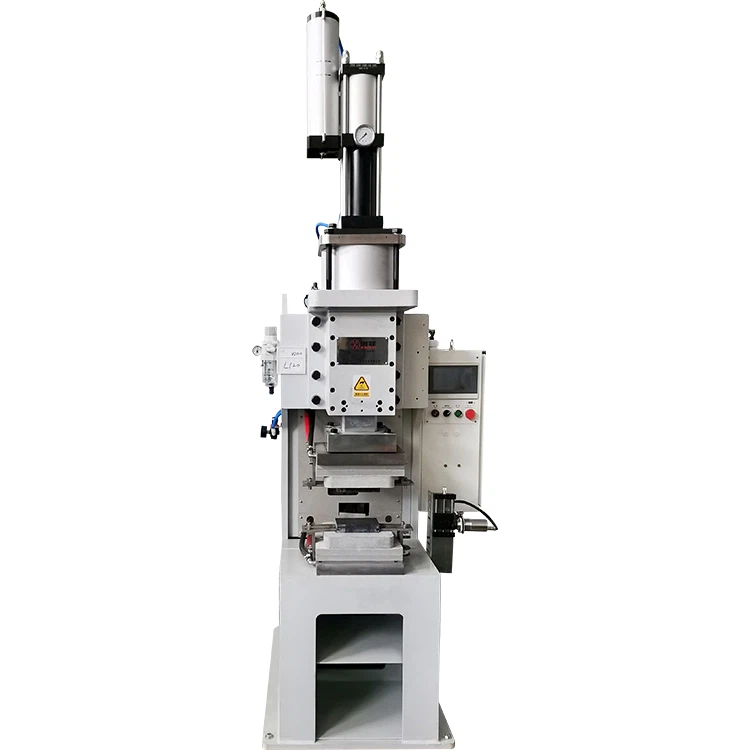

V rýchlo sa rozvíjajúcich oblastiach nových energetických vozidiel, systémov na skladovanie energie a vysokonapäťovej distribúcie energie je kvalita medených prípojnic životnou líniou celého elektrického prenosového systému. Keďže požiadavky priemyslu sa posúvajú od jednoduchého „vytvorenia spojenia“ k zaisteniu „dlhej životnosti, nízkych strát a nulových chýb“, stredofrekvenčný menič jednosmerného prúduBodová zváračkasa ukázalo ako odvetvové-štandardné riešenie. Na skutočné využitie jeho potenciálu je však nevyhnutné hlboké pochopenie základnej fyziky a riadenia procesov.


Táto príručka poskytuje -hĺbkový rozpis technológie MFDC pri zváraní medených prípojníc, zahŕňa tepelnú fyziku, úplné parametre procesu, spájanie rôznych materiálov a-odstraňovanie problémov na mieste.
Základná fyzika: Prečo si zváranie medených prípojníc vyžaduje MFDC?
Meď predstavuje jedinečnú výzvu pri odporovom zváraní vďaka svojej extrémne vysokej tepelnej vodivosti (približne 400 $ W/(m\\cdot K)$) a elektrickej vodivosti. To znamená, že teplo vznikajúce pri zváraní sa rýchlo rozptýli do okolitého materiálu a elektród, čo sťažuje vytvorenie stabilného zvaru.
Podľa Jouleovho zákona $Q=I^2Rt$ tvorba tepla závisí vo veľkej miere od prechodového odporu medzi obrobkami, pretože objemový odpor ($R$) medi je veľmi nízky.
Tradičné zváračky na striedavý prúd (50/60 Hz) trpia kolísaním prúdu a nulovými-bodmi kríženia, ktoré spôsobujú dočasné prerušenie tepla. V prípade vysoko vodivej medi táto krátka prestávka umožňuje únik tepla, čo často vedie k povrchovému záblesku, ale neúplnému alebo „studenému“ zvaru (známemu ako „vysunutý zvar“).
Zváračka MFDC to prekonáva invertovaním prúdu na vysokú frekvenciu (zvyčajne 1 000 Hz) a výstupom takmer -dokonalého jednosmerného zvlnenia- voľného tvaru vlny. Tento stabilný, nepretržitý prísun energie zaisťuje:
- Okamžitá tepelná bilancia: Vysoká frekvencia umožňuje milisekundovú{0}}úrovňovú kontrolu, pričom sa generuje dostatočné množstvo tepla na vytvorenie zhluku predtým, ako tepelná difúzia môže rozptýliť energiu.
- Konzistentná tvorba nugetov: Hladký jednosmerný prúd udržuje teplotu roztaveného bazéna, čím sa minimalizuje vypudzovanie (rozstrekovanie) a zabezpečuje sa rovnomerný, hlboký zvar.
- Minimálne tepelne ovplyvnená zóna (HAZ): Energia je vysoko koncentrovaná na zvarovom rozhraní, čo je kľúčové pre batérie NEV, kde nadmerné teplo môže poškodiť susedné články alebo izoláciu.
Úplná kontrola procesu: Zvládnutie zváracej sekvencie
Dosiahnutie vysoko{0}}kvalitného zvaru medenej prípojnice vyžaduje viac než len nastavenie prúdu; zahŕňa systematický, viac{1}}fázový proces.
1. Pred-príprava zvarového povrchu: kritický prvý krok
Medené povrchy rýchlo vytvárajú vrstvu oxidu s vysokou odolnosťou. Zváranie cez túto vrstvu vedie k nestabilnej tvorbe tepla a nadmernému rozstreku.
- Mechanické čistenie: Pomocou drôtenej kefy alebo jemného brúsneho prostriedku odstráňte vrstvu oxidu s cieľom dosiahnuť drsnosť povrchu ($Ra$) približne $1,6\\mu m$.
- Chemické odmasťovanie: Vyčistite oblasť zvárania priemyselným alkoholom alebo acetónom, aby ste odstránili oleje a nečistoty, ktoré by mohli karbonizovať a spôsobiť pórovitosť zvaru.
2. Odporúčané nastavenia parametrov (Príklad: 3 mm+3 mm čistá meď)
Všeobecný princíp pre zváranie medi je "vysoký prúd, krátky čas, vysoká sila."
| Procesná fáza | Parameter | Odporúčaný rozsah | Funkcia a zdôvodnenie |
| Stlačte |
Sila elektródy (tlak) |
3.5 - 5.5 kN | Zabezpečuje intímny kontakt a stabilizuje počiatočný kontaktný odpor. |
| Weld | Zvárací prúd (I) | 18 - 25 kA | Vysoký prúd je potrebný na prekonanie vysokej tepelnej vodivosti medi. |
| Weld | Čas zvárania (t) | 150 - 300 ms | Udržujte krátke, aby sa minimalizovali tepelné straty; často podávané v 2-3 pulzoch. |
| Počkať | Čas držania (tlak) | 100 - 200 ms | Udržuje tlak počas tuhnutia nugetov, aby sa zabránilo vzniku dutín pri zmrašťovaní a praskaniu. |
3. Manažment elektród
- Materiál: Trieda 2 (CuCrZr) alebo Trieda 3 (CuBe2) sú štandardné. Pre extrémne hrubé prípojnice sa niekedy používajú žiaruvzdorné kovy ako volfrám alebo molybdén na zvýšenie kontaktného odporu a zaostrenia tepla.
- Geometria: Uprednostňuje sa hrot s veľkým polomerom (napr. kupola R50{4}}R100 alebo plochý zrezaný kužeľ) na riadenie hustoty prúdu a minimalizáciu odsadenia.
Zváranie rôznych materiálov: Pokročilé aplikácie NEV
Zvárači MFDC vynikajú v zložitých scenároch spájania bežných pri výrobe batérií NEV:
- Meď + hliník:To je veľmi náročné kvôli rýchlej tvorbe krehkých intermetalických zlúčenín (IMC). Presné ovládanie MFDC umožňuje kontrolovaný zvar, ktorý obmedzuje hrúbku vrstvy IMC na niekoľko mikrometrov, čím sa zaisťuje mechanická pevnosť aj elektrický výkon.
- Meď + nikel/nehrdzavejúca oceľ:Keďže nikel a nehrdzavejúca oceľ majú oveľa vyššiu odolnosť ako meď, tepelná bilancia sa prirodzene posúva smerom k materiálu s vyššou{0}}odolnosťou. Riešenie zahŕňa použitie odlišných elektród: elektródy s vysokým -odporom (napr. molybdénovej) na medenej strane a štandardnej elektródy CuCrZr na strane niklu na umelé vyrovnanie vytvárania tepla.
Hodnotenie kvality a priemyselné štandardy
Kvalitu zvaru je potrebné overiť pomocou deštruktívnych aj nedeštruktívnych testovacích metód, ktoré často odkazujú na prísne normy, ako je IPC-A-610 (Prijateľnosť elektronických zostáv) a normy špecifické pre automobilový priemysel, ako je QC/T 413.
| Metrika hodnotenia | Štandardná požiadavka | Výkon MFDC |
| Mechanická pevnosť | Test odlupovania: Priemer nugety ($D$) $\\ge 5\\sqrt{t}$ | Vysoká konzistencia; čistého „tlačidla“ vytiahnite-režim zlyhania. |
| Elektrický výkon | Test nárastu teploty (menovitý prúd) | Zvýšenie teploty pripojenia $\\le 5^\\circ C$ nad teplotu prípojnice. |
|
Vizuálne/rozmerové |
Hĺbka odsadenia | Musí byť $< 15%$ of the thinnest sheet thickness. |
| Hutníctvo | Nugget Structure | Jednotná štruktúra zŕn; minimálna pórovitosť alebo mikro-trhliny. |
On{0}}Riešenie problémov na stránkach: Praktický sprievodca bežnými problémami
Aj pri optimálnom vybavení môžu procesné premenné viesť k poruchám. Tu je praktická tabuľka pre terénnych inžinierov:
| Defekt Pozorovaný | Analýza koreňovej príčiny | Praktické riešenie |
| Prilepenie elektródy/adhézia | Nedostatočné chladenie alebo nadmerná hustota prúdu. | Increase cooling water flow rate (target $>6L/min$); použite väčší priemer čela elektródy. |
| Nadmerné prskanie/vypudzovanie |
Nedostatočná sila elektródy (tlak) alebo slabý povrchový kontakt. |
Zvýšte silu stlačenia/pred{0}}zvaru; uistite sa, že obrobky sú rovné a čisté. |
| Sčernený/vypálený zvarový bod | Oxidácia povrchu alebo nadmerný čas zvárania. | Zlepšite pred{0}}čistenie pred zváraním; použite kratší čas zvárania s viacerými impulzmi; zvážiť ochranu inertným plynom. |
| Nekonzistentná pevnosť zvaru | Kolísavý prechodový odpor v dôsledku opotrebovania elektródy. | Implementujte prísny plán na obväzovanie elektród (resurfacing) a výmenu. |
Záver
ÚčinnosťBodové zváranie MFDCpre medené prípojnice nie je len okrajová; predstavuje zásadný posun vo výrobnej kapacite. Rieši neodmysliteľné výzvy vysokej vodivosti medi, poskytuje vynikajúci zvar s vysokou spoľahlivosťou (zvyčajne 99,9 % + výťažok), významnými úsporami energie (až 30 % zníženie v porovnaní s AC) a úplnou sledovateľnosťou procesu.
Pre inžinierov v NEV a energetickom priemysle už používanie technológie MFDC nie je voliteľné-je nevyhnutným predpokladom na dosiahnutie vysokonapäťových a{2}}spoľahlivých pripojení, ktoré vyžadujú moderné systémy.