
Pri odporovom bodovom zváraní kvalita zvarového nugetu priamo určuje pevnosť, elektrický výkon a dlhodobú spoľahlivosť zvarového spoja. Správne vytvorený zvarový valček poskytuje stabilné mechanické spojenie a nízky elektrický odpor, zatiaľ čo nedostatočný alebo nestabilný zvar môže viesť k slabým spojom, prehriatiu, zvýšenému odporu a predčasnému zlyhaniu produktu.
Pre priemyselné odvetvia, ako je výroba automobilov, výroba batérií, systémy skladovania energie, montáž medených konektorov a výroba kovových komponentov, je kontrola kvality zvarových nugetov jedným z najdôležitejších faktorov pri dosahovaní konzistentného výkonu zvárania.
Avšak tvorba zvarových nugetov nie je riadená jediným parametrom. Zvárací prúd, sila elektródy, čas zvárania, stav povrchu materiálu a stabilita zariadenia – to všetko spolu určuje konečnú kvalitu zvaru.
Tento článok vysvetľuje päť kľúčových faktorov ovplyvňujúcich veľkosť a kvalitu zvaru, bežné chyby zvaru, metódy kontroly a praktické riešenia na zlepšenie výkonu odporového bodového zvárania.


Táto príručka rozdeľuje päť najdôležitejších prvkov, ktoré ovplyvňujú kvalitu bodového zvaru, a je podporená praktickými a ľahko použiteľnými údajmi.
Čo je kvalita Weld Nugget a prečo na tom záleží?
Zvarový nuget je roztavená a stuhnutá oblasť vytvorená medzi dvoma kovovými plechmi počas procesu odporového bodového zvárania. Keď elektrický prúd prechádza kontaktnou oblasťou medzi materiálmi, odpor generuje teplo, čo spôsobí roztavenie kovového rozhrania a vytvorenie spojeného nugetu po ochladení.
Veľkosť, tvar a vnútorná štruktúra zvarového nugetu priamo ovplyvňuje výkon zvárania.
Vysoko kvalitný zvarový nuget by mal mať:
- Dostatočná veľkosť na zabezpečenie požadovanej mechanickej pevnosti
- Stabilná vnútorná štruktúra bez trhlín a dutín
- Konzistentná tvorba vo viacerých zváracích cykloch
- Nízky elektrický odpor pre vodivé aplikácie
Zlá kvalita zvaru môže spôsobiť niekoľko problémov, vrátane slabej pevnosti zvaru, oddelenia zvaru, nadmerného vytvárania tepla a nekonzistentného výkonu produktu.
V prípade batériových komponentov, medených konektorov, hliníkových prípojníc a iných vysokoprúdových aplikácií môžu nestabilné zvarové nugety tiež zvýšiť prechodový odpor a vytvárať potenciálne riziká spoľahlivosti počas prevádzky.
Päť kľúčových faktorov ovplyvňujúcich veľkosť a kvalitu zvaru
1. Zvárací prúd určuje tvorbu tepla
Zvárací prúd je jedným z najdôležitejších faktorov ovplyvňujúcich tvorbu zvarových nugetov. Počas odporového bodového zvárania je generované teplo určené hlavne prúdom, odporom a časom zvárania.
Keď je zvárací prúd príliš nízky, generuje sa nedostatočné teplo, čo môže mať za následok:
- Malá veľkosť zvarového nugetu
- Neúplná fúzia
- Nízka pevnosť spoja
Na druhej strane nadmerný zvárací prúd môže vytvárať nadmerné teplo, čo vedie k:
- Rozstrek pri zváraní
- Prehrievanie materiálu
- Poškodenie elektródy
- Prepálenie na tenkých materiáloch
Preto je dôležité zvoliť správny rozsah prúdu. Optimálny zvárací prúd závisí od typu materiálu, hrúbky, konštrukcie elektródy a požiadaviek aplikácie.
Napríklad medené a hliníkové súčiastky zvyčajne vyžadujú presnejšiu reguláciu prúdu kvôli ich vysokej elektrickej vodivosti a odlišným charakteristikám distribúcie tepla.
2. Sila elektródy ovplyvňuje kontakt a tvorbu nugetov
Elektródová sila riadi, ako pevne sú materiály pri zváraní stlačené. Správny tlak zaisťuje stabilný elektrický kontakt a rovnomerné rozloženie tepla.
Ak je sila elektródy príliš nízka, kontaktná plocha sa môže stať nestabilnou, čo spôsobí:
- Nerovnomerný tok prúdu
- Nadmerné prskanie
- Nepravidelná tvorba zvarových nugetov
Ak je sila elektródy príliš vysoká, prechodový odpor sa môže nadmerne znížiť, čím sa zníži tvorba tepla a sťaží sa vytvorenie dostatočného zhluku.
Pre vysoko presné aplikácie, ako je zváranie batérií a zváranie prípojníc, si mnohí výrobcovia vyberajú bodové zváracie stroje so servoriadenými tlakovými systémami. V porovnaní s tradičnými pneumatickými systémami poskytuje servo riadenie tlaku lepšiu opakovateľnosť a umožňuje presnejšie nastavenie zváracej sily.
3. Čas zvárania riadi rast nugetov
Čas zvárania určuje, ako dlho sa teplo aplikuje na oblasť zvárania. Aj pri správnom prúde a tlaku môže nesprávny čas zvárania negatívne ovplyvniť kvalitu zvaru.
Ak je čas zvárania príliš krátky:
- Teplo nemusí dostatočne prenikať
- Nugget môže byť príliš malý
- Pevnosť spoja sa môže znížiť
Ak je čas zvárania príliš dlhý:
- Nadmerné teplo môže poškodiť materiál
- Opotrebenie elektród sa môže zvýšiť
- Efektívnosť výroby sa môže znížiť
V prostredí sériovej výroby je stabilná kontrola času zvárania obzvlášť dôležitá, pretože malé odchýlky medzi zváracími cyklami môžu viesť k nekonzistentnej kvalite zvaru.
4. Stav povrchu materiálu ovplyvňuje stabilitu zvárania
Stav povrchu materiálu má priamy vplyv na kvalitu odporového bodového zvárania.
Kontaminácia olejom, oxidačné vrstvy, prach a povrchové nátery môžu zmeniť kontaktný odpor medzi materiálmi, vďaka čomu je vytváranie tepla nepredvídateľné.
Toto je obzvlášť dôležité pri zváraní:
- Medené komponenty
- Hliníkové prípojnice
- Záložky batérie
- Potiahnuté plechy
Pri aplikáciách zvárania hliníka sa vrstva oxidu na povrchu materiálu môže stať bariérou, ktorá ovplyvňuje tok prúdu a kvalitu spojenia. Správne čistenie, príprava povrchu a vhodné parametre zvárania sú nevyhnutné na dosiahnutie stabilnej tvorby zvarových zvarov.
5. Presnosť zváracieho zariadenia určuje konzistenciu
Aj pri optimalizovaných parametroch zvárania môže nestabilné zariadenie spôsobiť nekonzistentnú kvalitu zvarových nugetov.
Bežné problémy súvisiace so zariadením zahŕňajú:
- Nestabilný výstup zváracieho prúdu
- Nekonzistentný tlak elektródy
- Pomalá odozva pri zmenách parametrov
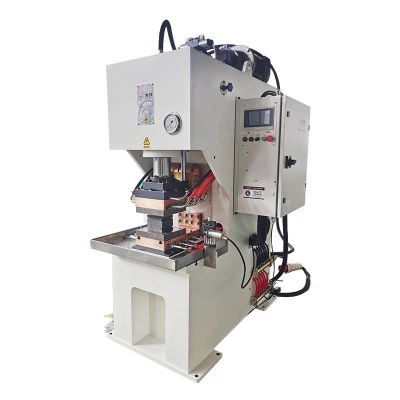
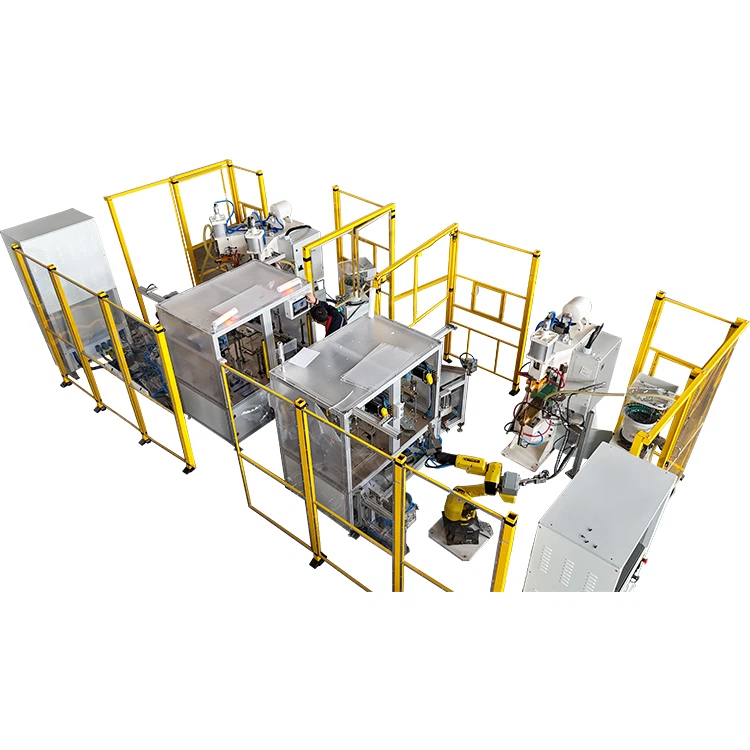
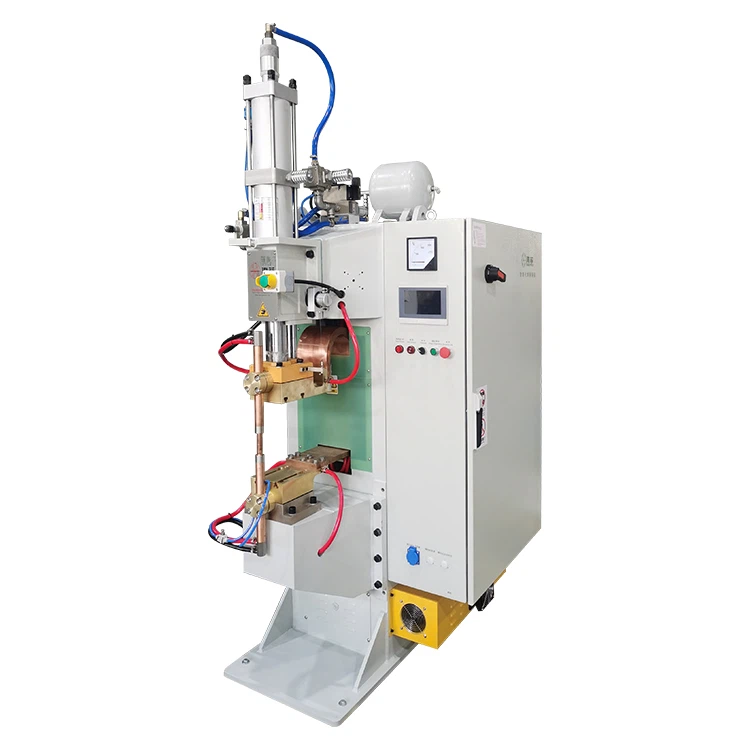
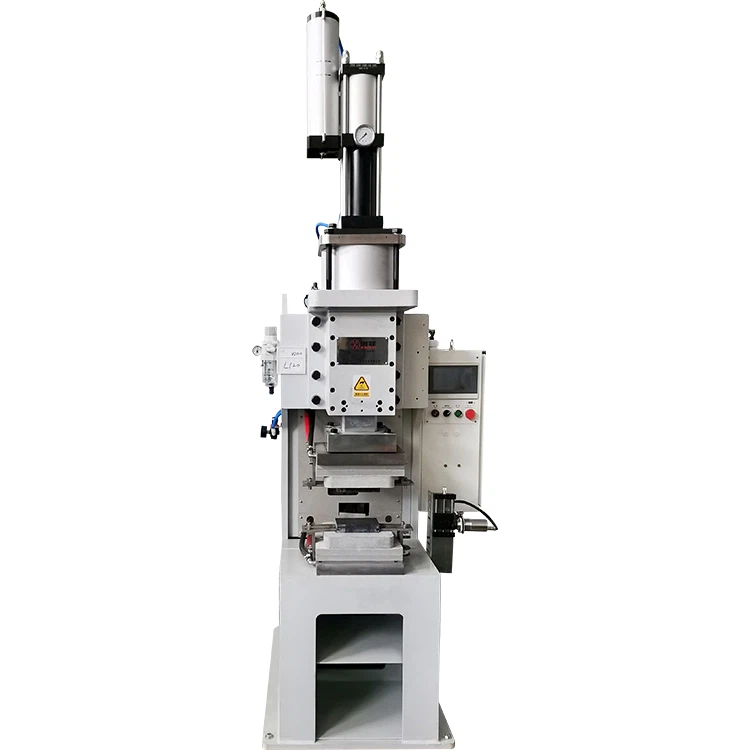
Pre výrobcov s prísnymi požiadavkami na kvalitu, upgrade z konvenčných zváracích zariadení na pokročilé systémy ako naprBodové zváračky MFDCalebo bodové zváračky s výbojom kondenzátora môžu výrazne zlepšiť stabilitu zvárania.
Moderné zváracie zariadenia poskytujú presnejšie riadenie prúdu, tlaku a zváracieho času, čo pomáha výrobcom udržiavať konzistentnú veľkosť zvaru a znižovať mieru defektov.
Bežné chyby zvaru a riešenia
Weld Nugget Problem |
Možná príčina |
Odporúčané riešenie |
|---|---|---|
| Malý zvarový nuget | Nízky prúd, krátky čas zvárania, nedostatočný tlak | Optimalizujte parametre zvárania a zvýšte spotrebu energie |
| Slabá pevnosť zvaru | Slabá fúzia alebo nestabilná tvorba nugetov | Nastavte prúd, silu a čas zvárania |
| Nadmerné prskanie | Nadmerný prúd alebo nestabilný kontakt | Znížte prúd a zlepšite prípravu povrchu |
| Nerovnomerné zvarové nugety | Nestabilita zariadenia alebo opotrebovanie elektródy | Udržujte elektródy a zlepšujte riadenie procesu |
| Oddelenie zvaru | Nedostatočná lepiaca plocha alebo zlé nastavenie parametrov | Zväčšite veľkosť nugetov a optimalizujte tlak |
| Prilepenie elektródy | Nadmerné teplo alebo kontaminovaný povrch | Vyčistite elektródy a nastavte parametre |
Ako skontrolovať kvalitu zvarových nugetov?
Zlepšenie kvality zvarových nugetov si vyžaduje nielen úpravu parametrov, ale aj správne metódy kontroly. Rôzne priemyselné odvetvia používajú rôzne testovacie metódy v závislosti od požiadaviek na produkt.
Vizuálna kontrola
Vizuálna kontrola môže identifikovať zjavné problémy, ako napríklad:
- Poškodenie povrchu
- Nadmerné odsadenie
- Rozstrekovať
- Popáleniny
Hoci je jednoduchý, nemôže potvrdiť vnútornú kvalitu zvaru.
Test odlupovania a test pevnosti v ťahu
Na hodnotenie pevnosti zvaru sa bežne používa mechanické skúšanie. Tieto testy pomáhajú určiť, či zvar znesie požadované mechanické zaťaženie.
Prierezová analýza
Prierezová kontrola poskytuje podrobné informácie o:
- Priemer nugety
- Vnútorné chyby
- Stav fúzie
Je široko používaný pri vývoji procesov a overovaní kvality.
Testovanie elektrického odporu
Pre komponenty batérie a vodivé časti je testovanie odporu dôležité, pretože vizuálne prijateľný zvar môže mať stále nadmerný elektrický odpor.
Ako zlepšiť kvalitu zvarových nugetov pri bodovom zváraní?
Zlepšenie kvality zvarových nugetov si vyžaduje komplexný procesný prístup namiesto úpravy iba jedného parametra.
Výrobcovia by sa mali zamerať na:
Optimalizácia parametrov zvárania
Prúd, tlak a čas zvárania by sa mali upraviť podľa vlastností materiálu a štruktúry produktu.
Údržba elektród
Opotrebované alebo kontaminované elektródy môžu priamo ovplyvniť distribúciu prúdu a konzistenciu nugetov.
Zlepšenie prípravy povrchu
Čisté a stabilné povrchy materiálov pomáhajú dosiahnuť spoľahlivý elektrický kontakt.
Výber správneho zváracieho zariadenia
Keď sa požiadavky na výrobu stanú náročnejšími, schopnosť zariadenia sa stáva čoraz dôležitejšou. Vysokokvalitné odporové zváracie stroje poskytujú lepšiu kontrolu prúdu, presnosť tlaku a opakovateľnosť procesu.
Praktické odporúčania
Zabezpečenie konzistentnej tvorby nugetov vyžaduje viac ako len nastavenie správneho prúdu a sily. Zahŕňa vybudovanie štruktúrovaného procesu okolo kontroly parametrov, starostlivosti o zariadenie, schopností operátora a nepretržitého overovania. Nasledujúce osvedčené postupy pomáhajú udržiavať stabilnú kvalitu zvaru na akejkoľvek výrobnej linke.
1.Build Kompletné knižnice parametrov
- Vytvorte podrobnú databázu parametrov pre každý druh materiálu, typ povlaku a hrúbku plechu, ktoré spracovávate. Každý záznam by mal obsahovať prúd, silu, čas zvárania, čas výdrže, geometriu hrotu elektródy a požiadavky na chladenie. To umožňuje rýchlejšie nastavenie, znižuje počet pokusov a omylov a zaisťuje, že rôzne zmeny prinášajú rovnaké výsledky.
2. Zaveďte plán preventívnej údržby elektród
- Opotrebenie elektród je jednou z najčastejších príčin variability nugetov. Vytvorte plán údržby, ktorý definuje intervaly opracovania, prijateľné limity opotrebovania hrotov a kritériá výmeny. Automatické orovnávacie nástroje môžu pomôcť zachovať konzistentnú geometriu hrotu a minimalizovať chyby operátora.
3. Sledujte výkon chladenia a nastavte prahové hodnoty alarmu
- Chladenie ovplyvňuje životnosť elektródy a stabilitu zvaru. Monitorujte prietok, vstupnú teplotu a tlak v každom chladiacom okruhu. Nastavte výstražné limity pre odchýlky – napríklad pokles prietoku alebo zvýšenie teploty – aby bolo možné problémy opraviť skôr, ako ovplyvnia kvalitu zvaru.
4.Pravidelne kalibrujte ovládače a snímače
- Ovládače zvárania, tlakové snímače a systémy spätnej väzby prúdu sa časom menia. Vytvorte rutinný kalibračný program pomocou certifikovaných prístrojov. Správna kalibrácia zaisťuje, že stroj poskytuje skutočné hodnoty špecifikované vo vašich hárkoch parametrov, čím sa zlepšuje opakovateľnosť medzi dávkami.
5. Trénujte operátorov, aby pochopili interakcie parametrov
- Dobre vyškolení operátori sú rozhodujúci pre udržanie spoľahlivosti zvaru. Školenie by malo zahŕňať, ako prúd, sila a čas interagujú, ako rozpoznať známky zlej tvorby nugetov a ako upraviť alebo eskalovať problémy. Kvalifikovaní operátori znižujú deovplyvňuje a pomáha udržiavať stabilnú produkciu.
Zabezpečenie kvality
Silný systém zabezpečenia kvality overuje, či zvary spĺňajú mechanické požiadavky a zostávajú stabilné v priebehu času.
1. Vykonávajte pravidelné deštruktívne testy
- Vykonávajte odlupovacie skúšky, dlátové skúšky a ťahové skúšky v definovaných intervaloch. Tieto testy potvrdzujú, že veľkosť nugetov, hĺbka fúzie a mechanická pevnosť spĺňajú špecifikácie. Pravidelné odoberanie vzoriek pomáha zachytiť úlet skôr, ako ovplyvní veľké množstvo výrobných dielov.
2. Použite nedeštruktívne monitorovanie na výrobných linkách
- Prijmite monitorovacie systémy v reálnom čase, ako je monitorovanie dynamického odporu, analýza prúdových vĺn alebo snímače sily elektród. Tieto nástroje okamžite identifikujú abnormálne podmienky zvárania, čím znižujú množstvo odpadu a prepracovanie.
3.Zaznamenajte vzory opotrebovania elektród
- Sledujte, ako rýchlo sa elektródy degradujú pre rôzne materiály a povlaky. Pochopenie modelov opotrebovania vám umožňuje optimalizovať frekvenciu orovnávania, predpovedať cykly výmeny a zlepšiť nákladovú efektívnosť.
4. Monitorujte účinnosť chladenia v priebehu času
- Výkon chladiaceho systému sa mení so starnutím potrubia alebo tvorbou vodného kameňa. Uchovávajte záznamy o prietokoch, teplotách a tlakoch. Trendy pomáhajú identifikovať skoré príznaky zablokovania, pumpa dgradácia alebo nerovnomerné chladenie naprieč stanicami – problémy, ktoré priamo ovplyvňujú konzistenciu nugetov.
FAQ o kvalite Weld Nugget
Otázka: Aké faktory najviac ovplyvňujú veľkosť zvarových nugetov?
Odpoveď: Zvárací prúd, sila elektródy a čas zvárania sú tri primárne faktory ovplyvňujúce veľkosť zvaru. Dôležitú úlohu zohráva aj stav materiálu a stabilita zariadenia.
Otázka: Prečo je môj zvar príliš malý?
Odpoveď: Malý zvar je zvyčajne spôsobený nedostatočným zváracím prúdom, krátkym časom zvárania, nízkym tlakom elektródy alebo zlým kontaktom materiálu.
Otázka: Ako môžem zlepšiť kvalitu zvarových nugetov?
Odpoveď: Zlepšenie kvality zvarových nugetov si vyžaduje optimalizáciu parametrov zvárania, údržbu elektród, správnu prípravu povrchov materiálov a používanie zariadení so stabilnou kontrolou.
Otázka: Môže lepší bodový zvárací stroj zlepšiť konzistenciu zvarových nugetov?
A: Áno. Pokročilé bodové zváracie stroje poskytujú presnejšie riadenie prúdu, tlaku a času, čo pomáha udržiavať konzistentnú tvorbu zvarových zvarov.
Otázka: Aký typ bodovej zváračky je vhodný pre batérie?
Odpoveď: Pre výstupky batérií, prípojnice a vodivé komponenty sa bežne vyberajú bodové zváračky MFDC a bodové zváračky s vybíjaním kondenzátora, pretože poskytujú stabilný výstup energie a presné ovládanie.
Záver
Kvalita zvaru je určená viacerými faktormi, ktoré spolupracujú, vrátane zváracieho prúdu, sily elektródy, času zvárania, stavu povrchu materiálu a výkonu zariadenia. Stabilný zvárací proces si vyžaduje nielen správne nastavenie parametrov, ale aj spoľahlivé vybavenie schopné udržiavať konzistentný výkon.
Pre výrobcov, ktorí vyrábajú batériové komponenty, medené konektory, hliníkové prípojnice, automobilové diely a presné kovové zostavy, môže zlepšenie kvality zvarových nugetov výrazne znížiť chyby a zlepšiť spoľahlivosť produktu.
Ak máte nestabilnú pevnosť zvaru, nekonzistentnú veľkosť nugetov alebo opakujúce sa chyby bodového zvárania, uveďte špecifikácie materiálu, hrúbku, výrobné požiadavky a aktuálne problémy so zváraním. Naši inžinieri môžu pomôcť analyzovať proces zvárania a odporučiť vhodné riešenie odporového zvárania.