

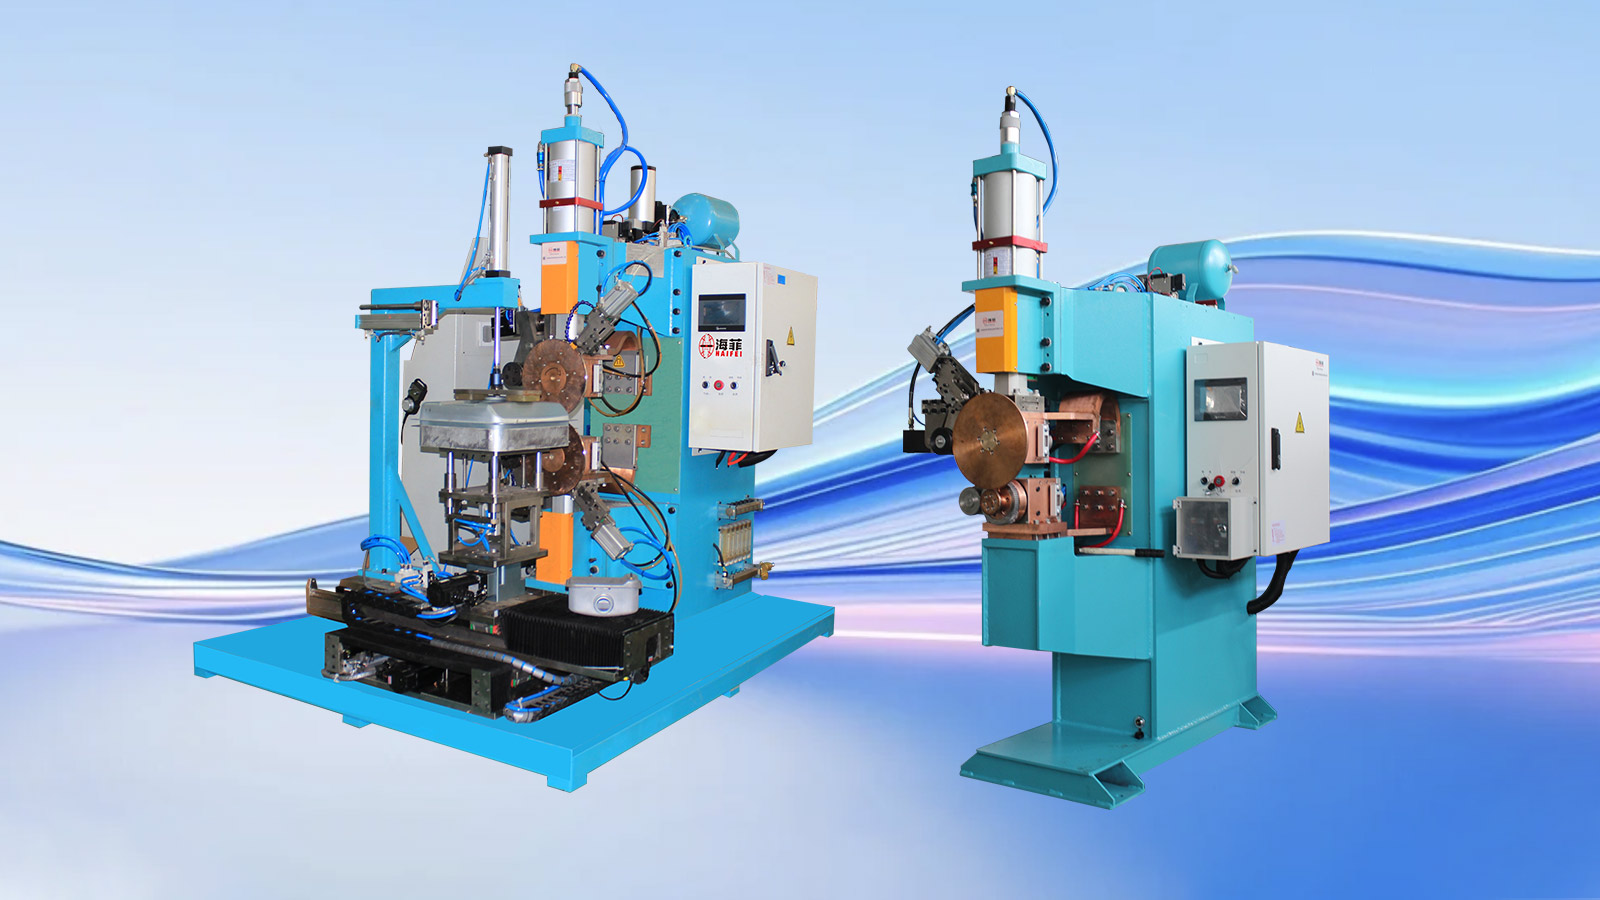
Spoločnosť Haifei vyvinula toto riešenie zvárania palivových nádrží motocyklov pre výrobcu vyrábajúceho tenké{0}}plechové zostavy palivových nádrží pre rôzne modely motocyklov.
Projekt využíval prispôsobený systém švového zvárania, profil{0}}zodpovedajúci polohovací prípravok a programovateľné riadenie procesu. Riešenie bolo vyvinuté na riešenie nerovnomerného zarovnania škrupín, nesúvislých švov, nadmernej tepelnej deformácie a variácií medzi výrobnými šaržami.
Vzhľadom na to, že rozmery palivovej nádrže, hrúbky plechu a profily spojov sa líšia, konečné nastavenie zváracieho stroja, nástrojov a procesu sa musí potvrdiť na základe výkresov zákazníka a vzorových{0}}skúšok zvárania.
Pošlite nám nákres palivovej nádrže
Projekt na prvý pohľad
|
Položka projektu |
Podrobnosti |
| priemysel | Výroba motocyklových komponentov |
| Obrobok | Zostava palivovej nádrže motocykla |
| Hlavná štruktúra | Tenké tvarované oceľové plášte so zakrivenými profilmi |
| Hlavný proces zvárania | Nepretržité zváranie švov |
| Hlavný kĺb | Spojenie medzi horným a spodným plášťom nádrže |
| Vybavenie | Prispôsobený stroj na zváranie palivových nádrží motocyklov |
| Nástroje | Profil-zodpovedajúci umiestneniu a podpornému upevneniu |
| Riadenie procesu | Programovateľný zvárací prúd, tlak, čas zvárania a sekvencia držania |
| Hlavné obavy o kvalitu | Kontinuita švu, riziko úniku, deformácia a zarovnanie plášťa |
| Overenie | Zváranie vzorky, vizuálna a rozmerová kontrola, po ktorej nasleduje zákazník{0}}test tesnosti špecifikovaný zákazníkom |
Na čo sa používa toto riešenie na zváranie palivovej nádrže motocykla?
Roztok sa používa na spojenie vytvoreného horného a spodného plášťa palivovej nádrže motocykla.
Tieto škrupiny majú normálne tenké steny, zakrivené povrchy a nepravidelný obvodový spoj. Proces zvárania musí vytvoriť súvislý spoj a zároveň obmedziť deformáciu tela nádrže.
Spojenie hlavného plášťa je dokončené pomocou švového zvárania. Rotujúce elektródové kolesá aplikujú tlak a zvárací prúd pri sledovaní spoja, čím vytvárajú sériu prekrývajúcich sa zvarov. Tieto prekrývajúce sa zvary tvoria súvislý šev potrebný pre utesnenú konštrukciu nádrže.
Montážne konzoly, výstužné časti, spoje výplní a ďalšie pomocné komponenty môžu vyžadovať rôzne metódy zvárania. Haifei vyhodnocuje každú polohu zvaru namiesto aplikácie jedného procesu na celú nádrž.
Zázemie zákazníka
Zákazník vyrába zostavy palivových nádrží motocyklov pre niekoľko modelov motocyklov.
Jej sortiment zahŕňa nádrže s rôznymi kapacitami, zakrivenými profilmi a konfiguráciami plechov. To sťažilo použitie jedného pevného upínadla a jednej sady parametrov zvárania pre každý výrobok.
Zákazník potreboval výrobné riešenie, ktoré by dokázalo dôslednejšie riadiť zváracie teplo a tlak, zlepšovať polohovanie obrobku a uchovávať nastavenia procesu pre opakované objednávky.
Aké problémy mal zákazník s predchádzajúcim procesom?
Nadmerná deformácia tenkých plášťov nádrží
Tenké tvarované škrupiny sú citlivé na akumuláciu tepla. Nerovnomerný alebo nadmerný prívod tepla môže spôsobiť vydutie, lokálne zrútenie, nadvihnutie hrán alebo celkové zdeformovanie.
Deformácia ovplyvňuje nielen vzhľad. Môže tiež prekážať pri následnej montáži a vytvárať nerovnomerný kontakt pozdĺž spoja.
01
Nekonzistentné umiestnenie škrupiny
Predchádzajúci spôsob nakladania a upínania do veľkej miery závisel od operátora.
Keď horný a spodný plášť neboli umiestnené proti rovnakým referenčným bodom, medzera a prekrytie spoja sa zmenili. To viedlo k zmenám v šírke švu, polohe zvaru a miestnom príkone tepla.
02
Nespojité alebo neúplné zvary
Nestabilný pohyb a nekonzistentný kontakt medzi dvoma škrupinami by mohli spôsobiť neúplné splynutie, malé póry alebo nesúvislé časti.
Zvar, ktorý sa zdá byť zvonku prijateľný, môže stále obsahovať malú únikovú cestu. Z tohto dôvodu nemôže vizuálna kontrola nahradiť zákazníkom špecifikovanú tesniacu skúšku.
03
Nestabilná zváracia energia a tlak
Zmeny zváracieho prúdu, tlaku elektród alebo rýchlosti pohybu ovplyvnili penetráciu a tvorbu švu.
Príliš málo energie by mohlo zanechať nekompletný spoj. Nadmerná energia môže spôsobiť spálenie povrchu, pretlačenie alebo deformáciu tenkého plechu.
04
Žiadne opakovane použiteľné záznamy o procese
Predchádzajúci proces neposkytoval vhodnú metódu na ukladanie a vyvolanie nastavení zvárania.
Operátori museli pri zmene produktov alebo pri návrate k predchádzajúcemu modelu nádrže znova upraviť proces, čím sa predĺžil čas nastavenia a závislosť od individuálnych skúseností.
05
Čo zákazník požadoval?
Zákazník požadoval zváracie riešenie, ktoré by mohlo:
- Riadenie prívodu tepla pre tenké tvarované plášte nádrže
- Znížte vydutie, deformáciu a lokálne poškodenie povrchu
- Pred zváraním udržujte konzistentnejšiu spojovaciu medzeru
- Vytvorte súvislý šev okolo požadovanej cesty
- Koordinujte zvárací prúd, tlak elektródy a rýchlosť pojazdu
- Znížte odchýlky spôsobené manuálnym polohovaním
- Uložte nastavenia procesu pre rôzne modely palivových nádrží
- Podpora výrobných záznamov a sledovateľnosti procesov
- Prispôsobte sa nádržiam s rôznymi kapacitami, profilmi a hrúbkami plechov
- Umožnite kontrolu zváraných nádrží pomocou dohodnutej{0}}metódy testovania úniku
Boli to požiadavky projektu. Konečné akceptačné kritériá mali byť definované podľa výkresov zákazníka, normy produktu a skúšobného postupu.
Prečo bolo pre plášť hlavnej nádrže vybrané švové zváranie?
Horný a spodný plášť vyžadujú súvislý spoj. Jednotlivé bodové zvary nemôžu zabezpečiť rovnakú súvislú tesniacu dráhu okolo tela nádrže.
Stroj na švové zváranie používa rotujúce elektródové kolesá na aplikáciu prúdu a tlaku pozdĺž spoja. Správne prekrytie zvarových nugetov vytvára súvislý šev.
V prípade palivových nádrží motocyklov musí proces vyvážiť štyri faktory:
| Procesný faktor | Ak je nedostatočná | Ak je nadmerná alebo nestabilná |
| Zvárací prúd | Neúplná fúzia alebo slabá tvorba švu | Prehrievanie, poškodenie povrchu alebo prepálenie- |
| Tlak elektródy | Slabý elektrický kontakt a nepravidelné zvary | Hlboké prehĺbenie alebo lokálna deformácia |
| Rýchlosť zvárania | Nadmerné teplo na jednotlivých pozíciách | Nedostatočné teplo a prerušované zváranie |
| Postupnosť udržiavania a chladenia | Pohyb kĺbu pred stabilizáciou | Zbytočné predlžovanie cyklu alebo nadmerné upnutie |
Tieto hodnoty nie je možné vybrať len zo všeobecného katalógu strojov. Musia byť vyvinuté s použitím skutočného materiálu, hrúbky, profilu plášťa a požadovaného štandardu tesnenia.
Haifei je prispôsobené riešenie zvárania
1. Skúšky zvárania s rôznymi vzorkami palivových nádrží
Spoločnosť Haifei vykonala zváracie skúšky na palivových nádržiach motocyklov s rôznymi kapacitami, zakrivenými profilmi a hrúbkami plechov.
Pokusy sa použili na vyhodnotenie:
- Rozsah zváracieho-prúdu
- Tlak elektródy
- Rýchlosť zvárania
- Energizujúci čas
- Postupnosť udržiavania a chladenia
- Stav kontaktu škrupiny
- Viditeľný vplyv tepla
- Kontinuita zvaru
- Požiadavky na podporu príslušenstva
Účelom bolo vytvoriť funkčné okno procesu pred dokončením vybavenia a nástrojov.
2. Riadený systém zvárania švov
Zvolené zváracie zariadenie zabezpečuje koordinovanú kontrolu zváracej energie, tlaku elektród a pohybu obrobku.
Stabilná kontrola je obzvlášť dôležitá pre tenký plášť palivovej nádrže, pretože zmeny jedného parametra ovplyvňujú ostatné. Napríklad zvýšenie rýchlosti zvárania bez úpravy prúdu môže znížiť vstup tepla do spoja. Zvýšenie prúdu bez ovládania rýchlosti môže zvýšiť deformáciu.
Konečný zvárací program je preto vytvorený ako kompletný súbor parametrov a nie ako izolovaná hodnota prúdu.
3. Profil-Zodpovedajúce polohovacie zariadenie
Haifei navrhol špeciálne príslušenstvo podľa profilu palivovej nádrže.
Upínadlo vytvára opakovateľné polohovacie body pre horný a spodný plášť a podporuje zakrivené povrchy počas zvárania. Pomáha tiež udržiavať kontakt kĺbu a distribuovať upínaciu silu okolo tela nádrže.
Konštrukcia svietidla zohľadňuje:
- Tvar a objem palivovej nádrže
- Umiestnenie obvodového švu
- Odkazy na horný a dolný plášť
- Kĺbová medzera a prekrytie
- Oblasti citlivé na upínací tlak
- Smer nakladania a vykladania
- Požiadavky na zmenu produktu
Ak ide o viacero modelov nádrží, možno vyhodnotiť vymeniteľné alebo rýchle{0}}výmenné súčasti prípravku.
4. Automatické polohovanie a kontinuálne zváranie
Po naložení a umiestnení nádrže prípravok drží nábojnice proti definovaným referenčným hodnotám.
Stroj potom nasleduje zadaný postup zvárania. Riadený pohyb pomáha znižovať odchýlky spôsobené ručným vedením a udržuje rýchlosť zvárania koordinovanú s prúdom a tlakom elektródy.
Presnú úroveň automatizácie je možné upraviť podľa požadovaného výkonu zákazníka, dostupných operátorov a počtu modelov produktov.
5. Programovateľné nastavenia procesu
Programy zvárania je možné uložiť pre rôzne špecifikácie palivovej nádrže.
To umožňuje vyvolať schválené sady parametrov pri zmene modelov alebo opakovaní objednávky. Riadenie prístupu a zaznamenávanie{1}}výrobných údajov je možné vyhodnotiť aj vtedy, keď zákazník vyžaduje sledovateľnosť procesov.
Uložené receptúry obmedzujú opakované manuálne nastavovanie, ale operátor musí stále zvoliť správny program a prípravok pre naložený produkt.
Ako riešenie vyriešilo pôvodné problémy?
|
Pôvodný výrobný problém |
Konfigurácia Haifei |
Praktická funkcia |
| Nerovnomerné umiestnenie horného a spodného plášťa | Umiestňovacie zariadenie{0}}zodpovedá profilu | Vytvára opakovateľné referencie načítania |
| Variabilná kĺbová medzera | Špeciálna upínacia a nosná konštrukcia | Udržuje bližší a konzistentnejší kontakt s plášťom |
| Nadmerná tepelná deformácia | Koordinovaná regulácia prúdu, tlaku a rýchlosti | Obmedzuje zbytočné hromadenie tepla |
| Nespojitý alebo nerovnomerný šev | Riadený nepretržitý zvárací pohyb | Udržuje opakovateľnú dráhu zvárania |
| Závislosť na manuálnom vedení | Automatizovaná sekvencia zvárania | Znižuje variácie pohybu-súvisiace s operátorom |
| Opakované nastavenie pri zmenách modelu | Uložené programy zvárania | Umožňuje vyvolanie schválených nastavení |
| Nedostatok výrobných záznamov | Voliteľné funkcie ukladania údajov a sledovateľnosti | Podporuje kontrolu procesov a riadenie výroby |
Skutočná úroveň zlepšenia musí byť overená podľa kritérií prijatia zákazníka. Na každú konštrukciu palivovej nádrže by sa nemalo uplatňovať žiadne všeobecné percento.
Aké zváracie procesy sa používajú na kompletnej palivovej nádrži motocykla?
Nie každá časť palivovej nádrže motocykla by mala byť zváraná rovnakým procesom.
Oblasť palivovej nádrže |
Typický proces |
Hlavný účel |
| Horné a spodné hlavné škrupiny | Švové zváranie | Vytvorte súvislý utesnený spoj |
| Montážne konzoly | Odporové bodové zváranie | Efektívne pripevnite konštrukčné prvky |
| Výstužné diely | Bodové alebo projekčné zváranie | Poskytnite miestnu štrukturálnu podporu |
| Pripojenie výplne alebo nepravidelné polohy | MIG zváranie alebo iný hodnotený proces | Dosiahnite kĺby, ktoré nie sú vhodné pre elektródové kolesá |
| Hotová nádrž | Testovanie tesnosti | Po zváraní skontrolujte tesniaci výkon |
Skutočná kombinácia procesov závisí od prístupu ku spoju, materiálu, hrúbky a dizajnu produktu.
Zváračka alebo kompletná výrobná linka?
Vyberte si rozsah podľa aktuálneho stavu vašej továrne.
Vyberte si riešenie zvárania palivovej nádrže, ak:
Raziace zariadenie je už k dispozícii
Horné a spodné škrupiny sú už vytvorené
Aktuálnym problémom je najmä kvalita alebo výkon zvárania
Vylepšiť je potrebné iba zvárací prípravok a stroj
Existujúce procesy leštenia, lakovania a testovania môžu zostať v prevádzke
Vyberte si kompletnú linku na výrobu palivových nádrží, ak:
Vzniká nový závod na výrobu palivových nádrží
Vyžaduje sa aj zariadenie na orezávanie a hydraulické tvarovanie
Je potrebné integrovať viacero procesov zvárania
Je potrebné naplánovať leštenie, náter a testovanie tesnosti
Zákazník potrebuje pomoc s celým výrobným procesom
Haifei môže dodať individuálny stroj na zváranie švov palivovej nádrže alebo vyhodnotiť väčší projekt{0}}výrobnej linky.

Prečo spolupracovať s Haifei na projekte zvárania palivovej nádrže?
Vyhodnotenie procesu pred finalizáciou stroja
Výber stroja je založený skôr na výkresoch, vzorkách a skúškach zvárania než len na názve palivovej nádrže.
01
Vybavenie a príslušenstvo vyvinuté spoločne
V prípade nádrží zo zakriveného tenkého plechu-je súčasťou procesu zvárania podpora upínacieho zariadenia. Stroj a prípravok sú preto hodnotené ako jeden systém.
02
Konfigurácia založená na skutočnej produkcii
Úroveň automatizácie sa volí podľa výkonu, rozmanitosti produktov, zapojenia operátora a dostupného výrobného priestoru.
03
Pred-testovanie vzorky pred doručením
Dohodnuté vzorky možno použiť na vývoj procesu a predbežné{0}}prijatie pred odoslaním.
04
Podpora pre jednotlivé stroje a výrobné linky
Zákazníci môžu začať s projektom zváracieho-stroja alebo požiadať o širšie riešenie zahŕňajúce tvarovanie, zváranie, konečnú úpravu, kontrolu a montáž.
05
FAQ

01.Aká je najlepšia metóda zvárania palivovej nádrže motocykla?
02.Môže jeden stroj zvárať rôzne modely palivových nádrží motocyklov?
03.Ako Haifei znižuje deformáciu palivovej nádrže počas zvárania?
04.Môže samotné zváranie švov zaručiť, že palivová nádrž nebude presakovať?
05.Môže Haifei otestovať naše vzorky palivovej nádrže predtým, ako si objednáme?
06. Môže Haifei poskytnúť kompletnú linku na výrobu palivových nádrží?